

scanner 3D pour inspection industrielle
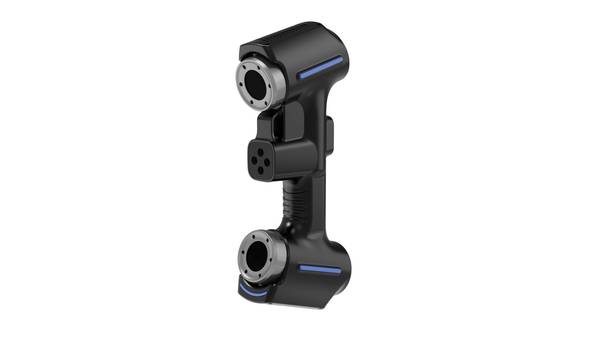
scanner 3D pour inspection industrielle: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier de production, la.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Dans un atelier de production, la mesure n’est pas une formalité administrative. Elle conditionne directement la conformité des pièces, la stabilité des processus et la traçabilité exigée par les normes ISO 9001 ou AS9100.
Les chaînes de fabrication modernes fonctionnent sous une pression de contrôle croissante : cadences élevées, tolérances serrées, réduction des rebuts. Le besoin central n’est pas d’accumuler des données, mais de disposer de données fiables, exploitables immédiatement par les équipes qualité et production.
Questions fréquentes
Que faut-il vérifier pour Contexte d’atelier et besoins de mesure ?
Dans un atelier de production, la mesure n’est pas une formalité administrative.
Que faut-il vérifier pour Limites des méthodes de mesure classiques ?
Le contrôle dimensionnel repose traditionnellement sur des instruments de contact — pieds à coulisse, micromètres, colonnes de mesure, machines à mesurer tridimensionnelles (MMT).
Que faut-il vérifier pour Géométries complexes et zones inaccessibles ?
Une MMT fonctionne par palpage point par point.
Les instruments traditionnels — pieds à coulisse, micromètres, jauges de profondeur — restent utiles pour les cotes simples. Ils atteignent leurs limites dès que la géométrie devient complexe : surfaces gauches, profils extrudés, zones internes inaccessibles.
Dans ces cas, la mesure manuelle introduit une variabilité opérateur difficile à quantifier.
Le tableau suivant synthétise les écarts entre approche conventionnelle et numérisation 3D :
| Critère | Contrôle manuel classique | Numérisation 3D pour inspection industrielle |
|---|---|---|
| Couverture géométrique | Points isolés, cotes linéaires | Surface complète, nuage de points dense |
| Répétabilité | Dépendante de l’opérateur | Processus documenté, données reproductibles |
| Détection d’usure locale | Limitée aux zones accessibles | Zones internes et contre-dépouilles capturées |
| Comparaison au modèle nominal | Manuelle, approximative | Écarts colorimétriques sur CAO de référence |
| Temps par pièce complexe | Élevé, non linéaire | Réduit, prévisible |
La numérisation 3D répond à une exigence de fond : transformer le contrôle dimensionnel en un processus objectif. Pour un responsable qualité, cela signifie moins de litiges internes sur la validité d’une mesure. Pour un acheteur, moins de non-conformités détectées tardivement chez le client final.
Le choix d’un scanner 3D pour inspection industrielle doit donc s’évaluer d’abord sur des critères techniques mesurables — exactitude volumétrique, profondeur de champ, surface de numérisation par acquisition — avant toute considération de marque.
Des fournisseurs comme INSVISION documentent ces spécifications, mais l’essentiel reste d’aligner l’instrument sur le besoin réel de l’atelier, pas l’inverse.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Le contrôle dimensionnel repose traditionnellement sur des instruments de contact — pieds à coulisse, micromètres, colonnes de mesure, machines à mesurer tridimensionnelles (MMT).
Ces outils restent pertinents pour des géométries simples et des tolérances bien définies, mais ils atteignent rapidement leurs limites dès que la pièce sort du cadre canonique.
Géométries complexes et zones inaccessibles
Une MMT fonctionne par palpage point par point. Chaque palpage exige un accès physique à la surface. Sur une aube de turbine, un carter de pompe ou un moule à canaux internes, une part non négligeable de la surface demeure hors de portée du stylet.
Les creux profonds, les contre-dépouilles et les cavités aveugles échappent à la mesure. On se retrouve alors à extrapoler des zones entières à partir de quelques points épars — une pratique incompatible avec les exigences d’un dossier de contrôle ISO ou ASME.
Le cas des pièces déformables pose un problème supplémentaire : la pression du palpeur peut fléchir une paroi mince et fausser la lecture. Les matériaux souples, les tôles embouties, les pièces plastiques injectées subissent ce biais sans que l’opérateur en ait toujours conscience.
Ruptures de données et zones aveugles
Les méthodes classiques produisent des nuages de points discontinus. Entre deux palpages, la surface réelle n’est pas documentée. Un défaut localisé — porosité, ondulation, défaut de forme — peut passer entre les mailles du filet. Le rapport de mesure montre une pièce conforme alors que le défaut existe bel et bien.
| Limite | Méthode classique | Conséquence sur le contrôle |
|---|---|---|
| Densité de données | Points discrets, espacement variable | Défauts locaux non détectés |
| Accès géométrique | Palpage physique requis | Zones internes ou profondes non mesurées |
| Temps d’acquisition | Progression linéaire en fonction du nombre de points | Délais incompatibles avec les cadences de production |
| Répétabilité | Dépendante de l’opérateur et du montage | Variabilité inter-opérateurs significative |
Délais et goulots d’étranglement
Une inspection complète sur MMT peut exiger plusieurs heures, voire une journée entière pour une pièce complexe. Pendant ce temps, la production attend. Le contrôle dimensionnel devient un goulot d’étranglement, surtout en contexte de fabrication en petites séries ou de premier article (FAI).
Les industriels doivent choisir : réduire le nombre de points contrôlés pour gagner du temps, ou accepter des délais qui pénalisent la livraison.
Cette tension entre exhaustivité et rapidité explique l’intérêt croissant pour les approches optiques. Un scanner 3D pour inspection industrielle restitue une surface complète en quelques minutes, sans contact et sans zone aveugle systématique.
Les solutions développées par INSVISION s’inscrivent dans cette logique de densification des données, sans pour autant remplacer la MMT sur les tolérances submicroniques où elle excelle. Le choix de l’outil dépend in fine du type de surface, de la tolérance visée et du contexte de production.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
L’intégration d’un scanner 3D pour inspection industrielle dans un flux de production ne se résume pas à l’acquisition d’un équipement. Il s’agit d’une séquence méthodologique où chaque étape conditionne la fiabilité du résultat final.
Dans la pratique, quatre phases s’enchaînent : numérisation, comparaison au référentiel, revue des écarts et génération du rapport.
La numérisation consiste à capturer la géométrie réelle de la pièce sous forme de nuage de points ou de maillage. Cette acquisition doit être réalisée dans des conditions de stabilité thermique et de fixation maîtrisées, car les dérives dimensionnelles liées à la dilatation peuvent fausser l’analyse.
Une fois le maillage obtenu, l’opérateur procède à l’alignement avec le modèle CAO de référence ou avec un gabarit numérique issu d’une pièce étalon.
La comparaison s’appuie sur des tolérances géométriques définies en amont (GD&T). Les logiciels de métrologie associés aux scanners industriels permettent de visualiser les écarts sous forme de cartographies colorimétriques : zones en retrait, zones en excès de matière, déformations locales.
Cette représentation visuelle facilite la revue, étape où l’ingénieur qualité ou le responsable production identifie les non-conformités et décide des actions correctives.
Le rapport généré documente l’ensemble du processus. Il inclut les paramètres d’acquisition, les écarts mesurés, les seuils de tolérance appliqués et les conclusions. Dans un contexte industriel occidental, ce rapport s’intègre aux exigences documentaires des normes ISO 9001 ou AS9100 pour l’aéronautique.
| Étape | Action principale | Livrable |
|---|---|---|
| Numérisation | Acquisition géométrique de la pièce | Nuage de points, maillage 3D |
| Comparaison | Alignement avec le référentiel CAO | Cartographie des écarts |
| Revue | Analyse des non-conformités | Décision qualité |
| Rapport | Documentation des résultats | Dossier d’inspection traçable |
Un point souvent sous-estimé concerne la reproductibilité. La répétabilité d’une inspection dépend autant de la stratégie de fixation de la pièce que des caractéristiques métrologiques du scanner. Une pièce mal bridée produira des écarts artificiels qui invalideront la comparaison.
Les ateliers qui automatisent partiellement cette chaîne — par exemple avec des gabarits de positionnement dédiés — constatent une réduction significative des temps de cycle entre la réception de la pièce et la validation du rapport.
L’approche d’INSVISION s’inscrit dans cette logique : fournir des équipements dont la précision nominale et la profondeur de champ permettent d’enchaîner numérisation et comparaison sans ressaisie manuelle des données.
La traçabilité du flux, de l’acquisition au rapport, reste l’exigence structurante pour les donneurs d’ordres de l’automobile et de l’énergie.
Points de validation avant déploiement
Points de validation avant déploiement
Un scanner 3D pour inspection industrielle ne se déploie pas de la même manière selon qu’il s’agit de contrôler des pièces de fonderie, des tôles embouties ou des sous-ensembles soudés.
Avant d’intégrer l’équipement dans une ligne ou un laboratoire de métrologie, deux niveaux de vérification s’imposent : la pertinence de l’application et les conditions réelles du site.
Le tableau ci-dessous résume les configurations typiques et les critères à confirmer sur place.
| Cas d’usage | Critères de validation sur site |
|---|---|
| Contrôle dimensionnel de pièces de taille moyenne (300–800 mm) | Stabilité du support, répétabilité sur pièce étalon, adéquation du volume de mesure |
| Inspection de surfaces réfléchissantes ou sombres | Test de préparation de surface, vérification du bruit de mesure sur zones critiques |
| Numérisation pour analyse d’usure ou de déformation | Comparaison avec un état de référence, contrôle de la résolution locale sur arêtes et congés |
| Contrôle en environnement atelier | Évaluation des vibrations, variations thermiques, éclairage ambiant, temps de stabilisation |
Dans les faits, les cas les mieux adaptés restent les pièces difficiles à mesurer avec des moyens traditionnels — formes gauches, sections internes, surfaces organiques — ainsi que les contrôles nécessitant une densité de points élevée pour qualifier des tolérances serrées ou documenter une dérive de procédé.
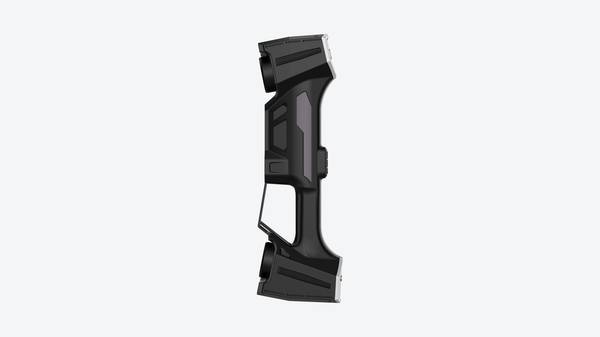
Sur site, quelques points sont trop souvent négligés. La température de la pièce au moment de l’acquisition influence directement la justesse des résultats, en particulier sur les alliages d’aluminium.
Les vibrations transmises par un pont roulant ou une presse voisine dégradent la répétabilité, même avec un trépied rigide. Enfin, l’éclairage ambiant, s’il est intense ou directionnel, peut perturber certaines technologies optiques.
Une qualification préalable avec une pièce de référence connue, mesurée plusieurs fois dans les conditions réelles, reste le moyen le plus fiable de valider le poste avant mise en production. Chez certains intégrateurs comme INSVISION, cette phase de qualification fait partie du cahier des charges technique.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.