

Comment évaluer scanner 3D haute précision pour le contrôle industriel
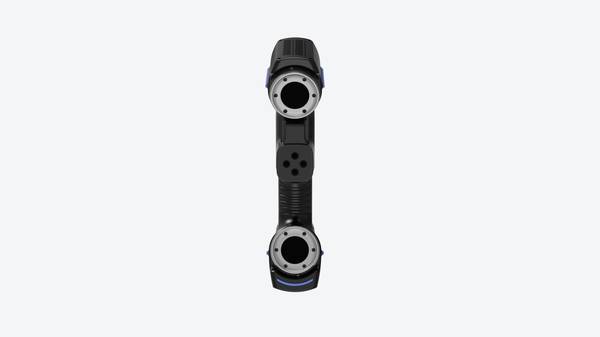
Découvrez comment un scanner 3D haute precision répond aux besoins de mesure en atelier : relevé surfacique dense, traçabilité GD&T et intégration flux.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Le contrôle dimensionnel en atelier ne se limite pas à vérifier une cote sur un plan. Il s’agit de confronter une pièce réelle — souvent déformée, usinée, soudée ou injectée — à sa définition nominale, dans un environnement où la température, les vibrations et la cadence de production influencent chaque relevé.
Dans une logique de lean manufacturing et d’Industrie 4.0, les services qualité attendent des données exploitables immédiatement, pas des rapports papier figés.
Notes de termes
Le contrôle dimensionnel en atelier ne se limite pas à vérifier une cote sur un plan.
Limites des méthodes de mesure classiquesLa métrologie industrielle repose encore largement sur des outils de mesure traditionnels : pieds à coulisse, micromètres, j…
Intégration du scan 3D dans le flux de travailUn scanner 3D haute précision ne produit pas de valeur isolément.
Points de validation avant déploiementUn scanner 3D haute précision ne se déploie pas sur simple signature d’un bon de commande.
La pression de contrôle s’exerce à plusieurs niveaux. Un premier article doit être validé avant le lancement d’une série. Une dérive d’outillage doit être détectée avant de générer des non-conformités. Un sous-traitant doit prouver la conformité d’un lot.
Dans tous ces cas, les moyens de mesure traditionnels montrent leurs limites : le pied à coulisse ne couvre pas une surface complète, la machine à mesurer tridimensionnelle exige un environnement stabilisé et un temps de programmation important.
Le besoin central est donc celui d’une donnée fiable, dense et rapide à obtenir. La fiabilité passe par la répétabilité du relevé et la traçabilité des écarts par rapport aux tolérances géométriques (GD&T).
La densité permet de caractériser des formes complexes, des congés, des zones de raccordement ou des surfaces gauches qu’un palpage ponctuel ne peut pas décrire correctement. La rapidité, enfin, conditionne l’intégration du contrôle dans le flux de production plutôt que dans un laboratoire isolé.
| Besoin en atelier | Limite des moyens traditionnels | Exigence pour la mesure optique |
|---|---|---|
| Validation de premiers articles | Palpage lent, programmation longue | Relevé surfacique complet et rapide |
| Suivi de dérive d’outillage | Échantillonnage ponctuel insuffisant | Nuage de points dense sur zones critiques |
| Contrôle de formes complexes | Accès limité aux surfaces gauches | Acquisition sans contact, multi-angles |
| Traçabilité des écarts GD&T | Rapports manuels, risque d’erreur | Comparaison directe au modèle nominal |
Un scanner 3D haute précision répond à cette logique en fournissant un maillage dense, directement comparable au fichier CAO de référence.
L’enjeu n’est pas de remplacer systématiquement la MMT, mais de couvrir les cas où la densité de points et la rapidité d’acquisition apportent une information que le palpage ne peut pas produire économiquement.
Les industriels de l’automobile, de l’aéronautique ou du dispositif médical raisonnent ainsi en complémentarité des moyens, selon la géométrie à contrôler et le niveau de tolérance exigé.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La métrologie industrielle repose encore largement sur des outils de mesure traditionnels : pieds à coulisse, micromètres, jauges, comparateurs ou machines à mesurer tridimensionnelles (MMT).
Ces instruments restent pertinents pour des cotes simples — diamètres, longueurs, planéités localisées — mais atteignent leurs limites dès que la pièce sort du cadre géométrique prévu par le plan.
Le premier obstacle concerne les géométries complexes. Une surface gauche, une nervure profonde, un congé de raccordement non tangent ou une poche interne ne se laissent pas mesurer par palpage ponctuel. La MMT, même équipée d’un palpeur analogique, échantillonne un nombre fini de points.
Entre deux points relevés, la forme réelle reste inconnue. Pour un carter de turbocompresseur ou une coque de dispositif médical, cette approximation masque des défauts de forme que les tolérances GD&T exigent pourtant de contrôler.
La deuxième contrainte est la rupture de données. Une MMT produit un nuage de points épars, souvent insuffisant pour reconstruire une surface complète. L’opérateur doit multiplier les palpages, réorienter la pièce, reprendre les référentiels. Chaque reprise introduit une incertitude supplémentaire.
Le résultat final dépend autant de la stratégie de mesure que de l’instrument lui-même.
Enfin, les délais. Une campagne de mesure sur MMT pour une pièce complexe peut prendre plusieurs heures, sans compter la programmation préalable. Dans un contexte de production en flux tendu ou de contrôle premier article, ce temps immobilise la pièce et bloque la validation.
| Limite | Méthode classique | Conséquence pratique |
|---|---|---|
| Géométries complexes | Palpage ponctuel, échantillonnage fini | Formes gauches et internes mal caractérisées |
| Ruptures de données | Nuages de points épars, reprises multiples | Incertitudes cumulées, surfaces incomplètes |
| Délais | Programmation + mesure séquentielle | Heures par pièce, goulot d’étranglement métrologique |
Ces limites ne condamnent pas les outils classiques. Elles définissent leur périmètre d’emploi : cotes simples, séries homogènes, géométries accessibles.
Pour le reste, un scanner 3D haute précision change la logique de mesure : au lieu d’échantillonner quelques points, il capture des millions de points en une seule acquisition, reconstruisant la surface complète sans reprise de référentiel.
La question n’est plus de savoir si la méthode classique est fiable, mais si elle est représentative de la pièce réelle.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Un scanner 3D haute précision ne produit pas de valeur isolément. Sa pertinence industrielle se mesure à la façon dont les données s’insèrent dans une chaîne déjà existante : acquisition, comparaison au référentiel nominal, revue collaborative, puis génération d’un rapport exploitable.
Cette séquence, lorsqu’elle est correctement orchestrée, réduit le temps entre la détection d’un écart dimensionnel et la décision corrective.
La première étape consiste à numériser la pièce ou l’outillage. Les systèmes à vision binoculaire capturent des nuages de points denses, y compris sur des surfaces réfléchissantes ou des géométries difficiles d’accès. Le maillage obtenu sert de jumeau numérique de l’état réel.
Vient ensuite l’étape de comparaison. Le maillage est aligné sur le modèle CAO de référence, généralement via un algorithme de best-fit ou un alignement par référentiels datums. Les écarts sont alors visualisés sous forme de cartographies colorimétriques.
Cette représentation permet aux équipes qualité d’identifier immédiatement les zones hors tolérance, sans avoir à interpréter des colonnes de mesures ponctuelles.
| Étape du flux | Donnée d’entrée | Action réalisée | Livrable |
|---|---|---|---|
| Scan | Pièce physique | Numérisation 3D | Nuage de points, maillage |
| Comparaison | Maillage + CAO nominal | Alignement et calcul des écarts | Cartographie colorimétrique |
| Revue | Cartographie + équipe | Annotation des zones critiques | Constat partagé |
| Rapport | Constat validé | Génération documentaire | Rapport PDF, CSV, ou intégration PLM |
La revue collaborative s’appuie sur ces cartographies. Un ingénieur méthodes, un responsable qualité et un opérateur peuvent examiner le même fichier, annoter les zones concernées et statuer sur la conformité sans réunion physique autour de la pièce.
Cette pratique est courante dans les environnements aérospatiaux et automobiles, où la traçabilité des décisions importe autant que la mesure elle-même.
Enfin, le rapport formalise la preuve. Les formats exportables permettent une intégration dans les systèmes de gestion documentaire existants.
Certaines plateformes logicielles associées aux scanners haute précision, comme celles proposées par INSVISION, automatisent cette étape en réutilisant des gabarits de rapport préconfigurés.
L’objectif n’est pas de multiplier les documents, mais de garantir que chaque écart documenté soit rattaché à une référence, une tolérance et une décision.
Points de validation avant déploiement
Points de validation avant déploiement
Un scanner 3D haute précision ne se déploie pas sur simple signature d’un bon de commande.
L’intégration dans un flux de contrôle existant exige de vérifier un certain nombre de conditions en amont, faute de quoi l’équipement risque de rester sous-utilisé ou de produire des mesures incohérentes avec le reste de l’atelier.
Les cas réellement adaptés se reconnaissent à trois signaux. Premier signal : la pièce présente des géométries difficiles à contrôler par moyens traditionnels — surfaces gauches, congés complexes, zones internes peu accessibles.
Deuxième signal : le besoin de documentation numérique complète, au-delà de quelques cotes isolées. Troisième signal : la cadence de contrôle nécessite une acquisition rapide sans sacrifier la répétabilité.
Sur site, plusieurs points doivent être validés avant tout déploiement :
| Point de validation | Ce qu’il faut vérifier | Risque si négligé |
|---|---|---|
| Stabilité thermique | Variations de température dans la zone de mesure | Dérive dimensionnelle des pièces et du capteur |
| Vibrations ambiantes | Proximité de presses, ponts roulants, passages de chariots | Bruit de mesure, nuages de points inexploitables |
| Éclairage parasite | Lumière directe, reflets, sources bleues concurrentes | Perturbation des lignes laser, zones non acquises |
| Référentiel pièce | Points d’appui, bridage, répétabilité du montage | Écarts entre scans successifs d’une même pièce |
| Environnement logiciel | Compatibilité des exports (STEP, maillage STL, rapports PDF) | Données non exploitables par la GPAO ou le bureau d’études |
La question du référentiel mérite une attention particulière. Un scanner 3D haute précision mesure des surfaces ; il ne sait pas, par lui-même, ce que ces surfaces représentent fonctionnellement.
Si la pièce est mal positionnée ou si le montage ne reproduit pas l’état d’assemblage, les écarts détectés seront réels mais potentiellement sans signification métrologique.
Les services qualité gagnent à définir, avant réception du matériel, la stratégie d’alignement : référence par plans, par axe, par best-fit contraint ou libre.

Enfin, la qualification du système doit être pensée dès le départ. Un étalon certifié, une procédure de vérification périodique et un protocole de comparaison avec les moyens existants (machine à mesurer tridimensionnelle, colonnes de mesure) évitent les débats stériles sur la fiabilité des résultats.
L’objectif n’est pas de remplacer l’existant du jour au lendemain, mais de déterminer précisément sur quels types de pièces et quelles tolérances le nouveau moyen apporte un gain démontrable.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.