

scan 3D de grandes pièces: critères pratiques pour les équipes de production

scan 3D de grandes pièces: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure La mesure en atelier ne repose plus sur une simple.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La mesure en atelier ne repose plus sur une simple logique de conformité binaire. Dans un environnement de production, chaque pièce contrôlée s’inscrit dans une chaîne décisionnelle : libération d’un lot, correction d’un outillage, validation d’une première pièce, suivi d’usure.
La pression de contrôle provient moins du laboratoire de métrologie que du flux lui-même. Le temps d’immobilisation d’un moyen de production coûte souvent plus cher que l’inspection elle-même.
Le besoin central se déplace donc vers la fiabilité des données, pas seulement leur précision.
Une donnée fiable est une donnée qui peut être comparée à un référentiel numérique (CAO, nuage antérieur, jumeau nominal), tracée dans le temps, et interprétée sans ambiguïté par les fonctions qualité, méthodes et maintenance.
Sur les grandes pièces, cette exigence se heurte à des contraintes physiques : encombrement, accès aux zones internes, déformation sous propre poids, dilatation thermique, vibration ambiante.
Les instruments conventionnels — bras articulés, machines à mesurer tridimensionnelles, gabarits — répondent à une partie du problème, mais rarement à l’ensemble. Le tableau suivant distingue les attentes typiques d’un atelier et leur traduction métrologique.
| Besoin exprimé en atelier | Traduction en exigence de mesure | Conséquence sur le choix de méthode |
|---|---|---|
| « Il faut libérer la pièce avant la fin de poste » | Temps de cycle compatible avec le flux | Réduction des manipulations, acquisition in situ |
| « On ne voit pas l’intérieur de la cavité » | Accès aux zones concaves, étroites, masquées | Capteur adapté aux volumes creux et aux fortes obliquités |
| « La référence ne correspond plus à la pièce réelle » | Absence de CAO ou CAO obsolète | Relevé complet de la géométrie existante |
| « Il faut comparer avant et après service » | Analyse d’usure sur plusieurs campagnes | Répétabilité inter-sessions et traçabilité des repères |
| « Les outils manuels varient selon l’opérateur » | Répétabilité indépendante de l’opérateur | Acquisition automatisée ou guidée, critères de validation fixes |
Le scan 3D de grandes pièces intervient précisément là où ces exigences convergent : géométries encombrantes, accès difficiles, références incomplètes et besoin de documentation numérique réutilisable. En production, les contrôles ne visent plus seulement à identifier un écart dimensionnel ;
ils doivent fournir une base exploitable pour la correction d’outillage, l’analyse de capabilité ou la maintenance prédictive. Un relevé partiel, même précis, perd de sa valeur s’il ne couvre pas les zones fonctionnelles critiques ou s’il ne peut être recoupé avec les mesures antérieures.
Les solutions INSVISION s’inscrivent dans ce cadre en proposant des systèmes dont l’architecture logicielle peut interagir avec les référentiels de production, notamment via des interfaces avec les bases MES ou de systèmes tiers.
L’objectif industriel reste simple : transformer un besoin de contrôle ponctuel en flux de données géométriques fiables, exploitables par les fonctions qualité et méthodes sans ressaisie manuelle.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La métrologie dimensionnelle traditionnelle repose sur un principe simple : extraire des points de mesure définis et les comparer à une référence nominale. Cette logique fonctionne tant que l’objet mesuré présente des surfaces régulières, accessibles et peu sensibles à la déformation locale.
Dès que la géométrie se complexifie, le modèle s’effondre.
Prenons une géométrie complexe typique : une pièce de fonderie avec des nervures internes, des congés de raccordement variables et des zones en contre-dépouille. Un palpeur ou un bras articulé ne peut physiquement atteindre ces volumes.
L’opérateur multiplie alors les repositionnements, accumule des erreurs de recalage et finit par accepter des zones non mesurées.
Le résultat n’est pas une incertitude maîtrisée, mais une rupture de données silencieuse : le rapport de contrôle affiche des écarts sur les points mesurés, sans indiquer que 30 à 40 % de la surface critique reste inconnue.
Les délais constituent la seconde contrainte structurelle. Une campagne de mesure par palpage sur une grande pièce — un carter de turbine, un châssis soudé, une coque de bateau de 12 à 14 mètres — mobilise l’équipement pendant plusieurs jours.
Chaque itération de conception ou de correction d’outillage impose de recommencer le cycle complet. Dans un contexte de lean manufacturing et de réduction des temps de développement, cette latence devient un goulot d’étranglement à part entière.
Le tableau ci-dessous résume les trois limites principales des méthodes classiques face aux exigences actuelles de contrôle géométrique :
| Limite | Manifestation concrète | Conséquence industrielle |
|---|---|---|
| Géométries complexes | Zones inaccessibles au palpage (nervures, contre-dépouilles, congés serrés) | Données partielles, décisions basées sur un échantillonnage insuffisant |
| Ruptures de données | Absence de continuité entre les points mesurés | Impossibilité de reconstruire la surface réelle complète, défauts non détectés |
| Délais de mesure | Campagnes de plusieurs jours sur grandes pièces | Retards dans les boucles de correction, coûts d’immobilisation élevés |
Le scan 3D de grandes pièces répond précisément à ces trois déficiences, en substituant à l’échantillonnage ponctuel une acquisition surfacique continue. Ce point est développé dans la section suivante.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Le scan 3D de grandes pièces ne se résume pas à une simple acquisition de nuage de points. Dans un environnement industriel, la valeur réelle apparaît lorsque la numérisation s’insère dans une chaîne de contrôle structurée : acquisition, comparaison, revue technique et génération de rapport.
Cette séquence remplace progressivement les gabarits physiques et les relevés manuels, sans pour autant supprimer les étapes de validation existantes.
Concrètement, le flux se déroule en quatre temps. L’acquisition couvre la pièce complète ou les zones fonctionnelles critiques — surfaces de joint, alésages, faces d’appui — avec une densité de points adaptée aux tolérances recherchées.
La comparaison superpose le maillage obtenu au modèle CAO de référence ou à un scan de pièce étalon. Les écarts sont visualisés sous forme de cartographie colorée, ce qui permet d’identifier immédiatement les zones hors tolérance.
La revue technique constitue l’étape où les mesures brutes deviennent exploitables. L’ingénieur qualité, le responsable méthode et le donneur d’ordre examinent ensemble les écarts constatés, les confrontent aux spécifications dimensionnelles (GD&T, ISO 1101, ASME Y14.5) et déterminent si une correction outillage, un réglage machine ou une reprise pièce est nécessaire. Enfin, le rapport formalise les résultats : captures d’écran des cartographies, tableaux d’écarts, traçabilité des versions de fichiers et statut de conformité.
| Étape | Donnée d’entrée | Action principale | Livrable |
|---|---|---|---|
| Acquisition | Pièce physique, gabarit éventuel | Numérisation des zones critiques | Maillage 3D brut |
| Comparaison | Maillage + CAO ou scan étalon | Alignement et calcul des écarts | Cartographie colorée |
| Revue | Cartographie + plan de contrôle | Analyse conjointe des écarts | Décision technique |
| Rapport | Résultats validés | Mise en forme et archivage | Document de conformité |
L’intérêt de cette chaîne réside dans sa traçabilité. Chaque décision s’appuie sur des données mesurables, archivées et rejouables. Pour les pièces de grande dimension, cette approche évite les reprises tardives et facilite la communication entre sites de production, laboratoires métrologie et clients finaux.
La marque INSVISION, lorsqu’elle est mobilisée sur ce type d’intégration, intervient généralement en amont du flux, au niveau de l’acquisition et de la préparation des données exploitables.
Points de validation avant déploiement
Points de validation avant déploiement
Le scan 3D de grandes pièces ne se résume pas à l’achat d’un capteur. Avant d’engager un déploiement en atelier ou sur site, l’équipe qualité doit confirmer trois choses : la compatibilité dimensionnelle du système avec l’objet, la stabilité des conditions de mesure, et la capacité du logiciel à exploiter les données sans retouche excessive.
Les cas réellement adaptés concernent des pièces dont la géométrie complexe échappe aux instruments classiques. Surfaces gauches, zones creuses, arêtes d’usure, interfaces d’assemblage : un relevé par palpeur ou gabarit devient vite partiel.
Le scan 3D prend son intérêt lorsque la pièce dépasse le champ d’un bras de mesure traditionnel ou lorsque la cadence de contrôle doit augmenter sans multiplier les montages.
Éléments à vérifier sur site
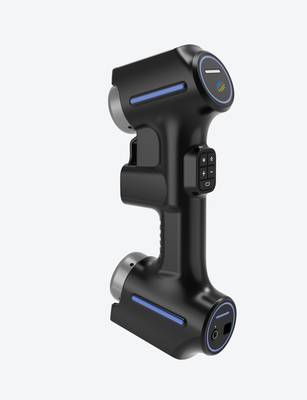
| Critère | Point de validation | Impact en cas d’écart |
|---|---|---|
| Température ambiante | Variations < 5 °C pendant l’acquisition | Dérive dimensionnelle sur pièces longues |
| Vibrations au sol | Sol béton, éloignement des presses ou ponts roulants | Bruit de nuage, perte de détails fins |
| Éclairage parasite | Pas de lumière directe sur la zone scannée | Saturation du capteur sur surfaces réfléchissantes |
| Accès autour de la pièce | Dégagement minimal pour le positionnement du scanner | Zones masquées, nécessité de passes supplémentaires |
| Référentiel métrologique | Points de référence stables ou cibles adhésives | Erreur d’alignement entre nuages de points |
La préparation du support compte autant que le matériel. Une pièce sombre ou brillante peut exiger un matifiant ; une pièce mobile doit être bridée. Vérifier aussi le format d’export attendu par le bureau d’études. Un nuage de points inexploitable dans le logiciel de CAO annule le gain de temps espéré.
Enfin, valider le flux complet sur une pièce étalon avant de généraliser la méthode.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.