

Comment évaluer scan 3D automatisé pour le contrôle industriel
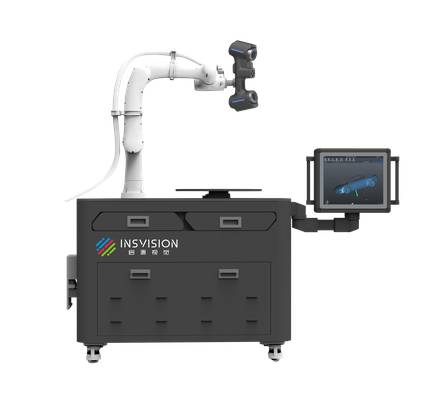
scan 3D automatisé: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure La mesure en atier ne se limite pas à un simple relevé.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La mesure en atier ne se limite pas à un simple relevé dimensionnel. Elle s’inscrit dans un flux de production où chaque minute d’arrêt machine représente un coût direct.
Dans les environnements d’usinage, de formage ou d’assemblage, les pièces sortent de ligne avec des tolérances serrées, parfois de l’ordre du centième de millimètre. Le contrôle doit donc répondre à deux exigences contradictoires : fiabilité métrologique et cadence compatible avec le rythme de fabrication.
La pression s’accentue sur les postes de contrôle intermédiaires. Un défaut non détecté en amont se propage vers l’aval, affectant l’assemblage final ou la conformité client. Les responsables qualité cherchent des données exploitables, pas seulement des verdicts « bon / mauvais ».
Ils ont besoin de cartographies d’écarts, de rapports de conformité GD&T et d’historiques traçables pour justifier les décisions devant un client ou un auditeur.
| Contrainte d’atelier | Conséquence sur le contrôle | Donnée attendue |
|---|---|---|
| Cadence de production élevée | Temps de mesure réduit par pièce | Nuage de points dense, rapide à acquérir |
| Pièces complexes (surfaces gauches, cavités) | Instruments traditionnels insuffisants | Numérisation surfacique complète |
| Variabilité des séries | Contrôle statistique nécessaire | Écarts quantifiés, répétabilité documentée |
| Exigences clients (ISO, ASME) | Rapports normalisés obligatoires | Cartographies d’écarts exportables |
Les moyens de mesure traditionnels — pied à coulisse, micromètre, jauge — restent pertinents pour des cotes simples. Mais dès que la géométrie se complexifie, ils ne capturent qu’une fraction de la réalité.
Une surface gauche, un congé de raccordement, une zone d’usure interne : autant de zones où l’instrument ponctuel passe à côté de l’information critique. Le besoin évolue donc vers une acquisition surfacique, dense et reproductible.
La notion de « donnée fiable » mérite d’être précisée. En contexte industriel, une donnée est fiable lorsqu’elle peut être répétée sur plusieurs cycles de mesure, comparée à une référence numérique (CAO ou pièce étalon) et archivée sans ambiguïté.
Les systèmes de numérisation 3D répondent à ce cahier des charges, à condition d’être intégrés au flux de contrôle existant.
L’automatisation de l’acquisition — via un système tel que l’AlphaAutoScan-400 de INSVISION — supprime la variabilité liée à l’opérateur et stabilise les conditions de mesure, ce qui renforce la confiance dans les écarts constatés.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La mesure dimensionnelle en contexte industriel repose encore largement sur des outils de contact : pieds à coulisse, micromètres, jauges, colonnes de mesure, voire machines à mesurer tridimensionnelles (MMT).
Ces instruments offrent une précision ponctuelle élevée, mais leur logique même — acquérir un nombre fini de points discrets — crée une limite structurelle dès que la pièce s’écarte d’une géométrie prismatique simple.
Les géométries complexes posent un premier problème. Sur une aube de turbine, un carter de transmission ou une surface organique issue d’un workflow de rétro-ingénierie, la densité de points nécessaire pour caractériser fidèlement la forme dépasse rapidement la capacité d’un palpage manuel ou programmé.
L’opérateur doit choisir où mesurer, et ce choix introduit un biais : les zones entre les points restent non vérifiées. Une déviation locale, une ondulation de surface ou un défaut de raccordement peuvent passer inaperçus.
Les ruptures de données constituent une seconde contrainte. Avec un outil de contact, chaque acquisition est isolée.
Le passage d’une face à une autre, d’un alésage à un plan de référence, ou d’une région accessible à une zone masquée oblige à multiplier les réglages, les retournements de pièce, les changements de stylet.
Résultat : des nuages de points fragmentés, difficiles à recaler, et un modèle numérique partiel qui ne représente jamais la pièce réelle dans sa continuité. Pour un contrôle de premier article ou une analyse d’usure sur une géométrie interne, cette fragmentation devient critique.
Les délais, enfin, sont directement corrélés à ces deux limites. Une campagne de mesure MMT sur une pièce complexe peut mobiliser un technicien qualifié pendant plusieurs heures, sans compter la programmation préalable des trajectoires.
| Critère | Mesure classique par contact | Scan 3D automatisé |
|---|---|---|
| Densité de points | Faible à moyenne (points discrets) | Élevée (nuage continu) |
| Géométries complexes | Temps de programmation important | Acquisition directe |
| Continuité des données | Ruptures fréquentes entre surfaces | Nuage global reconstruit |
| Temps de contrôle unitaire | Heures, selon complexité | Minutes, selon volume |
Dans un contexte de production en petites séries ou de MRO aéronautique, où chaque heure d’immobilisation compte, ces limites ne relèvent pas du simple inconvénient : elles pèsent directement sur la capacité à valider une conformité sans compromis.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Le scan 3D automatisé ne se résume pas à l’acquisition d’un nuage de points. Sa valeur industrielle apparaît lorsqu’il s’insère dans une séquence structurée : numérisation, comparaison au référentiel, revue technique et génération de rapport.
Dans un contexte de production occidentale, cette chaîne s’aligne sur les exigences de traçabilité ISO 9001 et les tolérances géométriques ASME Y14.5.
La première étape consiste à définir le référentiel de comparaison. Il peut s’agir du modèle CAO nominal, d’un plan de jauge avec cotes GD&T, ou d’une pièce de référence validée par métrologie. Sans ce référentiel, les écarts mesurés n’ont aucune signification décisionnelle.
La séquence opérationnelle type se déroule ainsi :
| Étape | Action | Livrable |
|---|---|---|
| 1. Scan | Acquisition automatisée des surfaces | Nuage de points maillé |
| 2. Alignement | Recalage sur le référentiel CAO ou gabarit | Écarts positionnels initiaux |
| 3. Comparaison | Analyse des écarts par rapport aux tolérances | Carte colorimétrique des déviations |
| 4. Revue | Validation visuelle des zones hors tolérance | Décision d’acceptation ou de reprise |
| 5. Rapport | Export des résultats de mesure | Document PDF/CSV traçable |
Un point souvent négligé : la revue technique ne doit pas être automatisée à l’aveugle. L’opérateur ou l’ingénieur qualité doit pouvoir isoler une zone, ajuster l’échelle de déviation et vérifier si un écart détecté relève d’un défaut réel ou d’un artefact d’acquisition.
Les solutions comme celles proposées par INSVISION intègrent cette phase de revue interactive avant l’édition du rapport final, ce qui évite de transmettre des données brutes non interprétées à la production.
Dans un atelier d’usinage ou une ligne d’assemblage, ce flux remplace progressivement les contrôles par gabarits physiques et machines à mesurer tridimensionnelles manuelles, notamment pour les pièces de forme libre ou les séries à forte variabilité dimensionnelle.
Points de validation avant déploiement
Points de validation avant déploiement
Le scan 3D automatisé ne se déploie pas uniformément dans tous les ateliers. La pertinence de la solution dépend d’abord de la nature des pièces et du flux de contrôle existant.
Les cas les plus adaptés concernent les géométries complexes difficiles à mesurer avec des instruments traditionnels — surfaces gauches, zones internes peu accessibles, pièces déformables — ainsi que les contrôles répétitifs en série où le temps de mesure manuel devient un goulot.
Les applications documentées couvrent notamment l’outillage d’extrusion, les composants de direction automobile, les carters de transmission, les structures de liaison mécanique et les pièces de rechange après-vente.
En revanche, une pièce prismatique simple avec deux ou trois cotes critiques ne justifie pas toujours un investissement en numérisation automatisée.
Avant toute installation, plusieurs éléments doivent être vérifiés sur site. Le tableau ci-dessous regroupe les points de contrôle essentiels.
| Point de validation | Ce qu’il faut vérifier | Impact en cas d’écart |
|---|---|---|
| Stabilité du support | Absence de vibrations transmises par les machines voisines | Dérive des nuages de points, répétabilité dégradée |
| Conditions d’éclairage | Lumière ambiante parasite, reflets sur surfaces brillantes | Bruit de mesure, zones non acquises |
| Température | Variation thermique dans la zone de mesure | Dilatation des pièces, écarts dimensionnels |
| Préparation des surfaces | Présence d’huile, poussière, revêtements réfléchissants | Nécessité d’un poudrage matifiant, temps de cycle allongé |
| Référentiel pièce | Points de référence stables, montage reproductible | Erreurs d’alignement entre scans successifs |
| Flux de données | Capacité réseau et stockage pour les nuages de points | Latence, saturation des postes d’analyse |
La vérification de ces points relève d’une approche pragmatique : un scan 3D automatisé produit des données exploitables uniquement si l’environnement de mesure est maîtrisé.
Les écarts constatés sur site — vibration, température, préparation de surface — se traduisent directement en incertitude de mesure, quel que soit le niveau de performance du capteur. Une qualification préalable de l’environnement évite les mauvaises surprises lors de la mise en service.
Dans ce cadre, les systèmes comme ceux proposés par INSVISION s’intègrent après validation de ces prérequis, et non l’inverse.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.