

précision du scan 3D: principes, critères d’évaluation et applications

Contexte d'atelier et besoins de mesure La précision du scan 3D n’est pas un luxe théorique en atelier : c’est la condition pour que le contrôle dimensionnel.
Contexte d’atelier et besoins de mesure
La précision du scan 3D n’est pas un luxe théorique en atelier : c’est la condition pour que le contrôle dimensionnel serve réellement la production.
Dans un contexte automobile, aéronautique ou médical, les équipes qualité travaillent sous pression, avec des cadences serrées, des exigences ISO ou ASME et un impératif simple : valider une pièce sans ralentir la ligne.
Un nuage de points bruité ou une dérive de mesure se traduit immédiatement par des litiges fournisseurs, des reprises coûteuses ou des non-conformités qui remontent jusqu’au client final.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Points clés
- La précision du scan 3D n’est pas un luxe théorique en atelier : c’est la condition pour que le contrôle dimensionnel serve réellement la…
- Pourquoi les pièces complexes posent-elles encore autant de difficultés en métrologie industrielle ?
- L’enchaînement scan, comparaison, revue et rapport ne fonctionne réellement que si la précision du scan 3D est suffisante dès la première…
- La généralisation des jumeaux numériques dans les ateliers occidentaux a changé la donne : on ne se contente plus de contrôler une pièce en fin…
Le besoin de données fiables se joue à plusieurs niveaux. D’abord la répétabilité : deux opérateurs différents doivent obtenir le même écart sur le même alésage. Ensuite la résolution locale, cruciale pour capter un congé, un chanfrein ou une zone de soudure.
Enfin la traçabilité du rapport de contrôle, qui doit pouvoir être défendu devant un client ou un auditeur.
Les scanners optiques modernes répondent à cette contrainte en combinant plusieurs lignes laser bleues pour le mode précision. Ces valeurs ne servent à rien si l’environnement atelier n’est pas maîtrisé : vibrations, variations thermiques, éclairage parasite.
Un bon système de mesure doit donc être assez robuste pour fonctionner près des machines, pas seulement en salle de métrologie climatisée.
En pratique, les responsables qualité cherchent moins un scanner « parfait » qu’un instrument dont ils peuvent prédire le comportement sur une journée complète de production. La précision du scan 3D devient alors un paramètre de process, au même titre qu’une tolérance d’usinage ou une consigne de température.
Limites des méthodes de mesure classiques
Pourquoi les pièces complexes posent-elles encore autant de difficultés en métrologie industrielle ? La réponse tient souvent moins à la compétence de l’opérateur qu’aux outils eux-mêmes.
Une machine à mesurer tridimensionnelle par palpage reste précise sur des formes géométriques simples. Mais dès que la surface comporte des nervures profondes, des contre-dépouilles ou des congés de raccordement serrés, le stylet ne peut tout simplement pas atteindre certaines zones.
On obtient alors un nuage de points partiel, avec des ruptures de données que l’on doit compenser manuellement. Le temps passé à repositionner la pièce, réinitialiser les référentiels et relancer les cycles de mesure dépasse souvent la durée prévue pour le contrôle complet.
Les systèmes optiques traditionnels apportent une réponse partielle. Ils couvrent plus de surface en une acquisition, mais restent sensibles aux états de surface très réfléchissants ou très sombres.
Les opérateurs appliquent alors des sprays matifiants, ce qui introduit une épaisseur parasite et dégrade la justesse dimensionnelle. Pour des composants aéronautiques ou des implants médicaux, cette étape est difficilement acceptable.
Les délais s’allongent aussi à cause de la multiplication des outils. Une pièce de fonderie avec des alésages de précision demande un palpage par contact pour les diamètres intérieurs, un scanner pour l’enveloppe extérieure, puis un alignement laborieux des deux jeux de données.
Chaque changement d’instrument crée un risque d’erreur de recalage et complique la traçabilité du rapport de contrôle.
La précision du scan 3D moderne, telle qu’on la trouve dans les solutions à lignes laser bleues comme celles développées par INSVISION, répond justement à ce problème : réduire le nombre d’outils nécessaires tout en maintenant une densité de points exploitable sur l’ensemble de la surface.
Les sept lignes laser en mode précision des AlphaScan, par exemple, visent à limiter les zones non mesurées sur des géométries difficiles d’accès sans recourir à un traitement de surface préalable.
Intégration du scan 3D dans le flux de travail
L’enchaînement scan, comparaison, revue et rapport ne fonctionne réellement que si la précision du scan 3D est suffisante dès la première acquisition. En pratique, un technicien ne passe pas trois heures à reprendre un maillage parce que la profondeur de champ était mal réglée.
La comparaison colorimétrique fait alors apparaître les écarts de forme ou de position sans ambiguïté. Vient ensuite la revue : le contrôleur qualité isole les zones hors tolérance, vérifie si le défaut est systématique ou ponctuel, puis valide ou rejette la pièce.
Le rapport généré reprend ces captures, les valeurs mesurées et les annotations. Ce flux évite les allers-retours entre la machine à mesurer et le bureau d’études, et surtout il donne à l’équipe production une information exploitable dans l’heure, pas le lendemain.
Points de validation avant déploiement
La généralisation des jumeaux numériques dans les ateliers occidentaux a changé la donne : on ne se contente plus de contrôler une pièce en fin de ligne, on valide désormais la capabilité d’un process en amont.
Avant de déployer un moyen de mesure optique sur site, quelques vérifications s’imposent pour éviter les mauvaises surprises.
D’abord, confirmer que le cas d’usage relève bien d’un besoin de précision du scan 3D élevé. Les modes à 7 lignes laser bleues, comme ceux intégrés sur les capteurs AlphaScan d’INSVISION, conviennent aux pièces mécaniques complexes avec exigences serrées, typiquement dans l’automobile ou l’aérospatial.
Pour des surfaces plus grandes ou moins critiques, un mode rapide suffit souvent ; inutile de surqualifier la mesure.
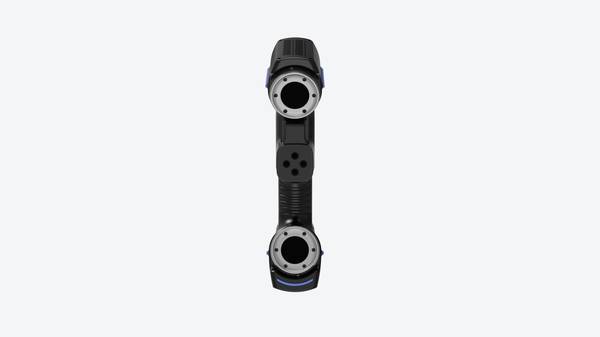
Sur site, valider l’environnement : stabilité thermique, absence de vibrations basses fréquences, éclairage ambiant maîtrisé. Vérifier aussi la compatibilité des interfaces de communication disponibles, notamment Ethernet RJ-45 ou USB 3.0 selon l’installation.
Enfin, s’assurer que le volume de travail couvre bien les pièces cibles — par exemple une zone de 1200 x 700 x 1600 mm pour un système automatisé. Ces contrôles préalables conditionnent la répétabilité des résultats bien plus que les seules spécifications catalogue.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.