

Comment évaluer inspection dimensionnelle complète pour le contrôle industriel
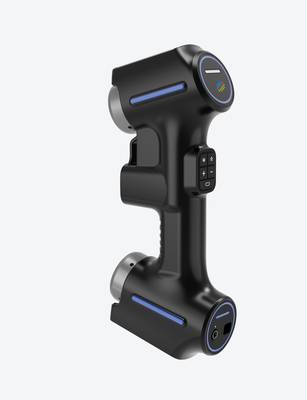
Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure L’inspection dimensionnelle complète désigne le relevé exhaustif des.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
L’inspection dimensionnelle complète désigne le relevé exhaustif des caractéristiques géométriques d’une pièce — cotes linéaires, diamètres, positions, états de surface, tolérances géométriques — comparé au modèle nominal ou au plan de définition.
En atelier, cette exigence ne relève pas d’un luxe documentaire : elle conditionne l’acceptation des premières pièces, la stabilité des séries et la traçabilité face aux exigences contractuelles.
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — L’inspection dimensionnelle complète désigne le relevé exhaustif des caractéristiques géométriques d’une pièce — cotes linéaires…
- Limites des méthodes de mesure classiques — L’inspection dimensionnelle complète repose, dans les ateliers occidentaux, sur un socle d’outils conventionnels : pied à couliss…
- Intégration du scan 3D dans le flux de travail — L’intégration du scan 3D dans un processus de contrôle qualité ne se résume pas à l’achat d’un capteur.
- Points de validation avant déploiement — L’inspection dimensionnelle complète ne se déploie pas de manière uniforme sur tous les postes.
La pression de contrôle s’exerce à plusieurs niveaux. Les cadences de production imposent des temps de mesure courts. Les donneurs d’ordres, notamment dans l’automobile, l’aéronautique et le dispositif médical, exigent des rapports complets avec cartographies d’écarts.
Enfin, les pièces complexes — surfaces gauches, zones internes peu accessibles, assemblages multi-composants — dépassent rapidement les capacités des instruments traditionnels.
Le besoin de données fiables se traduit par trois critères :
| Critère | Exigence en atelier |
|---|---|
| Répétabilité | Résultats stables d’un opérateur à l’autre, d’une équipe à l’autre |
| Complétude | Relevé de la totalité de la surface, pas seulement de points discrets |
| Traçabilité | Rapport horodaté, rattaché au numéro de lot et à l’ordre de fabrication |
Un calibre ou une machine à mesurer tridimensionnelle fournit des points précis, mais laisse des zones aveugles. Or, dans un contexte de production sous contrainte, une donnée partielle conduit à des décisions d’acceptation fragiles.
Les solutions de numérisation 3D répondent à ce manque en produisant un nuage de points dense, exploitable pour une comparaison globale au modèle de référence.
L’éditeur de solutions INSVISION documente ce type d’approche à travers des cas d’application en contrôle de pièces de forge, de fonderie et d’usinage, sans que le relevé ne dépende d’un savoir-faire opérateur critique.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
L’inspection dimensionnelle complète repose, dans les ateliers occidentaux, sur un socle d’outils conventionnels : pied à coulisse, micromètre, colonne de mesure, machine à mesurer tridimensionnelle (MMT) et, dans certains cas, comparateur optique.
Ces instruments partagent une même logique : ils échantillonnent des points ou des sections, puis les comparent à un référentiel nominal (plan coté, modèle CAO ou cote étalon). Cette approche fonctionne tant que la pièce reste simple — prismatique, accessible, stable.
Les géométries complexes changent la donne. Une surface gauche, un congé de raccordement, une poche interne profonde ou un bord d’attaque de profil aérodynamique ne se laissent pas décrire proprement par quelques points palpés.
La MMT peut mesurer un alésage, mais elle peine à caractériser une déformation locale sur une zone de tôle emboutie ou une aube de turbine. Le palpage introduit aussi un biais : la force de contact déforme légèrement les matériaux souples, et le diamètre du stylet limite la résolution sur les petits rayons.
Résultat : des zones entières restent non mesurées, ou mesurées avec une incertitude que personne ne quantifie vraiment.
Les ruptures de données constituent un second problème. Quand on combine plusieurs instruments — MMT pour les cotes critiques, gabarits pour les zones fonctionnelles, profilomètre pour les états de surface —, on obtient des jeux de données hétérogènes, dans des repères différents, avec des pas d’échantillonnage incompatibles. L’ingénieur qualité doit alors recaler manuellement ces nuages de points, interpoler entre les sections, et accepter des zones d’ombre. Une inspection dimensionnelle complète devient, dans ces conditions, un objectif théorique.
Les délais, enfin, ne suivent pas. Une MMT met plusieurs heures à palper un carter complexe ; le programme de mesure lui-même demande des jours de mise au point. Pour une première pièce ou une dérive de production, ce délai bloque la boucle de rétroaction.
Le tableau ci-dessous résume les écarts types entre approche classique et besoins réels.
| Critère d’inspection | Limite typique des méthodes classiques | Conséquence en production |
|---|---|---|
| Géométries gauches ou organiques | Échantillonnage ponctuel, interpolation entre sections | Déviation locale non détectée |
| Zones internes ou peu accessibles | Accès stylet limité, gabarit dédié requis | Coût outillage, angles morts |
| Densité de données | Quelques centaines de points par pièce | Carte d’écart incomplète |
| Temps de mesure | Heures pour une pièce complexe | Première pièce retardée, SPC affaibli |
| Raccordement multi-instruments | Repères multiples, recalage manuel | Erreurs d’alignement, traçabilité incertaine |
Ces limites ne sont pas un défaut des opérateurs ni des machines : elles sont structurelles. Tant que l’on mesure point par point, l’inspection dimensionnelle complète reste conditionnée par le compromis entre densité de données et temps de cycle.
Les solutions de numérisation 3D, comme celles proposées par INSVISION, répondent précisément à ce compromis — mais c’est un changement de paradigme, pas une simple amélioration incrémentale.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
L’intégration du scan 3D dans un processus de contrôle qualité ne se résume pas à l’achat d’un capteur. Elle modifie la séquence même des opérations : acquisition, alignement, comparaison, revue, rapport.
Comprendre cet enchaînement permet d’éviter les goulots d’étranglement et de définir des critères d’acceptation réalistes.
Le flux type s’articule en quatre étapes :
| Étape | Action concrète | Livrable |
|---|---|---|
| Scan | Numérisation de la pièce, avec ou sans préparation selon la réflectivité | Nuage de points ou maillage |
| Comparaison | Alignement sur le modèle CAO ou sur une pièce de référence numérisée | Carte d’écarts colorimétrique |
| Revue | Analyse des zones hors tolérance, vérification des GD&T callouts | Décision de conformité ou de reprise |
| Rapport | Génération d’un document d’inspection dimensionnelle complète | Archive qualité, traçabilité ISO/ASME |
Le point de bascule se situe souvent à l’étape de comparaison. Une pièce sans modèle CAO n’est pas un blocage : la référence peut être construite à partir d’une pièce validée, scannée puis déclarée comme étalon. Cette approche est courante en MRO aéronautique et en maintenance d’outillage.
La revue ne doit pas se limiter à une validation visuelle des couleurs. Les zones critiques — congés, dépouilles, surfaces fonctionnelles — exigent des sections et des cotes spécifiques. Le rapport final, lui, doit être exportable au format exigé par le client ou le système qualité interne, sans ressaisie manuelle.
L’erreur fréquente consiste à vouloir tout automatiser dès le premier jour. Une intégration progressive, d’abord sur une famille de pièces pilotes, permet de calibrer les gabarits de rapport et de former les opérateurs avant généralisation.
Points de validation avant déploiement
Points de validation avant déploiement
L’inspection dimensionnelle complète ne se déploie pas de manière uniforme sur tous les postes. Avant d’engager un projet, il faut distinguer les situations où elle apporte un gain mesurable de celles où un contrôle par prélèvement ou par gabarit reste suffisant.
Deux familles de cas justifient généralement la mise en place d’une inspection dimensionnelle complète.
La première concerne les pièces à forte exigence géométrique : tolérances serrées, cotations GD&T complexes, surfaces gauches difficiles à mesurer au pied à coulisse ou à la machine à mesurer tridimensionnelle classique.
La seconde regroupe les contextes de production en série ou de reprise de fabrication, où l’on doit comparer un état réel à un modèle nominal ou à une pièce de référence, souvent sans fichier CAO exploitable.
Sur site, plusieurs points méritent une vérification avant déploiement :
| Point de validation | Ce qu’il faut contrôler concrètement |
|---|---|
| Stabilité de l’environnement | Vibrations au sol, variations thermiques, éclairage parasite |
| Référentiel de mesure | Disponibilité d’un nuage de points de référence, d’un modèle CAO ou d’une pièce étalon |
| Accessibilité des surfaces | Zones masquées, contre-dépouilles, finitions réfléchissantes ou noires |
| Exigence de traçabilité | Besoin d’un rapport de conformité par pièce, par lot ou par poste |
| Compétence opérateur | Lecture des cotations GD&T, interprétation des écarts colorimétriques |
Une erreur fréquente consiste à considérer l’inspection dimensionnelle complète comme un simple remplacement du contrôle traditionnel. En réalité, elle modifie le flux qualité : le relevé devient numérique, exploitable pour l’analyse de tendances, la rétroconception ou la documentation de conformité.
Si l’équipe qualité n’est pas prête à exploiter ces données, le déploiement perd une partie de sa valeur.
Les cas où l’inspection complète se justifie le moins sont les pièces simples, à tolérances larges, produites en très petites séries avec un contrôle visuel suffisant. Dans ces situations, le temps de préparation dépasse souvent le temps de mesure.
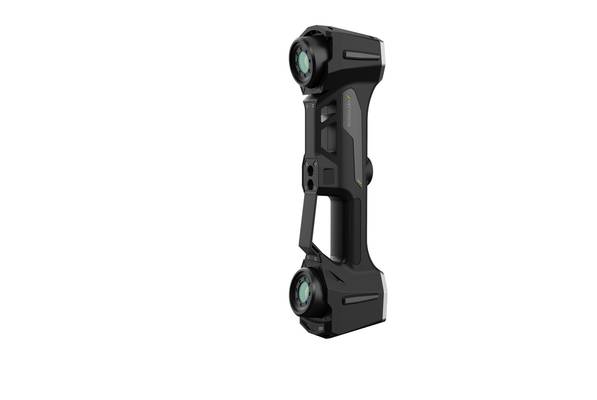
INSVISION, en tant que fournisseur de solutions de numérisation 3D, intervient généralement en amont de cette réflexion, en aidant les équipes à qualifier la faisabilité du relevé sur les pièces critiques et à définir le référentiel de comparaison adapté à l’application.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.