

Comment évaluer fichier OBJ pour le contrôle industriel

fichier OBJ: Contexte d'atelier et besoins de mesure Contexte d'atelier et besoins de mesure La mesure dimensionnelle en atelier ne relève pas d'une simple.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La mesure dimensionnelle en atelier ne relève pas d’une simple formalité documentaire. Elle répond à une contrainte physique : les pièces produites s’écartent inévitablement de la géométrie nominale, sous l’effet de l’usure d’outillage, des variations thermiques ou des dispersions de matière.
Le besoin de données fiables naît de cette réalité.
Points clés
- La mesure dimensionnelle en atelier ne relève pas d’une simple formalité documentaire.
- La mesure tridimensionnelle repose historiquement sur un postulat simple : la pièce à contrôler présente une géométrie accessible, régulière et…
- L’intégration d’un scanner 3D industriel ne se résume pas à l’acquisition d’un maillage.
- Le passage d’un contrôle traditionnel à la numérisation 3D ne se limite pas à l’achat d’un scanner.
Un fichier OBJ, par sa structure maillée, matérialise cette acquisition géométrique. Il enregistre les coordonnées spatiales issues d’une numérisation, sans tolérance, sans interprétation.
C’est précisément ce qui le distingue d’un relevé manuel : le fichier OBJ conserve la forme brute, y compris les défauts, les rayons non conformes ou les zones d’usure.
| Source de pression | Conséquence sur la mesure |
|---|---|
| Cadences de production élevées | Réduction du temps alloué au contrôle |
| Exigences clients (ISO, ASME) | Traçabilité et répétabilité requises |
| Pièces à géométrie complexe | Limites des instruments traditionnels |
| Suivi d’usure d’outillage | Comparaison périodique à un référentiel |
Dans un contexte d’atelier, la pression porte sur trois axes : la rapidité d’acquisition, la densité des points relevés et la capacité à traiter les zones peu accessibles. Un pied à coulisse ou une jauge ne capturent que des dimensions isolées.
Un fichier OBJ, produit par numérisation 3D, documente l’ensemble d’une surface. Cette exhaustivité modifie la nature du contrôle : on ne vérifie plus seulement quelques cotes, on compare une géométrie complète à un référentiel numérique.
La fiabilité des données dépend toutefois de la chaîne complète : étalonnage du capteur, conditions d’éclairage ou de température, post-traitement du maillage. Un fichier OBJ n’a de valeur que si ces paramètres sont maîtrisés et documentés.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La mesure tridimensionnelle repose historiquement sur un postulat simple : la pièce à contrôler présente une géométrie accessible, régulière et définie par un plan ou un modèle numérique de référence. Ce postulat s’effondre dès que l’on aborde des surfaces gauches, des cavités profondes ou des assemblages déjà montés.
Les outils classiques — pied à coulisse, micromètre, colonne de mesure, machine à mesurer tridimensionnelle (MMT) — imposent un contact physique ou une ligne de visée directe. Une pale de turbine, un carter de valve ou une coque de bateau de 12 mètres échappent partiellement à ces contraintes.
La deuxième rupture concerne les données elles-mêmes. Une MMT produit des nuages de points épars, souvent limités à des sections prédéfinies. Les zones de transition, les congés, les raccordements de tubes ou les arêtes d’usure restent mal documentés.
Le fichier OBJ, format maillé couramment exploité en aval pour la rétroconception ou la simulation, exige pourtant une densité de points suffisante sur l’ensemble de la surface.
Un relevé lacunaire se traduit par des trous de maillage, des interpolations hasardeuses et des écarts non maîtrisés lors de la reconstruction.
Enfin, les délais pèsent lourd. Chaque repositionnement, chaque palpage, chaque changement d’orientation de pièce allonge le cycle de mesure. Pour une première pièce ou une dérive de production, l’ingénieur qualité doit arbitrer entre couverture géométrique et temps d’immobilisation.
Ce compromis devient critique dans les secteurs à cadence élevée ou à pièces unitaires coûteuses.
| Contrainte classique | Conséquence sur la géométrie complexe | Impact sur le fichier OBJ |
|---|---|---|
| Contact mécanique obligatoire | Surfaces souples ou fragiles déformées | Maillage faussé au niveau des appuis |
| Ligne de visée directe exigée | Cavités, contre-dépouilles et fonds de rainures non relevés | Zones vides ou interpolées |
| Échantillonnage par sections | Courbures et transitions mal capturées | Facettes trop grandes, perte de détail |
| Repositionnements multiples | Erreurs cumulées de recalage | Décalages entre nuages fusionnés |
| Temps de palpage élevé | Couverture réduite pour tenir les délais | Densité insuffisante, bruit de maillage |
Ces limites ne relèvent pas d’un défaut d’opérateur : elles sont structurelles. Tant que la mesure reste tributaire d’un contact ponctuel ou d’une trajectoire planifiée, les pièces issues de la fabrication additive, de l’emboutissage ou de la fonderie continueront de poser problème.
Le besoin ne porte pas sur un instrument plus précis, mais sur un changement de paradigme : capturer la surface entière, sans contact, en une seule acquisition, puis en dériver un fichier OBJ exploitable directement dans les chaînes numériques.
C’est précisément ce que les scanners 3D industriels, dont certaines solutions développées par INSVISION, adressent en supprimant la dépendance au contact et en densifiant la donnée là où les méthodes classiques échouent.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
L’intégration d’un scanner 3D industriel ne se résume pas à l’acquisition d’un maillage. Elle modifie la séquence inspection-contrôle en quatre étapes distinctes : numérisation, comparaison géométrique, revue technique et génération de rapport. Comprendre cet enchaînement évite les doublons et les ressaisies manuelles.
Le point de départ est le fichier OBJ, format de maillage largement utilisé pour échanger les données de surface issues du scan. Ce fichier contient la géométrie réelle de la pièce, sous forme de triangles et de sommets, sans information de tolérance ni d’historique de mesure.
Il sert de référence neutre pour les étapes suivantes.
| Étape | Donnée d’entrée | Action principale | Livrable type |
|---|---|---|---|
| Numérisation | Pièce physique | Acquisition des surfaces | Fichier OBJ / STL |
| Comparaison | Fichier OBJ + modèle CAO nominal | Alignement et calcul d’écarts | Carte de déviations colorée |
| Revue | Carte de déviations | Validation des points hors tolérance | Annotations, captures d’écran |
| Rapport | Annotations validées | Mise en forme des constats | PDF ou archive qualité |
Dans un flux classique de contrôle dimensionnel, la comparaison s’appuie sur un alignement de type « best-fit » ou sur des référentiels datums conformes aux appels GD&T. Le fichier OBJ issu du scan sert alors de base au calcul d’écarts, mais ne remplace pas le modèle CAO nominal : les deux doivent coexister.
Une confusion fréquente consiste à croire que le fichier OBJ contient des tolérances. Il n’en est rien. Le maillage décrit uniquement la géométrie mesurée.
Les critères d’acceptation (écart maximal admissible, zones de tolérance, référentiels) proviennent du plan de contrôle ou de la norme applicable, par exemple l’ASME Y14.5 pour le tolérancement géométrique. Le scan 3D fournit la donnée brute ; l’analyse comparative fournit l’interprétation.
La revue technique intervient après la comparaison. Elle consiste à examiner les zones où l’écart dépasse le seuil défini, à vérifier la pertinence de l’alignement et à écarter les artefacts de mesure (trous de numérisation, bruit sur arêtes vives).
C’est une étape de validation humaine qui conditionne la fiabilité du rapport final.
Le rapport, enfin, agrège les vues annotées, les valeurs d’écarts maximales et les conclusions. Il doit être traçable : référence de la pièce, date du scan, paramètres d’alignement, version du modèle CAO comparé.
Dans un contexte industriel occidental, cette traçabilité s’aligne sur les exigences documentaires des normes ISO 9001 ou des dossiers de contrôle en aéronautique.
L’éditeur INSVISION propose des solutions qui s’insèrent dans ce flux, en conservant le fichier OBJ comme format d’échange pivot. L’intérêt réside moins dans le scan lui-même que dans la capacité à enchaîner comparaison, revue et rapport sans rupture de format ni perte de données.
Points de validation avant déploiement
Points de validation avant déploiement
Le passage d’un contrôle traditionnel à la numérisation 3D ne se limite pas à l’achat d’un scanner. La pertinence d’un flux reposant sur un fichier OBJ dépend d’abord de la nature géométrique de la pièce et de l’objectif métrologique.
Les surfaces complexes, les zones internes difficiles d’accès au pied à coulisse ou les pièces sans modèle nominal constituent des cas adaptés. À l’inverse, un simple contrôle de diamètre sur arbre lisse ne justifie pas un maillage dense.
Avant tout déploiement, plusieurs points doivent être validés sur site. Le tableau ci-dessous résume les critères à examiner.
| Critère de validation | Élément à vérifier sur site | Impact en cas de non-conformité |
|---|---|---|
| Stabilité environnementale | Vibrations au sol, variations thermiques, éclairage ambiant | Dérive du nuage de points, bruit de maillage |
| Accessibilité optique | Lignes de visée vers les zones critiques, contre-dépouilles | Zones non numérisées, trous dans le fichier OBJ |
| Référentiel pièce | Présence de surfaces usinées ou de cibles exploitables | Mauvais recalage, écarts de positionnement |
| État de surface | Rugosité, brillance, revêtements | Réflexions parasites, données inexploitables |
| Gabarit et manutention | Masse, dimensions, moyens de bridage | Instabilité pendant l’acquisition, déformation |
La chaîne de mesure doit également être qualifiée. Un fichier OBJ issu d’un scan ne vaut que si la résolution de maillage est cohérente avec les tolérances à contrôler. Pour une cote avec un intervalle de tolérance de ±0,1 mm, une résolution de maillage de 0,5 mm reste insuffisante.
Les ingénieurs qualité ont intérêt à définir ce couple résolution/tolérance avant la première campagne d’acquisition, puis à le figer dans une procédure interne.
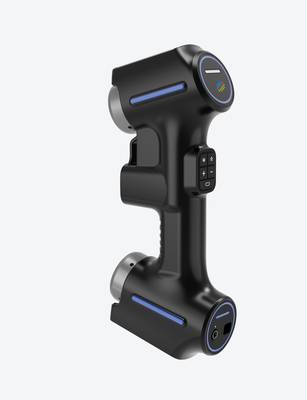
Enfin, la validation passe par une comparaison croisée sur une pièce étalon ou une première pièce déjà contrôlée par méthode conventionnelle. L’écart constaté entre le nuage de points et les mesures de référence permet de borner l’incertitude propre au flux de numérisation.
Ce n’est qu’après cette étape que le déploiement peut être étendu aux lignes de production ou aux contrôles de réception. Les solutions proposées par INSVISION s’inscrivent dans cette logique de qualification préalable, sans jamais remplacer la définition claire des besoins métrologiques par l’utilisateur.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.