

Scanner 3D portatif : usages industriels et critères de choix d’une solution INSVISION
Un scanner 3D portatif mesure des pièces complexes directement sur site. Découvrez les usages en contrôle qualité, rétro-ingénierie et suivi d’usure, ainsi que les critères de choix entre les solutions INSVISION selon la taille de pièce, l’accès aux zones difficiles et la contrainte de marqueurs.
Un scanner 3D portatif capture la géométrie d’une pièce directement sur site, sans déplacer l’ouvrage ni l’installer sur une machine fixe. En production, il sert avant tout à mesurer ce qu’un pied à coulisse ou une machine fixe ne peut pas atteindre : formes complexes, cavités internes, surfaces hautes ou ensembles trop volumineux pour une salle de métrologie. Le choix d’une solution INSVISION se joue donc sur trois critères pratiques : la taille et la complexité de la pièce, la nécessité d’accéder à des zones difficiles, et la contrainte de pose ou non de marqueurs. Les caractéristiques techniques n’interviennent qu’ensuite, pour confirmer qu’un modèle couvre bien le champ de travail et le rythme de production attendus.
Pour quels usages industriels un scanner 3D portatif est-il pertinent ?
Les applications couvrent d’abord le contrôle qualité de pièces de production : moules d’extrusion pour dissipateurs de réfrigérateur, porte-fusées de direction automobiles, carters de boîte de vitesses, pièces usinées ou outillages de contrôle de tubes cintrés. Dans ces cas, le nuage de points relevé est comparé au modèle nominal pour identifier les écarts de forme, les usures localisées ou les défauts d’assemblage, y compris lorsque le pied à coulisse ne peut pas atteindre une zone interne.
L’ingénierie inverse constitue un second usage courant, par exemple pour reconstruire un support de liaison d’équipement de fitness dépourvu de modèle numérique. La portabilité devient décisive sur les ouvrages de grande dimension : l’INSVISION AlphaScan a été utilisé pour numériser une coque de navire d’ingénierie de 12 mètres en double acquisition simultanée, puis une coque de 14 mètres avec un seul appareil, sans recourir à un système de photogrammétrie supplémentaire. Sur les grandes surfaces culturelles, une paroi commémorative de 16 mètres de long et 3 mètres de haut a également été relevée pour créer une archive numérique fidèle des reliefs, des textes et de l’état de surface.
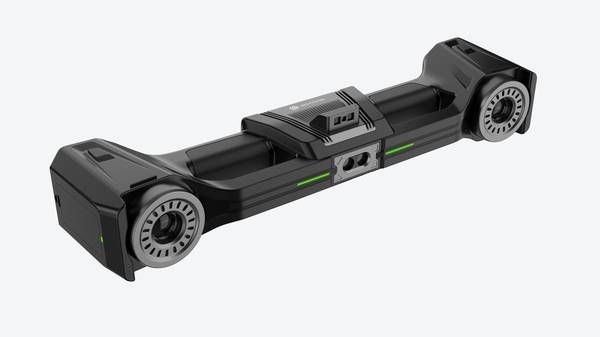
BetaScan intervient sur des reliefs muraux destinés à l’archivage patrimonial, tandis que V-Track est employé sur des ensembles aéronautiques et de grandes structures soudées.
Le suivi d’usure des outillages profite aussi de la portabilité. Dans le cas d’un cylindre de laminage à froid, la méthode consiste à numériser un cylindre sain pour créer une référence, puis à comparer régulièrement les cylindres en service afin de quantifier l’usure sans modèle CAO initial. Sur une enclume de forge à rainure en V, l’AlphaScan a permis de relever la rainure, les bords et les zones susceptibles de se déformer ou de se fissurer, avec une densité de points renforcée sur les parties critiques.
L’intérêt industriel est direct : les défauts sont détectés avant qu’ils ne compromettent la qualité des pièces forgées, et les décisions de maintenance reposent sur des écarts mesurés plutôt que sur une appréciation visuelle.
Comment choisir la bonne solution portable selon son environnement ?
Le premier critère est la taille et la complexité de la pièce. Pour des composants de taille moyenne à grande présentant à la fois des surfaces larges et des détails fins, l’AlphaScan combine une zone de numérisation pouvant atteindre 650 mm × 550 mm, une distance de travail de 300 mm, passant à 200 mm en mode fin, un mode précision à sept lignes bleues et un mode cavité profonde à une ligne unique. L’AlphaScan Elite S1 conserve cette zone utile et ce mode cavité, tout en ajoutant un mode haute vitesse à 50 lignes et une identification intelligente des trous et des bords découpés, ce qui facilite la reprise des zones ajourées.
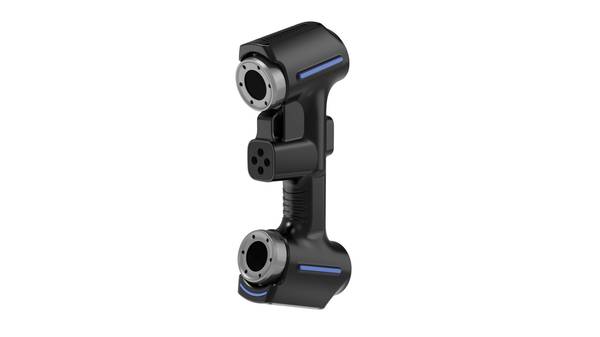
Son débit de mesure atteint 8 100 000 points par seconde, un avantage lorsque la cadence de production exige une acquisition rapide sur des pièces répétitives.
Le deuxième critère concerne la contrainte de pose de marqueurs. Sur les très grandes structures soudées, V-Track fonctionne par suivi optique : le capteur fixe localise en continu le scanner portatif dans l’espace, sans qu’il soit nécessaire de coller des points sur toute la surface. L’opérateur peut ainsi se déplacer autour d’un ensemble encombrant, atteindre des zones hautes ou des interstices étroits et réduire le temps de préparation. Le champ de numérisation atteint 2 600 mm × 2 200 mm, avec une précision de suivi pouvant descendre à 0,025 mm et un débit de 7 100 000 mesures par seconde.
Cette configuration convient aux pièces pour lesquelles la préparation par marqueurs serait trop longue ou impossible. AlphaVista réalise la numérisation complète d’équipements miniers, tandis que BetaScan assure l’archivage de reliefs muraux ; leur pertinence dépend donc de la nature de l’ouvrage et du livrable attendu.
À quoi ressemble une mise en œuvre typique sur pièce ?
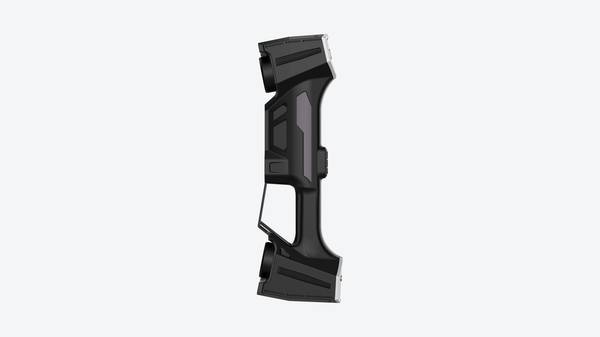
L’acquisition commence par la préparation du poste : nettoyage de la surface, dégagement de la zone et repérage des parties à surveiller. Lorsque l’application le requiert, des marqueurs sont collés sur la pièce pour permettre au scanner de se repérer. Sur AlphaScan S1, AlphaVista et BetaScan Elite S1, l’opérateur effectue un premier passage sur les marqueurs avant l’acquisition complète : ce balayage préalable enregistre leur position et établit les coordonnées relatives de l’ouvrage. Cette étape sert à stabiliser l’alignement des données pendant le déplacement de l’appareil ; elle ne constitue pas une obligation pour les solutions à suivi optique comme V-Track.
L’opérateur déplace ensuite le scanner autour de la pièce en insistant sur les zones à risque : rainures, bords, soudures, cavités ou surfaces susceptibles de se déformer. Sur une enclume de forge à rainure en V, la densité de points a été renforcée dans la rainure elle-même et sur les zones de fissuration possible. Une fois l’acquisition terminée, les données sont traitées pour produire un maillage tridimensionnel, puis comparées à un modèle de référence ou à un état antérieur.
Les écarts de forme et les fissures sont quantifiés, puis le modèle est exporté ou converti selon les besoins du bureau d’études. Sur l’exemple de l’enclume, le scan et le traitement des données ont été réalisés en une heure, fournissant les informations de déformation et de fissuration nécessaires à la maintenance. Sur un grand ensemble soudé, le maillage STL peut être aligné sur le modèle CAO pour générer une carte de déviations colorée, localiser les zones hors tolérance et archiver le résultat afin d’assurer la traçabilité dimensionnelle de la pièce.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.