

Scanner 3D portable: fiabiliser le contrôle dimensionnel en atelier
Découvrez comment un scanner 3D portable améliore la mesure en production : données denses, mobilité, contrôle sur pièces complexes et boucles de correction courtes.
Contexte d’atelier et besoins de mesure
La question que se pose souvent un responsable qualité dans un atelier de production n’est pas « faut-il mesurer ? », mais « peut-on faire confiance à la donnée que l’on vient de collecter ? ».
Sur une ligne d’usinage, une presse d’emboutissage ou un poste de contrôle final, la pression est la même : libérer les pièces sans bloquer le flux, tout en évitant qu’un défaut géométrique ne parte chez le client.
Or, dans un environnement soumis aux vibrations, aux variations de température et aux cadences, les outils de mesure traditionnels atteignent vite leurs limites.

Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | La question que se pose souvent un responsable qualité dans un atelier de production n’est pas « faut-il mesurer ? | », mais « peut-on faire confiance à la donnée que l’on vient de collecter ? |
| Limites des méthodes de mesure classiques | La conclusion est simple : dès que la pièce sort des formes prismatiques simples, les outils de mesure traditionnels perdent en fiabilité, en couvert… | C’est un constat que tout responsable qualité finit par affronter sur des pièces de fonderie, des carters usinés, des profilés extrudés ou des s… |
| Intégration du scan 3D dans le flux de travail | Une question revient souvent chez les responsables qualité qui évaluent un scanner 3D portable : à quel moment l’outil passe-t-il du statut de gadget… | La réponse tient moins au matériel qu’à l’enchaînement des étapes. |
| Points de validation avant déploiement | Avant d’intégrer un scanner 3D portable dans une ligne de contrôle ou une cellule de rétro-ingénierie, il faut distinguer deux choses. | D’un côté, les cas où l’outil apporte une vraie différence : pièces de forme complexe, surfaces organiques, zones difficiles d’accès, relevés su… |
Le besoin réel n’est pas seulement d’obtenir plus de points de mesure. C’est de disposer d’une information métrologique stable, répétable et traçable, directement exploitable par les équipes production et qualité.
Lorsqu’une non-conformité apparaît, la priorité est de comprendre si elle vient de l’outillage, du bridage, du process ou de la matière. Cela suppose un relevé suffisamment dense et fidèle à la géométrie réelle, pas un simple échantillonnage de quelques sections.
C’est précisément dans ce contexte qu’un scanner 3D portable change la manière d’aborder le contrôle dimensionnel. L’appareil se déplace vers la pièce, et non l’inverse.
Pour des pièces déjà montées, des outillages en place ou des zones difficiles d’accès, cette mobilité évite les démontages longs et les manipulations à risque.
Un technicien peut numériser une surface directement sur machine ou en bord de ligne, puis comparer le nuage de points au modèle nominal dans un logiciel de métrologie.
Chez INSVISION, les solutions comme AlphaScan répondent à ce besoin de données denses et exploitables.
L’enjeu n’est pas de remplacer systématiquement la machine à mesurer tridimensionnelle, mais de couvrir les situations où celle-ci n’est pas adaptée : pièces souples, grandes surfaces, géométries complexes ou contrôles nécessitant une vision complète de la forme.
Dans un atelier, cela se traduit par des boucles de correction plus courtes entre la mesure et l’action sur le process.
La pression de contrôle reste forte, mais elle devient plus gérable lorsque la donnée collectée reflète réellement l’état de la pièce au moment du relevé.
C’est la condition pour prendre des décisions fiables, qu’il s’agisse d’accepter un lot, de retoucher un outillage ou de remonter une information vers le bureau d’études.

Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La conclusion est simple : dès que la pièce sort des formes prismatiques simples, les outils de mesure traditionnels perdent en fiabilité, en couverture et en rapidité.
C’est un constat que tout responsable qualité finit par affronter sur des pièces de fonderie, des carters usinés, des profilés extrudés ou des sous-ensembles soudés.
Prenons le cas d’une géométrie complexe. Un pied à coulisse, un micromètre ou même une colonne de mesure fonctionnent bien sur des plans, des alésages calibrés ou des diamètres extérieurs accessibles.
Mais sur une surface gauche, une nervure de renfort, un congé de raccordement ou une poche interne, l’accès physique devient le premier obstacle. On ne mesure pas ce qu’on ne peut pas atteindre.
Et quand on force l’accès avec un comparateur ou un palpeur, on introduit une variabilité opérateur qui fausse la répétabilité. Les mesures deviennent ponctuelles, éparpillées, et ne représentent jamais la surface réelle.
La deuxième rupture concerne les données. Avec un moyen classique, on obtient des points isolés ou des sections discrètes. On ne capture pas la forme complète. Conséquence : les zones entre deux points mesurés restent inconnues.
Sur une pièce déformée par le soudage, une tôle emboutie avec retour élastique ou un moule présentant une usure localisée, cette absence de continuité de données est critique. On valide une pièce sur la base de quelques cotes, alors que la dérive se trouve précisément dans une zone non mesurée.
Le contrôle passe à côté du défaut.
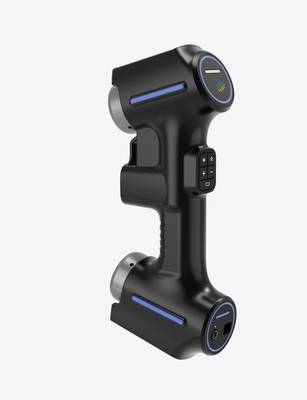
Le troisième facteur, souvent sous-estimé, est le délai. Préparer un montage de métrologie, aligner la pièce, configurer les palpeurs, lancer un programme sur MMT, puis dépouiller les résultats : tout cela consomme du temps.
Sur une petite série ou une pièce unitaire, le coût de préparation dépasse parfois la valeur de la mesure elle-même. Et pendant ce temps, la production attend. Le scanner 3D portable change la logique : on amène l’instrument à la pièce, pas l’inverse.
INSVISION, avec sa gamme AlphaScan, répond précisément à ce besoin de couverture surfacique rapide et de saisie de géométries difficiles d’accès, sans montage lourd ni préparation longue.
En résumé, les méthodes classiques restent pertinentes pour des cotes simples, des tolérances larges et des pièces répétitives. Dès que la forme se complexifie, que la couverture devient un enjeu de conformité ou que le délai de contrôle bloque le flux, il faut changer d’approche.
Le scanner 3D portable ne remplace pas tout : il couvre ce que les outils traditionnels ne savent pas voir.
Intégration du scan 3D dans le flux de travail

Intégration du scan 3D dans le flux de travail
Une question revient souvent chez les responsables qualité qui évaluent un scanner 3D portable : à quel moment l’outil passe-t-il du statut de gadget de laboratoire à celui de maillon réel de la chaîne de contrôle ? La réponse tient moins au matériel qu’à l’enchaînement des étapes.
Avec un scanner comme l’AlphaScan d’INSVISION, le flux suit une logique simple : acquisition, comparaison, revue, rapport.
Concrètement, l’opérateur numérise la pièce directement sur site. Le nuage de points est maillé, puis aligné sur le modèle CAO de référence ou sur une pièce étalon. La comparaison s’appuie sur les tolérances géométriques définies en amont — c’est là que les GD&T callouts prennent tout leur sens.
Les écarts apparaissent sous forme de cartographie colorée, ce qui facilite la revue avec le bureau d’études : on ne discute plus d’un chiffre isolé, mais d’une zone fonctionnelle. Enfin, le rapport exporté reprend les captures d’écran, les valeurs critiques et les décisions associées.
Ce qui change par rapport à un contrôle traditionnel, c’est la traçabilité du raisonnement. Le scan ne remplace pas le jugement de l’ingénieur ; il lui donne une base mesurable et partageable.
Pour une première inspection d’article ou un suivi de dérive en production, cet enchaînement réduit les allers-retours entre atelier et métrologie.
Points de validation avant déploiement
Points de validation avant déploiement
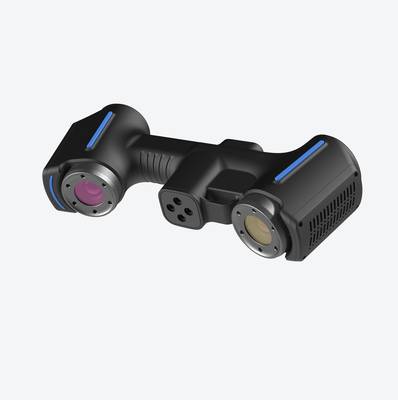
Avant d’intégrer un scanner 3D portable dans une ligne de contrôle ou une cellule de rétro-ingénierie, il faut distinguer deux choses.
D’un côté, les cas où l’outil apporte une vraie différence : pièces de forme complexe, surfaces organiques, zones difficiles d’accès, relevés sur site, gabarits ou moules sans modèle numérique.
De l’autre, les cas où un moyen plus simple suffit : cotes isolées sur arêtes franches, pièces très petites avec tolérances serrées nécessitant un contrôle par contact, environnements instables.
La première vérification concerne la nature du livrable attendu. Si l’objectif est un maillage exploitable pour comparaison CAO, rétro-ingénierie ou inspection dimensionnelle, un scanner portable se justifie. Si l’objectif se limite à quelques cotes vérifiées au pied à coulisse, l’investissement est disproportionné.
Ensuite, il faut contrôler les conditions sur site. Température, vibrations, luminosité, préparation des surfaces : les pièces brillantes, transparentes ou très sombres demandent souvent un poudrage matifiant. Vérifier aussi la stabilité de la pièce pendant l’acquisition et l’espace de manipulation autour du poste.
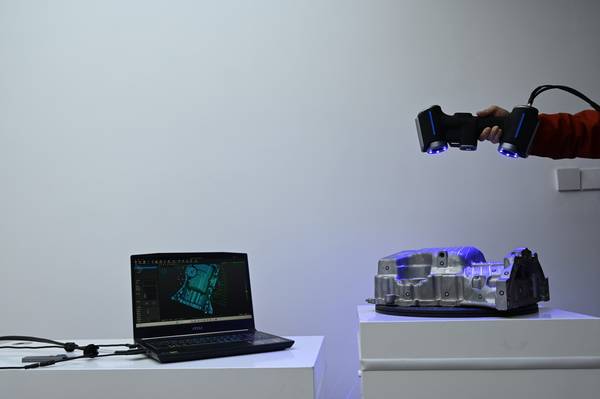
Enfin, valider la chaîne de traitement. Le scanner produit un nuage de points ou un maillage ; encore faut-il que l’équipe sache le nettoyer, l’aligner, le comparer à une référence.
INSVISION propose des solutions comme AlphaScan, adaptées aux pièces moyennes et aux matériaux variés, mais le point de vigilance reste la maîtrise du workflow logiciel en aval. Un déploiement réussi commence par un essai sur pièce réelle, pas sur un échantillon idéal.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.