

Scanner 3D industriel: contrôle dimensionnel dense et rapide en atelier
Intégrer un scanner 3D pour fiabiliser le contrôle dimensionnel, documenter les écarts et exploiter des nuages de points denses sans ralentir la production.
Contexte d’atelier et besoins de mesure
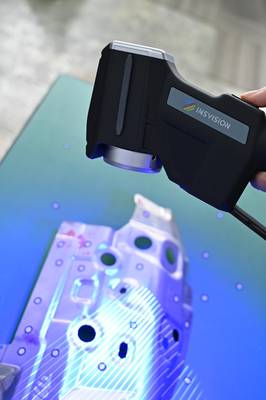
Contexte d’atelier et besoins de mesure
Dans un atelier d’usinage ou de tôlerie, le contrôle dimensionnel ne se résume pas à vérifier qu’une pièce « passe » ou « ne passe pas ». Il s’agit de savoir précisément où elle dévie, de combien, et si cette déviation reste dans l’enveloppe tolancée définie par le plan.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Les exigences des donneurs d’ordres, notamment dans l’automobile, l’aéronautique ou le médical, poussent les tolérances vers des valeurs de plus en plus serrées. Une cote mal maîtrisée sur un premier article, c’est un lot entier qui part en rebut ou en retouche.
La pression de contrôle s’accentue aussi avec la cadence. Les temps de mesure au marbre, au pied à coulisse ou sur machine à mesurer tridimensionnelle classique s’allongent quand la géométrie se complexifie.
Les surfaces gauches, les profils extrudés, les pièces de fonderie ou de forge ne se laissent pas toujours appréhender par quelques points palpés. L’opérateur passe alors plus de temps à préparer la pièce, à définir des gammes de mesure, à interpréter des écarts, qu’à produire.
Le besoin de données fiables devient central. Une mesure approximative génère des décisions approximatives : acceptation à risque, retouche inutile, litige client. À l’inverse, un relevé dense et répétable permet de comparer objectivement la pièce au modèle nominal, de documenter les écarts et de tracer les décisions.
C’est dans ce contexte qu’un scanner 3D industriel comme ceux proposés par INSVISION trouve sa place. L’enjeu n’est pas de multiplier les équipements, mais d’intégrer un moyen de mesure capable de produire rapidement des nuages de points exploitables, sans dégrader le flux de production.
La donnée devient alors un support de décision, pas un simple constat en fin de chaîne.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Beaucoup d’ateliers considèrent encore qu’un bras de mesure ou une colonne de mesure suffit à couvrir l’essentiel des besoins de contrôle. C’est vrai pour des pièces prismatiques simples. Ça l’est beaucoup moins dès que la géométrie se complique.
Les surfaces gauches, les nervures profondes, les zones d’accès restreint ou les profils organiques posent rapidement problème. Avec des outils de mesure point par point, on échantillonne quelques sections, on interpole le reste. Sur une aube de turbine ou un carter de pompe, cette approche laisse des angles morts.
Le contrôle dimensionnel devient partiel, et les écarts réels entre la pièce produite et le modèle nominal restent invisibles.
Il y a aussi la question des ruptures de données. Un palpage manuel dépend du geste de l’opérateur, de l’ordre des points, de la fatigue en fin de poste. Deux opérateurs ne relèvent pas exactement les mêmes valeurs.
Sur des tolérances serrées ou des exigences GD&T, cette variabilité complique la traçabilité et fragilise les décisions d’acceptation.
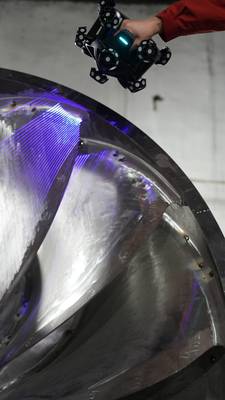
Enfin, les délais s’allongent. Relever une géométrie complexe par palpage peut prendre plusieurs heures, sans compter la préparation, l’alignement et la reprise des zones douteuses. Pendant ce temps, la machine est arrêtée, le lot est bloqué, la livraison attend.
Un scanner 3D comme ceux proposés par INSVISION change la logique : on numérise l’ensemble de la surface en une seule acquisition, on compare le nuage de points au modèle CAO, et on obtient une cartographie complète des écarts.
Le gain ne porte pas seulement sur la vitesse de mesure, mais sur la capacité à voir ce que les méthodes classiques ne capturent pas.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Comment un relevé de surface peut-il remplacer une série de mesures manuelles sans casser la cadence de production ni mobiliser trois services différents ? C’est la question que se posent la plupart des responsables qualité lorsqu’ils évaluent un scanner 3D industriel.
La réponse tient moins à la technologie elle-même qu’à la manière dont elle s’insère dans l’enchaînement scan, comparaison, revue et rapport.
Sur une ligne d’injection plastique ou d’usinage, le point de départ reste identique : une pièce sort de machine, un opérateur doit savoir si elle est bonne. Avec un outil classique, cette vérification passe par plusieurs instruments, des relevés séparés, puis une ressaisie de valeurs dans un rapport.
Avec un scanner 3D, l’opérateur capture d’abord l’ensemble des surfaces. La donnée brute est un nuage de points ou un maillage. Elle n’a pas encore de valeur qualité.
La valeur apparaît à l’étape de comparaison. Le maillage est aligné sur le modèle de référence, celui qui contient les cotes nominales et les tolérances GD&T. L’écart de forme, de position ou de profil est calculé automatiquement.
Ce qui prenait trente minutes avec un bras de mesure ou une colonne de mesure devient une opération de quelques minutes, sans dépendre du même niveau d’expertise en métrologie.
La revue est l’étape la plus sous-estimée. Un ingénieur méthodes, un responsable production et un client peuvent visualiser la même carte de déviation colorée. On ne discute plus d’un chiffre isolé sur un rapport, mais d’une géométrie complète.
Les décisions de retouche, d’acceptation ou de dérogation se prennent plus vite, avec un support visuel commun. INSVISION a conçu ses solutions pour que cette étape ne nécessite pas de post-traitement complexe : le passage du scan à la visualisation des écarts est direct.
Enfin, le rapport. Il devient un sous-produit de la comparaison, pas un travail administratif séparé. Les captures d’écran des zones hors tolérance, les valeurs d’écart et les plans de coupe s’exportent dans un document structuré.
Pour un fournisseur de rang 1 ou 2, c’est un levier de traçabilité : chaque lot peut être documenté avec la même granularité, sans mobiliser un technicien qualité pendant une heure.
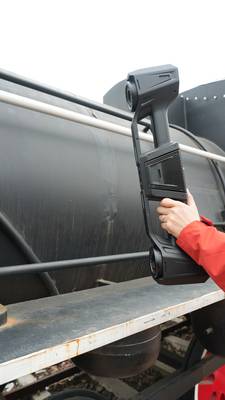
L’intégration réussie repose sur un principe simple : le scanner 3D ne remplace pas le processus qualité, il en compresse les étapes intermédiaires. L’opérateur reste responsable de la pièce, le contrôleur valide la conformité, le client reçoit la preuve.
Seule la saisie et la mise en forme des données changent de nature.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un scanner 3D dans un flux qualité existant, il faut sortir de la logique de démonstration en salle blanche et se poser les bonnes questions sur le terrain.
Un déploiement réussi ne commence pas par la précision annoncée sur la fiche technique, mais par la vérification de ce que l’équipement peut réellement capturer dans les conditions de l’atelier, sur les pièces qui posent problème aujourd’hui.
Le premier point à clarifier concerne la nature des surfaces à numériser. Les pièces brutes de fonderie, les zones usinées brillantes, les plastiques sombres ou les surfaces transparentes ne réagissent pas de la même manière.
Un essai sur pièce réelle, avec l’état de surface et les contraintes d’accessibilité du poste concerné, évite de découvrir après achat que certaines zones nécessitent un matage ou un traitement anti-reflet systématique.
Le second point porte sur l’environnement de mesure. Les variations de température, les vibrations des machines voisines, l’éclairage ambiant et la stabilité du support influencent directement la répétabilité des acquisitions.
Dans une logique de contrôle dimensionnel, il est préférable de valider ces paramètres sur site avant de figer la procédure.
Les solutions INSVISION, notamment celles conçues pour un usage industriel, intègrent des principes de mesure qui tolèrent une certaine variabilité d’environnement, mais chaque implantation reste un cas particulier.
Le troisième point concerne l’intégration au flux documentaire. Un scanner 3D ne remplace pas un processus qualité ; il l’alimente.
Il faut donc vérifier comment les nuages de points ou les maillages générés seront comparés aux références CAO, comment les écarts seront rapportés aux spécifications GD&T, et sous quel format les rapports seront archivés.
Si l’équipe qualité passe plus de temps à retravailler les données qu’à les exploiter, le gain opérationnel disparaît.
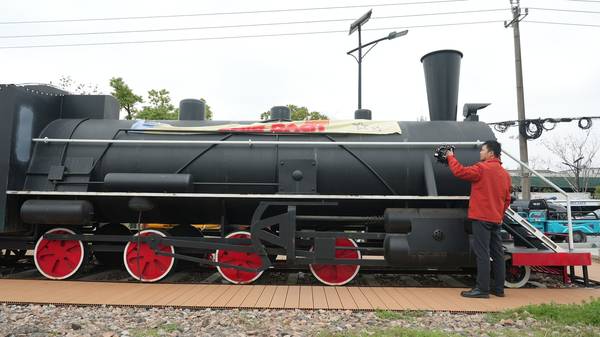
Enfin, il est utile de définir dès le départ les cas réellement adaptés. Les pièces complexes avec des zones difficilement accessibles aux instruments traditionnels, les contrôles de premier article, les comparaisons avant/après outillage ou les relevés de déformation constituent des points d’entrée naturels.
Pour ces applications, un scanner 3D apporte une densité d’information qu’un palpeur ou un pied à coulisse ne peut pas fournir dans un délai comparable. La validation sur site doit donc porter autant sur la pertinence de l’application que sur la performance de l’équipement.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.