

Réduction des coûts en fonderie : le contrôle 3D des pièces moulées comme levier defficacité
Quand les marges se resserrent et que les délais de livraison deviennent un facteur concurrentiel décisif, les fonderies et ateliers d’usinage doivent repenser
Le poids caché des méthodes de contrôle traditionnelles
Dans un atelier de production de pompes, le contrôle d’un carter moulé ne se limite pas à la prise de quelques cotes. Il faut vérifier le profil de la volute, la planéité des faces de bride, la position et l’alésage des trous de fixation ainsi que l’absence de déformations de fonderie.
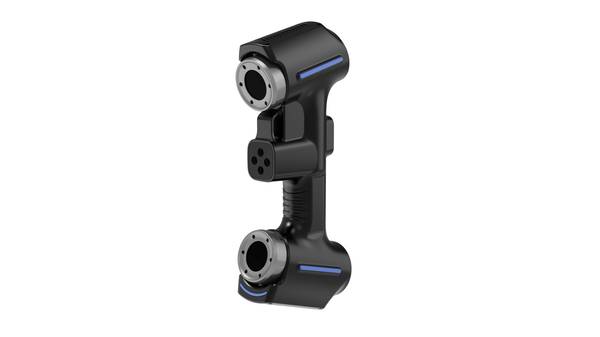
Les méthodes conventionnelles, qui combinent marbre, gabarits et machines à mesurer tridimensionnelles fixes, imposent des temps d’immobilisation importants et mobilisent des opérateurs hautement qualifiés.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Pendant la mesure, la pièce ne progresse pas dans le flux de production, et toute hésitation sur l’interprétation d’un écart peut entraîner un allongement de la campagne de contrôle.
Questions fréquentes
Que faut-il vérifier pour Le poids caché des méthodes de contrôle traditionnelles ?
Dans un atelier de production de pompes, le contrôle d’un carter moulé ne se limite pas à la prise de quelques cotes.
Que faut-il vérifier pour Ces pratiques génèrent plusieurs types de coûts ?
Ces pratiques génèrent plusieurs types de coûts.
Que faut-il vérifier pour Le recours à un scanner tridimensionnel portable comme ?
Le recours à un scanner tridimensionnel portable comme l’AlphaScan d’INSVISION modifie la chaîne de contrôle à plusieurs étages.
Ces pratiques génèrent plusieurs types de coûts
Ces pratiques génèrent plusieurs types de coûts. Le coût direct de main-d’œuvre, d’abord, car le contrôle exige une présence continue et experte. Le coût des rebuts et des reprises, ensuite, quand une non-conformité détectée tardivement oblige à retoucher ou à refondre une pièce déjà partiellement usinée.
Enfin, un coût plus diffus mais tout aussi réel : le ralentissement du rythme de livraison, qui pénalise la réactivité face aux demandes clients et retarde la facturation des commandes.
Pour un responsable d’atelier, la question n’est pas seulement de savoir si une pièce est bonne, mais à quel moment et à quel prix cette information est obtenue.
Le recours à un scanner tridimensionnel portable comme
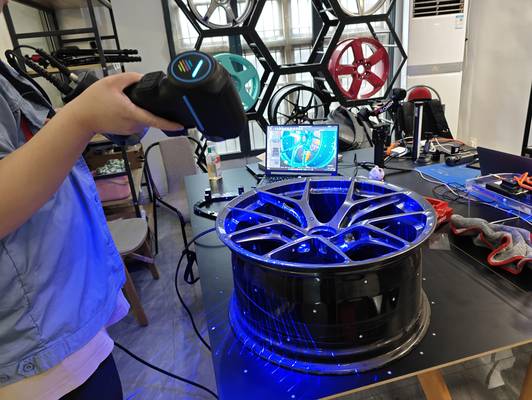
Le recours à un scanner tridimensionnel portable comme l’AlphaScan d’INSVISION modifie la chaîne de contrôle à plusieurs étages. La pièce, qu’il s’agisse d’un carter de pompe moteur ou d’une volute complexe, peut être scannée directement à son poste de travail, sans déplacement vers une salle de métrologie.
La cinquantaine de lignes laser bleues croisées dont est équipé l’appareil capture en une seule séquence les formes extérieures, les faces d’appui des brides, les perçages et les éventuelles rétassures ou déformations locales. Le nuage de points, dense et immédiatement exploitable, est comparé au modèle CAO nominal.
L’écart de forme, la déviation d’une bride ou l’excentration d’un alésage apparaissent sur une carte colorée, compréhensible par un opérateur non spécialiste en métrologie.
Ce changement d approche réduit le temps de
Ce changement d’approche réduit le temps de mesure à quelques minutes par pièce, contre plusieurs dizaines de minutes voire des heures avec les instruments traditionnels.
Il limite également la dépendance envers un petit nombre de techniciens experts, car l’interprétation visuelle des écarts remplace en partie l’analyse de colonnes de chiffres.
Enfin, la précision de 0,020 mm, de niveau métrologique industriel, permet de traiter les exigences d’assemblage des faces de bride et de positionnement des trous de fixation, qui sont souvent critiques pour l’étanchéité et le montage du groupe pompe.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.