

Del escaneo al informe de inspección: inspección dimensional completa en la práctica

Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En una planta de fabricación moderna, la inspección dimensional.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En una planta de fabricación moderna, la inspección dimensional completa no es una actividad aislada. Ocurre bajo presión: lotes urgentes, cambios de serie, auditorías de cliente y tiempos de parada que se descuentan del margen.
El entorno de producción impone condiciones que rara vez se consideran en un laboratorio de metrología: vibración de maquinaria cercana, variación térmica entre turnos, polvo o refrigerante en suspensión, y operadores con distinto nivel de entrenamiento.
Puntos clave
- En una planta de fabricación moderna, la inspección dimensional completa no es una actividad aislada.
- La inspección dimensional completa no es un lujo;
- Una inspección dimensional completa no es un evento aislado al final de la línea;
- La inspección dimensional completa no se justifica en todos los escenarios productivos.
La necesidad de datos fiables surge precisamente de ese contexto. Un informe de medición que no puede repetirse en el turno nocturno, o que depende de la habilidad individual del inspector, pierde valor para control de proceso.
Por eso, los criterios de selección de un sistema de medición deben partir de preguntas concretas: ¿el equipo tolera la temperatura ambiente de la nave? ¿El software permite fijar rutinas de alineación que reduzcan la variabilidad entre operadores?
¿El flujo de datos se integra con el sistema de calidad existente o exige exportaciones manuales?
La tabla siguiente resume los factores de planta que condicionan la estrategia de inspección:
| Factor de planta | Efecto sobre la inspección | Criterio a evaluar |
|---|---|---|
| Variación térmica entre turnos | Deriva dimensional en piezas y equipos | Compensación térmica, estabilidad a ±5 °C |
| Vibración ambiental | Repetibilidad degradada en palpado | Montaje rígido o medición sin contacto |
| Rotación de operadores | Dispersión en alineación y fijación | Rutinas automatizadas, mínima intervención manual |
| Piezas con acabado variable (mecanizado, fundición, composite) | Cambios en reflectividad o accesibilidad | Adaptabilidad de sensor sin recubrimientos |
| Necesidad de trazabilidad según ISO 9001 o AS9100 | Auditorías que exigen registros íntegros | Exportación directa a PDF/CSV, firma digital |
El error más frecuente en plantas occidentales es asumir que un equipo de laboratorio funcionará igual en línea. No es así. La inspección dimensional completa en planta exige instrumentos diseñados para condiciones reales, no ideales.
Y exige datos que el departamento de calidad pueda defender ante un auditor sin recurrir a explicaciones artesanales sobre “cómo se sujetó la pieza esta vez”.
INSVISION aborda este problema desde la integración de hardware y software, pero la decisión técnica debe partir de los criterios anteriores, no de la marca.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La inspección dimensional completa no es un lujo; es la única vía para validar piezas cuya geometría escapa a los instrumentos convencionales.
La metrología por contacto —calibres, máquinas de medición por coordenadas con palpador, micrómetros— opera bajo un supuesto básico: la pieza puede describirse mediante un número finito de puntos discretos. Ese supuesto se rompe en tres frentes.
Primero, la geometría compleja. Superficies orgánicas, álabes de turbina con curvatura variable, canales internos de moldes o piezas de chapa estampada con retorno elástico. Un palpador no puede seguir físicamente esos perfiles sin perder precisión o colisionar.
Las tolerancias de perfil según ASME Y14.5 exigen una nube densa de puntos; un muestreo por contacto deja zonas ciegas.
Segundo, la continuidad de datos. Una CMM tradicional entrega mediciones puntuales. Para un análisis de forma libre o un mapa de desviaciones colorimétrico, el ingeniero debe interpolar entre puntos. Esa interpolación introduce incertidumbre no cuantificada en el informe.
Tercero, los plazos. Programar rutinas de palpado para piezas nuevas consume horas o días. La primera pieza de un lote de 200 unidades no puede esperar. El cuello de botella no está en la producción; está en la sala de metrología.
| Limitación | Instrumento tradicional | Consecuencia práctica |
|---|---|---|
| Superficies orgánicas o de forma libre | Palpador no accede o pierde referencia | Zonas sin validar, riesgo de rechazo en cliente |
| Densidad de puntos insuficiente | CMM por contacto muestrea puntos discretos | Desviaciones locales no detectadas |
| Piezas flexibles o deformables | Fuerza de contacto altera la geometría | Falso rechazo o falsa aceptación |
| Tiempo de preparación | Programación manual por pieza | Retraso en aprobación de primera pieza |
| Documentación continua | Informe de puntos, no de superficie | Auditorías de calidad más débiles |
La conclusión operativa no es que la medición por contacto sea obsoleta. Sigue siendo insustituible para tolerancias dimensionales estrictas en superficies planas, cilíndricas o esféricas. El problema aparece cuando el plano de control mezcla GD&T clásico con perfiles complejos.
Ahí, la inspección dimensional completa exige capturar la superficie entera, no una muestra estadística de puntos.
Las soluciones ópticas y de escaneo 3D cubren precisamente esa brecha, y fabricantes como INSVISION han desarrollado equipos orientados a integrar esa captura densa dentro de flujos industriales existentes. La elección del método depende del tipo de tolerancia, del material y del ritmo de producción;
lo que ya no admite discusión es que el muestreo puntual deja de ser defendible cuando la geometría deja de ser simple.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
Una inspección dimensional completa no es un evento aislado al final de la línea; es una secuencia lógica de pasos que convierte datos físicos en decisiones de calidad accionables.
El escaneo 3D introduce una fase de adquisición densa de coordenadas, pero su valor real depende de cómo se integra con las etapas posteriores de comparación, revisión y documentación. Sin esa conexión, la nube de puntos no pasa de ser un archivo pesado.
El flujo típico sigue cuatro bloques funcionales:
| Etapa | Función principal | Resultado esperado |
|---|---|---|
| Escaneo | Captura geométrica sin contacto de la pieza | Nube de puntos o malla poligonal |
| Comparación | Alineación contra CAD nominal o pieza de referencia | Mapa de desviaciones con código de color |
| Revisión | Evaluación dimensional según GD&T u hojas de control | Aprobación, rechazo o solicitud de ajuste |
| Reporte | Generación de evidencia trazable para PPAP, FAI o auditoría | Informe con valores medidos y estado |
Un error frecuente en fábricas que adoptan escaneo es tratar la comparación como un simple cálculo de distancia punto a superficie. En la práctica, los criterios de alineación —mejor ajuste, referencia a datum o alineación RPS— modifican por completo el mapa de desviaciones y, por tanto, la decisión de conformidad.
Por eso la revisión dimensional debe ejecutarse bajo la misma lógica de cotas y tolerancias que se usaba con máquinas de medición por coordenadas, no como una inspección visual de colores en pantalla.
La integración con sistemas de gestión de calidad exige que el reporte final conserve trazabilidad: identificación del lote, operador, fecha, programa de medición y criterio de alineación aplicado.
En sectores como automoción aeroespacial o dispositivo médico, un informe sin estos metadatos no supera una auditoría de proceso, por precisa que haya sido la captura.
Soluciones como las de INSVISION cubren esta necesidad con módulos de software que enlazan la adquisición con la generación documental, evitando exportaciones manuales entre aplicaciones.
El escaneo 3D, por tanto, no sustituye al flujo de inspección tradicional: lo densifica. La disciplina de comparación contra nominal, revisión según norma y reporte auditable sigue siendo la columna vertebral del control dimensional.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
La inspección dimensional completa no se justifica en todos los escenarios productivos. Su implantación tiene sentido cuando el coste de un defecto dimensional no detectado supera el coste de la medición, o cuando la frecuencia de cambios de geometría obliga a revalidar utillajes con rapidez.
Antes de comprometer recursos, el equipo de planta debe verificar cuatro condiciones básicas.
Criterios de validación previa
| Criterio | Qué comprobar en planta |
|---|---|
| Estabilidad dimensional del proceso | Capacidad del proceso (Cpk) inferior a 1,33 en cotas críticas o alta variación entre series |
| Complejidad geométrica | Presencia de superficies libres, perfiles compuestos o tolerancias GD&T que requieren más que medición por contacto puntual |
| Cadencia de control | Necesidad de inspección al 100% en línea o muestreo frecuente que el metrología manual no absorbe |
| Trazabilidad documental | Exigencia de informes dimensionales completos para cliente, auditoría ISO o certificación aeronáutica |
La verificación debe realizarse sobre piezas reales del proceso, no sobre muestras patrón. Un error habitual es validar el sistema con geometrías simples y luego descubrir que las piezas de producción presentan acabados superficiales, rebabas o deformaciones que afectan a la adquisición de datos.
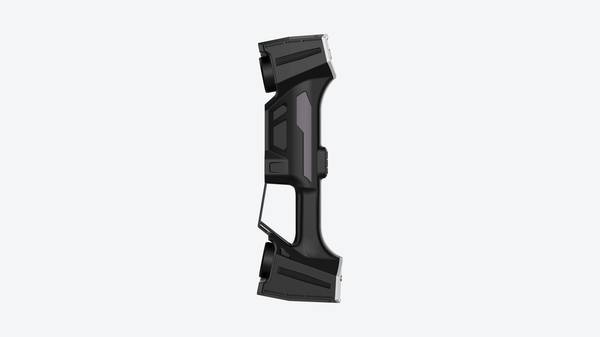
También conviene definir antes qué se entiende por “completa”. En algunos procesos, la inspección dimensional completa cubre todas las cotas del plano; en otros, solo las características críticas y mayores. Esa ambigüedad condiciona el tiempo de ciclo, la programación de la medición y la aceptación final del equipo.
INSVISION recomienda documentar el alcance de la inspección antes de la puesta en marcha, para evitar desviaciones posteriores entre calidad, producción e ingeniería.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.