

Cómo evaluar escaneo 3D de piezas pequeñas de precisión en inspección industrial
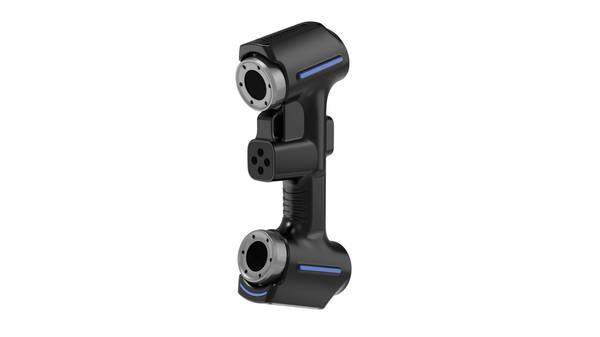
escaneo 3D de piezas pequeñas de precisión: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En una planta de producción.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En una planta de producción moderna, la presión sobre el control dimensional no proviene de una sola fuente. Se acumula. Un lote urgente entra a inspección mientras la línea sigue corriendo, y el laboratorio de metrología tiene que responder sin sacrificar trazabilidad.
En este contexto, el escaneo 3D de piezas pequeñas de precisión no reemplaza únicamente a un calibre o una máquina de medición por coordenadas; cambia la velocidad a la que se puede cerrar el ciclo de retroalimentación con producción.
Puntos clave
- En una planta de producción moderna, la presión sobre el control dimensional no proviene de una sola fuente.
- La medición por contacto —ya sea con máquinas de coordenadas, calibres o rugosímetros— opera bajo un principio físico que define su frontera prá…
- El escaneo 3D de piezas pequeñas de precisión no es una operación aislada.
Las piezas pequeñas —insertos, terminales, microcomponentes mecanizados, carcasas de válvulas— suelen concentrar tolerancias estrictas en volúmenes reducidos. Un error de 0,02 mm en una geometría de 10 mm no es anecdótico: define si el componente ensambla o si el cliente lo devuelve.
El problema clásico es que muchas de estas piezas combinan superficies reflectantes, radios pequeños y cavidades profundas. Medirlas con contacto punto a punto deja zonas sin caracterizar. El inspector termina extrapolando datos donde debería tener nubes de puntos completas.
La necesidad de datos fiables se traduce en tres exigencias concretas:
| Requisito de planta | Implicación para la medición |
|---|---|
| Trazabilidad según ASME Y14.5 o ISO 1101 | La nube de puntos debe poder alinearse con los GD&T callouts sin ambigüedad |
| Inspección de primer artículo en series cortas | El tiempo de setup debe ser mínimo; no se justifica programar rutinas largas por lote |
| Superficies brillantes o pulidas | El sistema debe capturar geometría sin depender excesivamente de recubrimientos o sprays |
La presión de inspección también es logística. Si la pieza espera en el laboratorio, la celda de mecanizado no recibe correcciones. Si el dato llega tarde, se producen más unidades defectuosas.
Por eso el escaneo 3D de piezas pequeñas de precisión se evalúa en función de cuánto acorta ese ciclo, no solo por su resolución nominal.
En entornos con baja holgura de tiempo, el dato fiable es el que permite decidir sin repetir la medición. Ese es el criterio que separa una herramienta de laboratorio de un instrumento que realmente aporta al control de proceso.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La medición por contacto —ya sea con máquinas de coordenadas, calibres o rugosímetros— opera bajo un principio físico que define su frontera práctica: el palpador debe tocar la superficie. Cuando la geometría escapa a ese alcance, el principio deja de funcionar.
Geometrías complejas y zonas inaccesibles. Un palpador esférico de rubí no puede entrar en ranuras de menos de 1 mm, canales internos curvos, cavidades profundas con radios de fondo pequeños, ni bordes afilados donde el contacto deforma la lectura.
En moldes con superficies de alta reflexión o piezas con socavados, el operador se ve obligado a medir “alrededor” de la zona crítica, no dentro de ella. El resultado es un informe dimensional incompleto, con zonas declaradas “no medibles” que, precisamente, suelen ser las que definen la funcionalidad de la pieza.
Continuidad de datos frente a puntos discretos. La metrología tradicional entrega coordenadas puntuales: 20, 50, quizá 200 puntos por superficie. Entre esos puntos, la forma real queda sin evidencia.
Para una tolerancia de perfil según ASME Y14.5, evaluar conformidad con 40 puntos sobre una superficie freeform de 200 mm² es estadísticamente frágil.
El escaneo 3D de piezas pequeñas de precisión resuelve esta limitación al capturar la superficie como nube densa, permitiendo comparar el perfil completo contra el CAD nominal, no solo muestras discretas.
Plazos de entrega e inspección de primer artículo. Un first-article inspection completo con métodos táctiles puede consumir días, especialmente si requiere programación CNC de trayectorias, utillajes de sujeción y operadores especializados para cada nueva referencia.
En entornos de lean manufacturing y producción de series cortas, ese tiempo de preparación no escala.
| Limitación | Medición tradicional | Alternativa de escaneo 3D |
|---|---|---|
| Geometría interna o socavada | Inaccesible o lectura parcial | Captura directa de la superficie visible |
| Densidad de datos | Puntos discretos (decenas a cientos) | Nubes de millones de puntos |
| Preparación por referencia | Programación CNC, utillajes | Escaneo directo, sin contacto |
| Tiempo de informe completo | Horas a días | Minutos a horas |
El escaneo 3D de piezas pequeñas de precisión no elimina la metrología táctil, pero redefine su papel: la máquina de coordenadas se reserva para cotas críticas de referencia, mientras el escaneo cubre la conformidad global de la superficie y la documentación dimensional completa.
Esta división responde a un criterio de aptitud técnica, no a una preferencia de marca.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo 3D de piezas pequeñas de precisión no es una operación aislada. Su valor real aparece cuando se conecta con la comparación dimensional, la revisión de desviaciones y la generación de reportes dentro del mismo ciclo de trabajo.
Si el escaneo se trata como un simple generador de mallas STL, se pierde la mayor parte del beneficio industrial.
El flujo típico sigue cuatro etapas encadenadas. Primero, el escaneo captura la geometría completa de la pieza, incluidas zonas de difícil acceso como ranuras estrechas o radios pequeños. Luego, el software alinea la nube de puntos o malla contra el modelo CAD nominal o contra una pieza de referencia.
En la tercera etapa se calculan las desviaciones punto a punto y se visualizan sobre un mapa de color. Finalmente, se genera un reporte con tolerancias geométricas (GD&T), valores medidos y estado de aceptación.
| Etapa | Entrada | Salida principal | Criterio clave |
|---|---|---|---|
| Escaneo | Pieza física | Nube de puntos / malla | Densidad de puntos, resolución |
| Alineación | Malla + CAD nominal | Referencia común | Método de ajuste (best-fit, RPS) |
| Comparación | Desviaciones calculadas | Mapa de color, dimensiones | Tolerancia aplicada (ISO/ASME) |
| Reporte | Resultados de inspección | Informe dimensional | Trazabilidad y formato exportable |
En piezas pequeñas, la densidad de puntos importa tanto como la exactitud global. Una desviación de forma de 0,02 mm no se detecta si el muestreo es escaso.
Por eso los sistemas de luz estructurada con láser azul se usan en moldes, insertos y componentes médicos: capturan detalles finos sin contacto y sin alterar la pieza.
La comparación no se limita al CAD. También se compara lote contra lote, pieza contra pieza patrón o estado anterior contra estado posterior en control de desgaste.
El reporte cierra el ciclo: sin un documento trazable que asocie lote, operador y resultado, la inspección carece de valor para calidad o para auditoría de proveedores. En entornos con sistemas MES, el escaneo puede integrarse como una fuente de datos más dentro del flujo de fabricación, no como un proceso paralelo.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
El escaneo 3D de piezas pequeñas de precisión no resuelve todos los problemas de metrología. Tiene sentido cuando la geometría es compleja —superficies orgánicas, radios variables, cavidades profundas— y los métodos de contacto resultan lentos o incompletos.
En piezas prismáticas simples, un micrómetro o una máquina de visión siguen siendo más eficientes. El equipo de planta debe validar tres condiciones antes de comprometer recursos.
Tabla de criterios de validación
| Criterio | Qué comprobar | Señal de idoneidad |
|---|---|---|
| Tamaño y profundidad de campo | Rango de trabajo del sensor frente a la pieza más profunda | La pieza cabe dentro del volumen de captura sin reposicionar excesivamente |
| Acabado superficial | Reflectividad de zonas mecanizadas, pulidas o cromadas | El sistema mantiene densidad de nube en superficies brillantes |
| Requisitos de exactitud | Tolerancias dimensionales y GD&T críticos | La exactitud declarada del equipo es al menos un tercio de la tolerancia más ajustada |
| Entorno de planta | Temperatura, vibración, iluminación ambiental | El rango operativo del equipo cubre las condiciones reales del taller |
| Flujo de trabajo de software | Exportación STL/PLY, integración con CAD o MES | El formato de salida alimenta directamente el proceso de inspección existente |
Un punto que suele pasarse por alto es el requisito informático. Los sistemas de precisión demandan GPU dedicada y memoria suficiente; un portátil de oficina no basta. Tampoco conviene asumir que la Clase II del láser exime de protocolos de seguridad visual en entornos con operarios cerca.

INSVISION, como fabricante de sistemas de medición, documenta estos parámetros en sus especificaciones técnicas. La recomendación práctica es ejecutar una prueba de correlación sobre una pieza real del catálogo antes de integrar el equipo en producción.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.