

Del escaneo al informe de inspección: archivo OBJ en la práctica
archivo OBJ: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición La inspección dimensional en entornos de producción no es.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
La inspección dimensional en entornos de producción no es una actividad aislada: está condicionada por la presión de entrega, la variabilidad del proceso y la trazabilidad exigida por el cliente final. En plantas de mecanizado, estampado o fundición, el cuello de botella rara vez está en la máquina herramienta;
suele estar en la verificación. Un lote detenido esperando validación dimensional genera un coste que no aparece en la orden de fabricación.
Notas de términos
La inspección dimensional en entornos de producción no es una actividad aislada: está condicionada por la presión de entrega…
Dónde se limita la medición tradicionalLa metrología industrial convencional parte de un supuesto tácito: la pieza puede describirse mediante un número finito de p…
Cómo encaja el escaneo 3D en el flujoEl escaneo 3D no reemplaza una etapa aislada del control dimensional;
Puntos de validación antes de implantarAntes de incorporar un archivo OBJ a un flujo de inspección dimensional o a un proyecto de ingeniería inversa, conviene sepa…
La necesidad de datos fiables surge cuando los instrumentos tradicionales —calibres, galgas, máquinas de medición por coordenadas portátiles— no cubren geometrías complejas o no entregan información suficiente para decidir sobre la conformidad de una pieza.
En sectores como automoción, aeroespacial o energía, los requerimientos de documentación según ISO 9001 o ASME Y14.5 obligan a registrar desviaciones reales, no solo atributos pasa/no pasa.
| Presión de inspección | Consecuencia típica | Requisito de datos |
|---|---|---|
| Lotes cortos con cambios frecuentes | Tiempo de preparación elevado | Medición rápida sin utillaje dedicado |
| Geometrías de forma libre | Calibre no cubre toda la superficie | Nube de puntos densa y comparable con CAD |
| Trazabilidad por lote | Informes manuales incompletos | Registro digital de desviaciones |
| Desgaste progresivo de utillaje | Deriva dimensional no detectada a tiempo | Comparación contra referencia nominal |
La medición fiable no significa únicamente exactitud. Significa repetibilidad entre operadores, independencia del criterio subjetivo y capacidad de archivar resultados en un formato que permita análisis posterior.
Cuando una planta introduce escaneado 3D o sistemas de digitalización, lo que busca es eliminar la ambigüedad: cada desviación queda vinculada a una coordenada, no a la interpretación de un inspector.
El archivo OBJ, como formato de intercambio de mallas, adquiere relevancia precisamente en este contexto. La nube de puntos capturada se convierte en una malla poligonal que puede archivarse, compararse con el modelo CAD o compartirse entre departamentos sin depender de software propietario.
Para el responsable de calidad, disponer de esa malla significa poder revisar la pieza completa —no solo los puntos medidos con calibre— y justificar decisiones de aceptación o rechazo con evidencia geométrica.
En resumen: la presión de inspección en planta empuja hacia métodos que reduzcan el tiempo de verificación sin sacrificar densidad de datos. El archivo OBJ es una pieza más de esa cadena, no un fin en sí mismo.
Su valor está en permitir que la geometría capturada circule por la organización y quede disponible para análisis, comparación o reingeniería cuando el proceso lo exige.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La metrología industrial convencional parte de un supuesto tácito: la pieza puede describirse mediante un número finito de puntos discretos. Un calibre, una sonda de contacto o un micrómetro entregan coordenadas aisladas que, en geometrías prismáticas, bastan para verificar cotas lineales y tolerancias de posición.
El problema aparece cuando la superficie deja de comportarse como un plano o un cilindro ideal.
Tres restricciones definen el límite práctico de la medición tradicional:
| Limitación | Consecuencia directa | Ejemplo típico |
|---|---|---|
| Geometrías complejas | Zonas inaccesibles para la sonda o el calibre | Álabes de turbina, moldes con cavidades internas |
| Continuidad de datos | Muestreo disperso que omite ondulaciones y defectos locales | Superficies de estampado, perfiles aerodinámicos |
| Plazos de entrega | Programación lenta y repetición manual por lote | Primer artículo en proveedores automotrices |
La primera limitación es física: una sonda de contacto requiere acceso normal a la superficie. En un álabe de turbina o en el interior de un molde de extrusión, esa condición no se cumple. El operador termina midiendo secciones aproximadas y extrapolando el resto, lo que introduce incertidumbre sin cuantificar.
La segunda limitación es estadística. Un muestreo de 50 o 200 puntos no describe una superficie libre de 300.000 puntos. Las desviaciones de forma —ondulación, alabeo, hundimiento local— quedan fuera del informe de inspección, aunque afecten al ensamblaje o al comportamiento funcional.
La tercera limitación es económica. La programación de una MMC para una pieza nueva consume horas de ingeniería. Si el plazo de entrega del lote es corto, el laboratorio de calidad se convierte en cuello de botella.
La digitalización con archivo OBJ resuelve este conflicto al capturar la superficie completa en una sola sesión, generando una malla que puede compararse contra el CAD o archivarse como referencia dimensional.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo 3D no reemplaza una etapa aislada del control dimensional; actúa como puente entre la pieza física y las decisiones de ingeniería. En un flujo típico, la secuencia es: escaneo, comparación, revisión y reporte.
Cada paso depende del anterior, y la utilidad del sistema se mide por la continuidad entre ellos, no por la velocidad de captura en vacío.
El escaneo produce una nube de puntos o malla. La comparación alinea esa malla contra un modelo de referencia —CAD, plano con tolerancias GD&T o una pieza patrón digitalizada— y calcula desviaciones.
La revisión filtra esas desviaciones: separa el ruido de los defectos reales, identifica patrones de desgaste o zonas fuera de tolerancia. El reporte traduce todo eso a un formato que compras, calidad o producción pueden usar sin software especializado.
| Etapa | Entrada | Salida | Pregunta que responde |
|---|---|---|---|
| Escaneo | Pieza física | Malla o nube de puntos | ¿Qué geometría existe realmente? |
| Comparación | Malla + referencia | Mapa de desviaciones | ¿Dónde difiere de lo esperado? |
| Revisión | Mapa de desviaciones | Zonas críticas identificadas | ¿Qué diferencias importan? |
| Reporte | Zonas críticas | Informe dimensional | ¿Qué decisión tomamos? |
Un error frecuente es tratar el escaneo como un fin. En aplicaciones como álabes de turbina o rodillos de laminación, el valor aparece cuando la malla se cruza con criterios de aceptación: tolerancias de perfil, límites de desgaste, requisitos de ensamblaje.
El archivo OBJ, como formato de malla abierto, cumple un rol práctico aquí: permite mover geometría entre el escáner, el software de inspección y el sistema de gestión documental sin depender de un ecosistema propietario.
La integración real exige definir tres cosas antes de escanear: qué se compara, contra qué referencia y con qué tolerancia. Sin eso, el escaneo genera datos, no información. En flujos de primera inspección o control de desgaste, la referencia puede ser un CAD nominal o una pieza maestra escaneada previamente.
La tolerancia define si una desviación de 0,15 mm es aceptable o requiere acción.
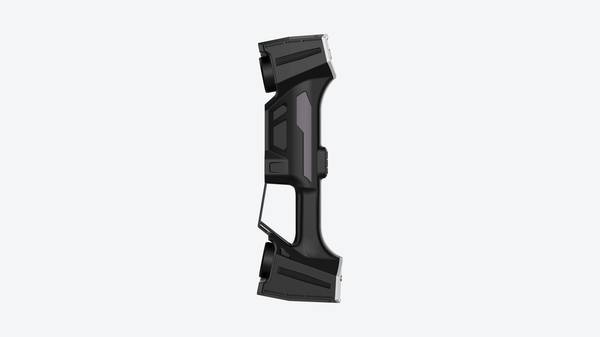
INSVISION participa en este flujo como proveedor de tecnología de captura, pero la conexión entre etapas depende de estándares de inspección y criterios de calidad definidos por cada planta.
El escaneo 3D encaja cuando responde a una necesidad de medición existente —no cuando se adopta como demostración tecnológica— y cuando sus entregables alimentan revisiones documentadas, trazables y defendibles ante auditoría.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de incorporar un archivo OBJ a un flujo de inspección dimensional o a un proyecto de ingeniería inversa, conviene separar dos escenarios. El primero corresponde a piezas con geometría libre, superficies orgánicas o regiones de difícil acceso donde los instrumentos de contacto no alcanzan a capturar la forma real.
El segundo abarca componentes con tolerancias ajustadas, donde el OBJ sirve como referencia para comparar desviaciones contra el modelo nominal o contra una pieza maestra previamente digitalizada.
El equipo en planta debería comprobar, como mínimo, los siguientes puntos:
| Criterio | Qué validar en planta | Riesgo si no se comprueba |
|---|---|---|
| Integridad del archivo OBJ | Que no existan caras invertidas, huecos en la malla o vértices duplicados | Desviaciones falsas durante la comparación dimensional |
| Densidad de malla | Que la resolución capture radios, filetes y transiciones críticas | Pérdida de detalle en zonas de interés |
| Alineación de referencia | Que el sistema de coordenadas coincida con el plano de datum definido en planos | Errores sistemáticos en el informe de medición |
| Escala y unidades | Que el OBJ conserve la escala real en milímetros o pulgadas | Comparaciones dimensionales sin validez |
| Entorno de captura | Estabilidad térmica y ausencia de vibración durante el escaneo | Ruido superficial y deformaciones aparentes |
La validación no termina con el archivo. El responsable de calidad debe confirmar que el OBJ puede importarse al software de metrología sin conversiones intermedias que alteren la topología.
En piezas como soportes de motor, asientos de chapa o válvulas industriales, los puntos de fijación y los agujeros de montaje suelen definir la utilidad práctica del modelo. Si esos elementos no están bien resueltos en la malla, el archivo sirve para visualización pero no para decisión técnica.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.