

Numériser de grandes pièces soudées avec un scanner 3D pour la comparaison CAO
Découvrez comment le scanner 3D INSVISION V-Track numérise de grandes structures soudées sans marqueurs, puis compare la géométrie réelle au modèle CAO pour visualiser les écarts et tracer la qualité dimensionnelle.
Un scanner 3D pour la CAO sert à confronter la géométrie réelle d’une pièce à sa définition numérique de conception, à quantifier les écarts et à documenter la qualité de manière exploitable. Sur les grandes structures soudées utilisées en construction mécanique lourde, dans la fabrication navale, le ferroviaire ou les ouvrages métalliques, ce besoin devient critique, car les méthodes de mesure traditionnelles peinent à couvrir des volumes importants sans multiplier les changements de repère et les pertes de précision. Le scanner 3D INSVISION V-Track répond à cette situation par un principe de suivi optique : un traqueur fixe localise en continu un scanneur manuel sans fil, ce qui permet de relever une pièce de grande dimension dans un repère unique, sans marqueurs collés sur la surface. Le résultat est une acquisition dense et fidèle de la pièce, prête à être comparée au modèle CAO d’origine.
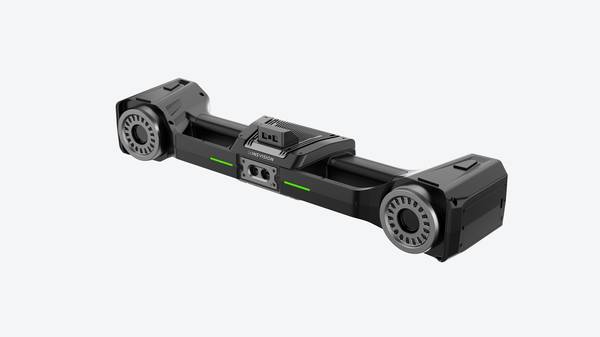
Acquisition 3D sans marqueurs pour des pièces de grande taille
Sur une grande pièce soudée, la difficulté n’est pas seulement la taille, mais aussi la présence de raidisseurs, de cordons de soudure, de cavités profondes et d’espaces étroits entre tôles. Avec le V-Track, le traqueur optique fixe capture en temps réel la position et l’orientation du scanneur manuel, de sorte que chaque trame de données est directement positionnée dans le même repère de mesure. L’opérateur n’a pas besoin de coller des marqueurs sur la pièce ni de déplacer un instrument de mesure d’un point à un autre.
La préparation se réduit à la mise en place du traqueur et au préchauffage du scanneur, ce qui ramène la phase initiale à quelques minutes. Le scanneur, alimenté par batterie et relié au traqueur par communication sans fil bidirectionnelle, peut être déplacé librement vers les surfaces hautes, les zones courbes extérieures ou les interstices de raidisseurs difficiles d’accès, là où un palpeur classique ne pourrait pas prélever de données.
La qualité des données destinées à la comparaison CAO dépend aussi de la densité de points et de la couverture des surfaces. Le V-Track offre une précision de suivi pouvant atteindre 0,025 mm, une surface de scan maximale de 2600 × 2200 mm et une cadence d’acquisition allant jusqu’à 7,1 millions de points par seconde. Ces caractéristiques permettent de couvrir de grandes portions de la pièce en un nombre réduit de passes, tout en conservant une densité de points suffisante pour analyser les formes, les arêtes et les zones de transition.
Pour une équipe qualité, cela signifie que la numérisation d’une grande pièce soudée ne se traduit pas par une accumulation de nuages partiels à recoller, mais par un relevé continu et cohérent, directement exploitable dans l’étape de comparaison avec le modèle de conception.
Comparaison au modèle CAO, visualisation des écarts et traçabilité qualité
Une fois la pièce numérisée, le logiciel exporte un modèle maillé au format STL haute fidélité, qui restitue la forme réelle de la surface. Ce maillage est ensuite importé dans le logiciel d’inspection, aligné sur le modèle CAO d’origine et comparé sur l’ensemble des dimensions. L’analyse produit une cartographie couleur des écarts : chaque zone apparaît avec une teinte qui indique l’amplitude et le sens de l’écart par rapport à la géométrie théorique. Cette visualisation globale permet de repérer immédiatement les zones où les déformations se concentrent, puis de relier ces écarts à des paramètres de fabrication tels que l’ordre de soudage, le positionnement des serrages ou la séquence d’assemblage.
Les ingénieurs disposent ainsi d’une base mesurée pour ajuster les réglages de procédé ou les outillages, sans avoir à reconstituer manuellement la forme de la pièce à partir de points isolés.
Le flux ne s’arrête pas à la détection d’un écart. Chaque modèle STL et chaque rapport d’analyse d’écarts peuvent être archivés pour constituer un dossier dimensionnel de la pièce. Cette traçabilité sert ensuite à la statistique qualité par lot, à l’analyse de capabilité de procédé et au suivi des tendances dans le temps. Sur des grandes structures soudées, où une dérive de procédé peut apparaître progressivement d’une pièce à l’autre, cette mémoire numérique aide à anticiper les dérives avant qu’elles ne deviennent des non-conformités.
Le V-Track s’intègre donc dans une boucle complète : acquisition géométrique sur la pièce réelle, comparaison au modèle CAO, visualisation des écarts, puis exploitation des résultats pour l’amélioration continue de la fabrication.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.