

escáner 3D: principios, criterios de evaluación y aplicaciones
escáner 3D: Contexto de planta y necesidad de medición En una planta de producción real, la inspección dimensional no ocurre en un laboratorio silencioso.
Contexto de planta y necesidad de medición
En una planta de producción real, la inspección dimensional no ocurre en un laboratorio silencioso. Ocurre junto a la línea, con ruido de fondo, cambios de temperatura y la presión de no detener el flujo de trabajo.
El responsable de calidad necesita datos fiables en minutos, no en horas, y con la trazabilidad suficiente para tomar decisiones de liberación o retrabajo sin ambigüedad.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — En una planta de producción real, la inspección dimensional no ocurre en un laboratorio silencioso.
- Dónde se limita la medición tradicional — Antes de que un escáner 3D entrara en el flujo de trabajo, el control dimensional de una pieza de fundición o de un componente…
- Cómo encaja el escaneo 3D en el flujo — La inspección dimensional ha dejado de ser un paso aislado al final de la línea.
- Puntos de validación antes de implantar — ¿Qué debe verificar el equipo de planta antes de dar luz verde a un sistema de escáner 3D con seguimiento?
El problema es que los métodos tradicionales de medición por contacto —calibres, máquinas de medición por coordenadas portátiles, plantillas— empiezan a quedarse cortos cuando la geometría es compleja, el acabado superficial es delicado o la pieza no puede moverse de su posición de montaje.
En esos casos, la medición se convierte en un cuello de botella: se acumulan piezas pendientes de validación, se retrasa la aprobación de primeras muestras y el equipo de ingeniería pierde tiempo discutiendo si la desviación detectada es real o un artefacto del método de medición.
Aquí es donde un escáner 3D cambia la conversación. No se trata de sustituir todos los instrumentos existentes, sino de cubrir las zonas donde el contacto no llega o donde se necesita una nube de puntos densa para entender la forma real de la pieza, no solo unos pocos puntos de control.
Para el responsable de calidad, el valor inmediato es poder comparar la pieza escaneada contra el modelo CAD de referencia y obtener mapas de desviación que cualquier operador puede interpretar sin formación metrológica avanzada.
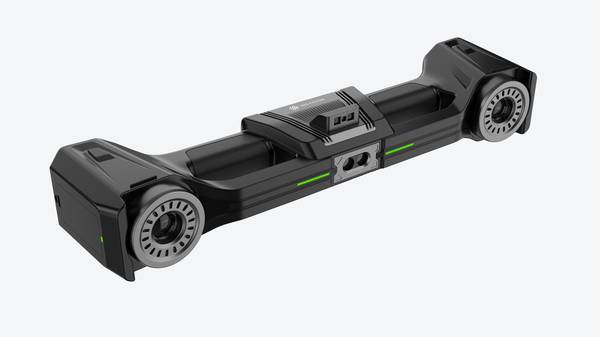
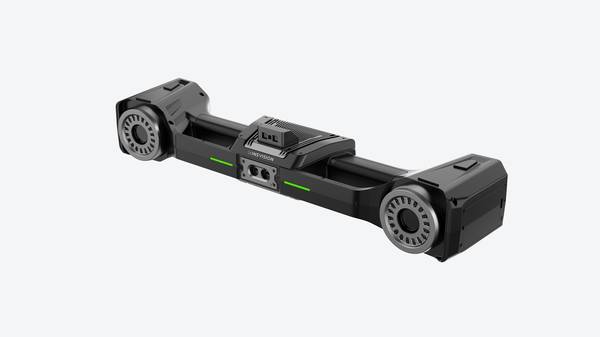
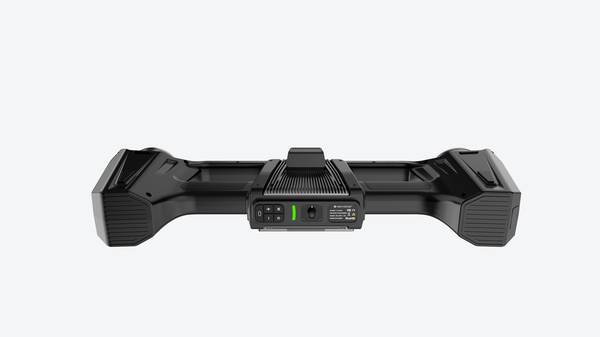
INSVISION ha desarrollado su sistema V-Track precisamente para este tipo de entorno. El escáner ofrece una precisión de hasta 0,020 mm, mientras que el tracker alcanza 0,025 mm, lo que permite mantener la exactitud incluso cuando la pieza o el operador se mueven durante la captura.
La profundidad de campo del escáner es de 650 mm, suficiente para trabajar con holgura en estaciones de inspección donde la distancia entre el equipo y la pieza varía según el tamaño del componente.
Y el área de escaneo llega hasta 1100 mm × 800 mm en el escáner y 2600 mm × 2200 mm en el tracker, lo que cubre desde soportes de tamaño medio hasta conjuntos soldados de mayores dimensiones.
La presión de inspección no desaparece por tener mejor equipo. Lo que cambia es la capacidad de responder a esa presión con datos objetivos, repetibles y documentables.
En lugar de depender de la habilidad individual de un operador para colocar un palpador en el punto exacto, el flujo de trabajo con escáner 3D captura la superficie completa y deja un registro digital que puede revisarse después, compartirse con ingeniería o archivarse como evidencia de conformidad.
Para muchas plantas, esa trazabilidad es tan valiosa como la propia medición.
La necesidad de datos fiables no es un requisito abstracto. Es lo que permite liberar una primera pieza, aprobar un útil de control, validar un proveedor o documentar una desviación ante un cliente. Sin datos fiables, cada una de esas decisiones se toma con margen de duda.
Con un sistema de medición por escáner 3D como el V-Track de INSVISION, la duda se reduce a lo que muestran los mapas de color y las desviaciones numéricas. Ese es el punto de partida para cualquier conversación seria sobre control dimensional en producción.
Dónde se limita la medición tradicional
Antes de que un escáner 3D entrara en el flujo de trabajo, el control dimensional de una pieza de fundición o de un componente mecanizado solía depender de una secuencia predecible: preparar el útil, fijar la referencia, medir punto a punto y trasladar los valores a un informe.
Ese método funciona mientras la geometría sea regular y el número de cotas críticas se mantenga acotado. El problema aparece cuando la pieza deja de comportarse como un prisma.
En una superficie alabeada, en un nervio interior de una carcasa o en el radio variable de un álabe, la medición por contacto responde con una simplificación: el operador toma puntos donde puede, no donde la geometría lo exige. El resultado es un informe con lagunas que nadie ve hasta que el utillaje ya está montado.
La segunda limitación es la continuidad de datos. Un reloj comparador o una máquina de medición por coordenadas entregan valores discretos, separados entre sí por zonas no medidas.
Para una tolerancia de perfil o para un análisis de deformación, esa discontinuidad obliga a interpolar, a suponer, a repetir la medición con otro utillaje.
INSVISION aborda este punto desde un enfoque distinto: en lugar de muestrear puntos aislados, el sistema V-Track captura la superficie como una nube de puntos densa y continua. El inspector no recibe diez valores; recibe la forma completa.
La tercera limitación tiene que ver con los plazos. Cuando el control dimensional se convierte en cuello de botella, no es solo por la lentitud del palpado, sino por la logística que lo rodea: mover la pieza a la sala de metrología, estabilizar la temperatura, montar el utillaje y esperar turno de máquina.
En una célula de mecanizado o en un taller de utillaje, ese tiempo se acumula sin aportar valor.
El uso de un escáner 3D no elimina la necesidad de criterio metrológico, pero cambia la ecuación: la adquisición puede realizarse junto a la propia estación de trabajo y los datos pueden revisarse antes de liberar la siguiente operación.
La comparación no es, por tanto, entre una herramienta buena y otra mala. Es entre dos lógicas de medición: una discreta, lenta y condicionada por el acceso físico; otra densa, rápida y orientada a la superficie real. Para piezas con geometrías complejas, la primera describe; la segunda documenta.
Cómo encaja el escaneo 3D en el flujo
La inspección dimensional ha dejado de ser un paso aislado al final de la línea. Cada vez más plantas integran el escáner 3D como una estación más dentro del ciclo de control, conectada con comparación CAD, revisión de excepciones y emisión de reportes.
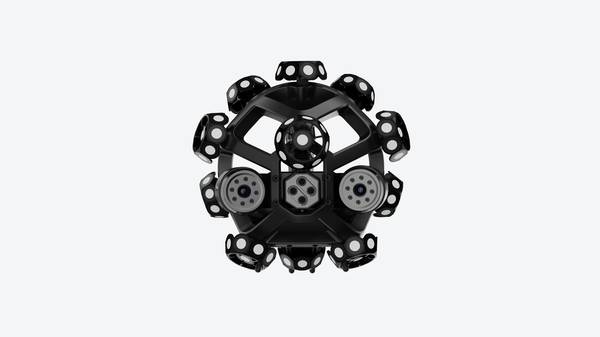
En la práctica, el operador escanea la pieza, el software alinea la nube de puntos contra el modelo nominal y genera un mapa de desviaciones. Las zonas fuera de tolerancia se marcan para revisión conjunta entre calidad y producción. El reporte sale con la evidencia geométrica ya adjunta, sin retrabajo manual de datos.
Así, el escaneo no sustituye solo al calibrador: ordena la conversación entre estaciones y deja trazabilidad para auditorías posteriores.
Puntos de validación antes de implantar
¿Qué debe verificar el equipo de planta antes de dar luz verde a un sistema de escáner 3D con seguimiento?
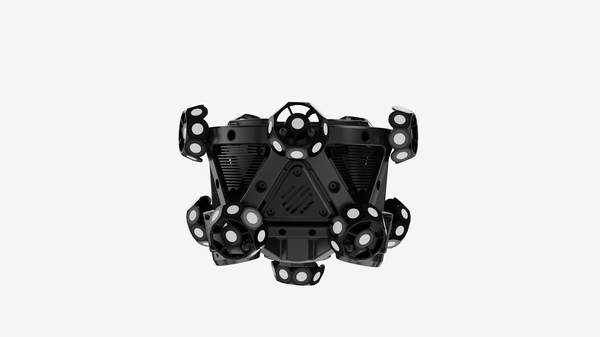
La respuesta no está en la hoja de especificaciones, sino en la estación de trabajo. Primero, confirmen si la pieza permanece estable durante la medición. Si hay vibración transmitida desde prensas o transportadores cercanos, el seguimiento óptico pierde referencia y los datos se degradan.
Segundo, revisen la distancia de trabajo real. Tercero, validen el flujo de datos con calidad: ¿quién recibe la nube de puntos, en qué formato y con qué criterio de aceptación? Si el inspector no define tolerancias antes de escanear, el equipo solo genera geometría sin decisión.
Finalmente, prueben una pieza representativa con superficies oscuras o reflectantes. Ahí se ve si hace falta polvo revelador o ajuste de exposición. Un piloto corto en planta evita sorpresas posteriores.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.