

Cómo evaluar escáner de nube de puntos en inspección industrial
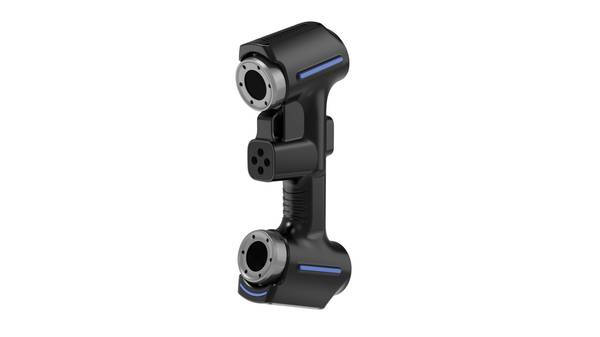
Aplicación del escáner de nube de puntos en inspección dimensional, comparación con CAD y digitalización de piezas sin modelo de referencia.
Contexto de planta y necesidad de medición
En una planta de fabricación, el control dimensional no es una tarea administrativa: es la barrera entre producir piezas conformes y liberar lotes defectuosos.
La presión de inspección aumenta cuando los tiempos de ciclo se reducen, los lotes son más pequeños y los clientes exigen trazabilidad completa bajo normas como ISO 9001 o ASME Y14.5. En ese entorno, los métodos tradicionales —calibres, plantillas, máquinas de medición por coordenadas— dejan huecos evidentes.
Miden puntos discretos, no superficies completas. Tardan en prepararse. Y no siempre responden bien ante geometrías orgánicas, desgaste no uniforme o piezas sin modelo CAD de referencia.
Preguntas frecuentes
¿Qué conviene revisar en Contexto de planta y necesidad de medición?
En una planta de fabricación, el control dimensional no es una tarea administrativa: es la barrera entre producir piezas conformes y liberar lotes defectuosos.
¿Qué conviene revisar en Dónde se limita la medición tradicional?
La medición tradicional —calibres, micrómetros, máquinas de medición por coordenadas táctiles y plantillas físicas— opera bajo un principio de muestreo discreto.
¿Qué conviene revisar en Cómo encaja el escaneo 3D en el flujo?
Un escáner de nube de puntos no reemplaza al sistema de calidad;
La necesidad real no es “medir más”, sino obtener datos fiables que permitan decidir: ¿la pieza sirve o no sirve? ¿Cuánto material queda antes del rechazo? ¿El herramental está derivando? Un escáner de nube de puntos responde a esa lógica porque captura la geometría real de la pieza, no una aproximación muestral.
Eso cambia el tipo de preguntas que un ingeniero de calidad puede responder en planta.
| Situación en planta | Limitación del método tradicional | Aporte del escaneo 3D |
|---|---|---|
| Pieza sin CAD original | Imposible comparar contra nominal | Nube de puntos como referencia digital |
| Superficies complejas o internas | Calibre no accede, CMM lenta | Captura densa de forma completa |
| Inspección de primera pieza | Puntos aislados, riesgo de zonas ciegas | Mapa de desviaciones sobre toda la superficie |
| Análisis de desgaste o derivas | Medición manual repetitiva | Comparación cuantitativa contra referencia escaneada |
INSVISION, como proveedor de soluciones de digitalización 3D, trabaja bajo este principio: el dato de escaneo debe servir para ingeniería, no solo para archivo.
En aplicaciones que van desde moldes de extrusión hasta componentes de automoción o válvulas industriales, la nube de puntos se convierte en el insumo común para control dimensional, ingeniería inversa y trazabilidad de desviaciones.
Sin ese dato denso y fiable, cualquier debate sobre calidad queda limitado a mediciones parciales y criterios subjetivos.
Dónde se limita la medición tradicional
La medición tradicional —calibres, micrómetros, máquinas de medición por coordenadas táctiles y plantillas físicas— opera bajo un principio de muestreo discreto. El técnico define una cantidad finita de puntos, los captura y asume que la geometría entre esos puntos se comporta de forma predecible.
Esa suposición se rompe con rapidez cuando la pieza presenta superficies orgánicas, radios variables o transiciones no lineales.
Los límites se agrupan en tres frentes concretos.
Geometrías complejas. Un calibre no puede seguir la curvatura libre de un álabe de turbina, el interior de un molde con socavados o el entramado de tubos de un soporte soldado. La medición táctil exige acceso físico y un vector normal definido; donde no existe, el punto se pierde o se falsea.
Continuidad de datos. Los instrumentos tradicionales entregan nubes dispersas. Entre un punto y otro no hay información. Para análisis de deformación, desgaste o comparación contra CAD, esa discontinuidad obliga a interpolar, y la interpolación introduce error.
Plazos de entrega. Preparar utillajes, programar rutinas táctiles y repetir mediciones para distintas referencias consume horas o días. En entornos de producción con lotes cambiantes, ese tiempo no está disponible.
La tabla siguiente resume la diferencia de enfoque.
| Criterio | Medición tradicional | Escáner de nube de puntos |
|---|---|---|
| Densidad de captura | Puntos discretos definidos por el operador | Millones de puntos sobre toda la superficie |
| Geometría libre o irregular | Requiere simplificación o utillaje | Captura directa sin contacto |
| Acceso a cavidades o socavados | Limitado por el palpador | Depende de la línea de visión óptica |
| Tiempo de preparación | Alto (fijación, referenciado, programación) | Bajo a moderado |
| Resultado | Coordenadas aisladas | Modelo digital completo de la pieza |
El escáner de nube de puntos no elimina la metrología tradicional, pero redefine su frontera. Donde el palpador entrega un puñado de coordenadas, el escaneo entrega un gemelo digital utilizable para inspección, ingeniería inversa y análisis de tendencias.
La decisión técnica no es qué herramienta usar, sino qué nivel de información exige el problema.
Cómo encaja el escaneo 3D en el flujo
Un escáner de nube de puntos no reemplaza al sistema de calidad; se inserta en él. La utilidad real aparece cuando el equipo entiende que el escaneo es solo el primer eslabón de una cadena que termina en una decisión de ingeniería: liberar, reprocesar, ajustar o documentar.
El flujo típico sigue cuatro etapas. Primero se adquiere la nube de puntos sobre la pieza física. Después se alinea esa nube contra el modelo nominal o contra una pieza de referencia. Luego se comparan desviaciones sobre superficies, bordes y taladros. Por último, se genera un reporte que alguien firma o archiva.
Si alguna etapa falla, el dato tridimensional pierde valor.
| Etapa | Entrada | Salida | Punto crítico |
|---|---|---|---|
| Escaneo | Pieza física, condiciones de superficie | Nube de puntos densa | Resolución y cobertura |
| Alineación | Nube + referencia CAD o pieza maestra | Sistema de coordenadas común | Estrategia de alineación |
| Comparación | Desviaciones punto a punto | Mapa de colores, valores GD&T | Tolerancias definidas |
| Reporte | Resultados de comparación | Informe de inspección | Trazabilidad y criterios de aceptación |
La comparación no siempre exige un CAD nominal. En piezas sin modelo original —por ejemplo, un rodillo de laminación en servicio— se escanea una unidad aceptada como referencia y se comparan las demás contra esa base.
En componentes con diseño disponible, la nube se ajusta al CAD y se evalúan cotas críticas como planitud, cilindricidad o posición de taladros.
El reporte es lo que convierte el escaneo en evidencia. Un mapa de colores sin criterios de aceptación es solo una imagen bonita. Los equipos que integran bien esta herramienta definen antes de escanear qué zonas importan, qué tolerancia aplica y quién decide sobre las desviaciones.
El escáner de nube de puntos acelera la captura, pero la disciplina del flujo sigue siendo humana.
Puntos de validación antes de implantar
Un escáner de nube de puntos no resuelve todos los problemas de metrología industrial. Su utilidad depende de que el objeto, el entorno y el flujo de trabajo sean compatibles con la captura óptica. Antes de incorporar esta tecnología, el equipo de planta debe comprobar varios factores.
La primera comprobación es el tipo de superficie. Las piezas metálicas mecanizadas, las carcasas de fundición y los componentes con geometría compleja suelen digitalizarse bien. Las superficies negras, transparentes o muy pulidas pueden requerir polvo revelador mate, lo que altera el tiempo de preparación.
En aplicaciones como moldes de extrusión o válvulas industriales, donde el acceso interno es limitado, hay que verificar si el campo de visión del equipo cubre las zonas críticas.
El segundo punto es la estabilidad dimensional durante la captura. Piezas con vibración, deformación térmica o movimiento propio introducen ruido en la nube de puntos. En entornos de fundición o cerca de prensas, conviene aislar la zona de escaneo o programar las capturas fuera de los picos de actividad.
La tabla siguiente resume los escenarios donde la digitalización por nube de puntos aporta valor y qué debe validarse en cada caso:
| Escenario de aplicación | Qué comprobar en planta |
|---|---|
| Piezas con superficies complejas o de difícil acceso (moldes, válvulas, álabes) | Alcance del sensor, necesidad de utillaje auxiliar, limpieza previa de la zona |
| Componentes sin modelo CAD de referencia (rodillos, piezas legacy) | Disponibilidad de una pieza maestra o criterio de referencia para comparar |
| Control de desgaste en servicio (rodillos, ruedas, anclajes) | Repetibilidad del montaje, fijación de la pieza entre campañas de medición |
| Digitalización de grandes volúmenes (cascos, estructuras) | Tiempo de captura, solapamiento entre pasadas, condiciones de iluminación |
| Piezas con tolerancias estrictas de ensamblaje (soportes, bridas) | Alineación con referencias GD&T, resolución necesaria en agujeros y planos |
Un tercer criterio es la referencia de comparación. Si la pieza tiene plano CAD, el flujo es directo: escanear, alinear y generar mapa de desviaciones. Si no existe modelo, hay que definir una pieza patrón o un estado inicial como línea base.
En rodillos de laminación, por ejemplo, se escanea el rodillo nuevo y se compara contra el rodillo en servicio para cuantificar desgaste.
La cualificación del personal también importa. Un operario habituado a calibres y máquinas de medición por coordenadas necesita formación específica en preparación de superficies, estrategia de captura y limpieza de datos. Sin ese paso, la nube de puntos bruta genera más confusión que información útil.
Por último, conviene definir el entregable antes de empezar: malla STL, informe de desviaciones, modelo CAD reconstruido o simple archivo de inspección. Cada salida exige un nivel distinto de postprocesado.
Los proveedores como INSVISION pueden orientar sobre qué flujo encaja con cada necesidad, pero la validación técnica en planta sigue siendo responsabilidad del equipo de calidad.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.