

El Tipi 3D Tarayıcı ile Üretim Ortamında Güvenilir Ölçüm
El tipi 3D tarayıcı teknolojisinin üretim hattında kalite kontrol, yüzey doğrulama ve ölçüm süreçlerine sağladığı pratik avantajları keşfedin.
Üretim ortamı ve ölçüm ihtiyacı
Modern üretim hatlarında kalite kontrol artık yalnızca son ürünü muayene etmekten ibaret değil. İlk parça doğrulaması, proses içi ölçüm, takım aşınma takibi ve sevkiyat öncesi son kontrol birbirine bağlı adımlar halinde ilerliyor.
Bu akışın her aşamasında aynı soru gündeme geliyor: elimizdeki ölçüm verisi gerçekten güvenilir mi?
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Pratik iş akışı
- Üretim ortamı ve ölçüm ihtiyacı — Modern üretim hatlarında kalite kontrol artık yalnızca son ürünü muayene etmekten ibaret değil.
- Geleneksel ölçümün sınırları — Çoğu atölyede hâlâ “ölçüm” denince akla ilk gelen şey kumpas, mikrometre, yükseklik mastarı ve belki bir koordinat ölçüm cihazıdı…
- 3D taramanın iş akışına yerleşmesi — Sahada ölçüm yapan bir kalite mühendisinin en sık sorduğu soru şudur: “Taradım, peki şimdi ne olacak?” El tipi 3D tarayıcı denili…
- Uygulama öncesi doğrulama noktaları — Sahaya çıkmadan önce netleştirilmesi gereken ilk konu, parçanın taranabilir yüzey koşullarıdır.
Geleneksel yöntemler bu soruya her zaman net cevap veremiyor. Kumpas ve mikrometre noktasal ölçüm yapar; yüzey profili, eğrilik sapması veya serbest formlu geometriler söz konusu olduğunda yetersiz kalır.
Koordinat ölçüm makineleri ise hassastır ancak laboratuvar koşullarına bağımlıdır, programlama süresi uzundur ve hattın yanına taşınması pratik değildir. Üretim mühendisi, parçayı ölçüm odasına götürmekle hat hızını kaybetmek arasında sıkışıp kalır.
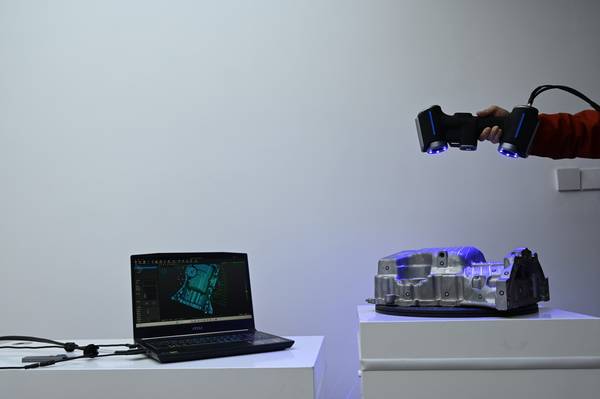
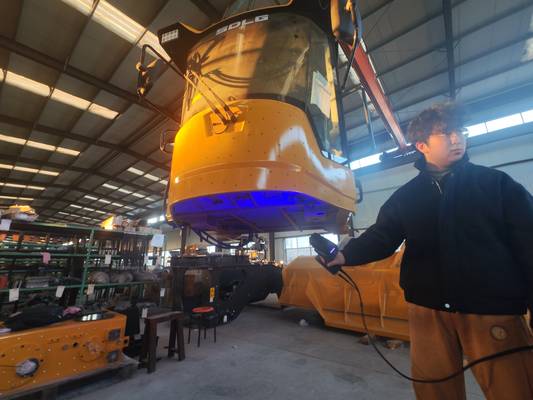
Bu noktada el tipi 3D tarayıcı teknolojisi devreye girer. Parçayı ölçüm cihazına götürmek yerine, ölçüm cihazını parçaya getirme prensibiyle çalışır. Operatör cihazı parça üzerinde gezdirir; sensör yüzeyden milyonlarca nokta toplar ve yazılım bu noktaları anında dijital modele dönüştürür.
Böylece kalite kontrol, üretim ortamının içinde ve üretim temposuna ayak uydurarak yapılabilir hale gelir.
INSVISION ürün ailesi bu ihtiyaca yönelik bir yaklaşım sunar. Ölçüm görevi ister kalıp içi aşınma analizi, ister sac metal yaylanma kontrolü, ister montaj sapması tespiti olsun; sistemin değeri, ölçümü laboratuvardan hatta taşıyabilmesinde ve mühendise karar verebileceği yoğunlukta veri sağlamasında yatar.
Kritik olan, hangi parça tipinde hangi tarama stratejisinin doğru sonuç verdiğini bilmektir.
Geleneksel ölçümün sınırları
Çoğu atölyede hâlâ “ölçüm” denince akla ilk gelen şey kumpas, mikrometre, yükseklik mastarı ve belki bir koordinat ölçüm cihazıdır. Bu aletlerin ortak varsayımı şudur: parça, birkaç düzlem, çap ve merkez mesafesiyle tanımlanabilecek kadar basittir. Oysa modern üretimde bu varsayım giderek daha az geçerli.
Karmaşık serbest yüzeyler, iç bükey cepler, kanat profilleri, soğutma kanalları ve birbirine geçen montaj bölgeleri; noktasal ölçümün yakalayamadığı geometrik bilgiyi barındırır. Sorun yalnızca “kaç nokta ölçtüğünüz” değildir.
Kumpasla 40 nokta ölçseniz bile, iki nokta arasındaki yüzeyin gerçekte nasıl aktığını bilmezsiniz. İşte geleneksel yöntemin ilk sınırı burada başlar: veri sürekliliğinin olmaması. İkinci sınır ise teslim ritminde ortaya çıkar.
İlk parça doğrulaması, seri üretim arası kontrol veya kalıp revizyonu sırasında, tek tek ölçüm alıp forma elle işlemek saatler alır. Üçüncü sınır ise tekrarlanabilirlikte belirginleşir; operatörden operatöre değişen temas basıncı, mastar yerleştirme açısı ve ölçüm sırası, aynı parçada farklı sonuçlara yol açabilir.
Bu üç sınır, el tipi 3D tarayıcı teknolojisinin neden artık bir lüks değil, bir süreç gereksinimi hâline geldiğini açıklar. INSVISION gibi üreticilerin geliştirdiği sistemler, tam da bu noktada ölçümü tek noktadan yüzey bütünlüğüne taşıyan bir veri modeli sunar.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Sahada ölçüm yapan bir kalite mühendisinin en sık sorduğu soru şudur: “Taradım, peki şimdi ne olacak?” El tipi 3D tarayıcı denilince çoğu kişi yalnızca nokta bulutu toplamayı düşünür. Oysa asıl değer, bu verinin karşılaştırma, inceleme ve raporlama adımlarına kesintisiz bağlanabilmesinde ortaya çıkar.
Sahadaki tipik akış şöyle işler: Parça taranır, elde edilen mesh ya da nokta bulutu referans CAD modeliyle hizalanır. Ardından yüzey sapmaları renk kodlu harita üzerinden okunur; GD&T çağrıları, profil toleransları ve duvar kalınlığı sapmaları aynı yazılım içinde değerlendirilir.
Rapor adımında ise denetim protokolleri doğrudan üretim ya da müşteri kalite ekibine aktarılır.
INSVISION el tipi 3D tarayıcılar bu zinciri tek bir veri hattında toplar. Örneğin bir ilk parça muayenesinde, tarama sonrası karşılaştırma raporu dakikalar içinde hazırlanabilir; saha ile metroloji odası arasındaki veri kopyalama ve dönüştürme işleri ortadan kalkar.
Önemli olan, tarayıcının yalnızca veri üretmesi değil, bu verinin karar sürecine girmeden önce doğru formatta, doğru tolerans bağlamında ve denetlenebilir biçimde işlenebilmesidir. Batch tekrarı yüksek parçalarda şablon tabanlı ölçüm rutinleri kurulduğunda, operatör değişse bile rapor tutarlılığı korunur.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
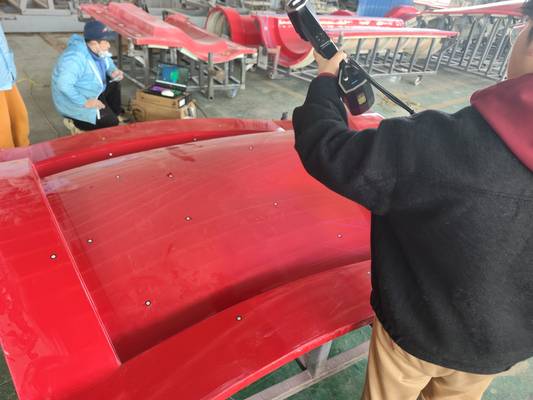
Sahaya çıkmadan önce netleştirilmesi gereken ilk konu, parçanın taranabilir yüzey koşullarıdır. Parlak, siyah veya yarı saydam yüzeyler optik ölçümü zorlaştırır; bu nedenle matlaştırıcı sprey ihtiyacı ve bunun sürece etkisi önceden değerlendirilmelidir. İkinci kritik nokta, referans işaretleyici gereksinimidir.
Büyük döküm gövdeleri veya serbest formlu sac parçalarda el tipi 3D tarayıcı, geometriyi sabitlemek için yüzey işaretleyicilerine bağımlı olabilir. Eğer parça yüzeyi işaretleyici kabul etmiyorsa, INSVISION ekipmanının izleyici tabanlı çalışma modu alternatif bir doğrulama senaryosu sunar.
Üçüncü olarak, ortam titreşimi ve sıcaklık dalgalanması, özellikle 0,020 mm hassasiyet aralığında ölçüm tekrarlanabilirliğini etkiler. Atölye zemininde çalışan vinçler veya pres hatlarından gelen düşük frekanslı titreşim, tarama öncesi kısa bir stabilizasyon süresi gerektirir.
Son olarak, veri çıktısının hangi formatta istendiği — STL mesh, CAD karşılaştırma raporu veya GD&T sapma analizi — doğrulama akışını belirler. Bu dört başlık netleşmeden sahaya inildiğinde, ölçüm sonucu değil süreç belirsizliği doğrulanmış olur.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.