

escaneo 3D de piezas pequeñas de precisión: criterios prácticos para equipos de fabricación

Aplicación del escaneo 3D de piezas pequeñas de precisión para inspección con tolerancias exigentes, superficies complejas y datos trazables.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En una planta de producción moderna, la inspección dimensional no es una actividad accesoria; es un filtro que separa el lote aceptable del rechazo.
La presión sobre el área de calidad proviene de tres frentes: tiempos de ciclo cada vez más cortos, tolerancias geométricas más exigentes y la necesidad de documentar decisiones con datos trazables.
Cuando las piezas son pequeñas y de precisión —insertos, conectores, álabes, componentes médicos— el margen de error se reduce a micras y cualquier método de verificación lento o ambiguo se convierte en cuello de botella.
Puntos clave
- En una planta de producción moderna, la inspección dimensional no es una actividad accesoria;
- La metrología por contacto (MMC o máquinas de coordenadas) y los sistemas de visión 2D operan bajo un principio de muestreo discreto.
- El escaneo 3D de piezas pequeñas de precisión no es un paso aislado dentro del control dimensional.
El escaneo 3D de piezas pequeñas de precisión responde a esa presión porque reemplaza la medición puntual por una nube densa de puntos que describe la superficie real.
No se trata solo de “medir más rápido”, sino de obtener un modelo que permite evaluar desviaciones de forma, perfil y posición en zonas donde un calibre o una sonda no acceden con fiabilidad.
| Condición de planta | Consecuencia en inspección | Requisito de dato |
|---|---|---|
| Tolerancias menores a ±0,05 mm | Rechazo de método manual o de contacto puntual | Densidad de puntos alta, precisión documentada |
| Geometrías con radios pequeños, ranuras o nervaduras | Zonas ocultas para palpador o comparador óptico | Captura de superficie completa sin contacto |
| Lotes cortos y cambios frecuentes de referencia | Programas de medición largos no son rentables | Adquisición rápida y exportable a STL/PLY |
| Trazabilidad exigida por cliente o norma | Informes aislados no bastan | Datos digitales comparables contra CAD nominal |
La necesidad no es solo tecnológica; es de criterio. Un ingeniero de calidad necesita saber si la desviación detectada es sistemática o aleatoria, si afecta una cota funcional o solo una superficie de referencia. Para eso, el dato debe ser denso, repetible y comparable contra el modelo nominal.
El escaneo 3D entrega ese dato, pero su valor depende de cómo se integra al flujo de decisión: no como reemplazo automático de toda metrología de contacto, sino como complemento para piezas donde la forma importa tanto como la cota.
En contextos aeroespaciales o médicos, la validación del proceso de medición sigue estándares tipo ASME Y14.5 o ISO 14253. El escáner no elimina esa exigencia; la traslada al sistema de adquisición.
Por eso, la selección de un equipo para planta debe evaluarse contra la repetibilidad real en el entorno de trabajo, no solo contra especificaciones de catálogo.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La metrología por contacto (MMC o máquinas de coordenadas) y los sistemas de visión 2D operan bajo un principio de muestreo discreto. El resultado es una nube de puntos finita que, aunque útil para validar cotas críticas, deja sin caracterizar la mayor parte de la superficie.
Esta limitación se manifiesta de forma aguda en tres frentes.
En primer lugar, las geometrías complejas. Un palpador físico no puede acceder a cavidades profundas, radios de acuerdo pequeños o canales de refrigeración internos sin colisión. La medición de una hélice o un inserto de molde con socavaduras obliga a seccionar la pieza o a renunciar a verificar zonas completas.
El escaneo 3D de piezas pequeñas de precisión, en cambio, captura la totalidad de la forma sin contacto, incluidas las transiciones de curvatura que definen el comportamiento funcional.
El segundo límite es la continuidad de datos. La medición tradicional entrega puntos aislados; entre ellos no hay información. Un alabeo localizado, una deformación por tensiones residuales o un defecto de mecanizado entre dos puntos de control puede pasar desapercibido.
Para análisis de forma libre, comparación contra CAD o ingeniería inversa, se necesita una malla densa y continua, no una docena de coordenadas.
El tercer límite es el plazo de entrega. Programar rutinas de palpado para una pieza nueva exige definir planos, alineaciones y trayectorias que consumen horas de ingeniería. Cada revisión de diseño obliga a reprogramar. Un sistema óptico reduce ese tiempo de preparación de manera drástica.
| Criterio | Medición tradicional por contacto | Escaneo 3D óptico |
|---|---|---|
| Densidad de datos | Puntos discretos (decenas o cientos) | Nubes de millones de puntos |
| Acceso a geometrías complejas | Limitado por el radio del palpador | Sin contacto, captura cavidades y radios |
| Tiempo de preparación | Horas de programación por pieza | Minutos, con alineación automática |
| Continuidad superficial | No disponible | Malla completa para análisis de forma |
| Documentación | Informe de cotas individuales | Mapa de desviaciones sobre toda la superficie |
La consecuencia práctica es clara: cuando la pieza exige tolerancias de forma, no solo dimensionales, o cuando el plazo de inspección condiciona la entrega al cliente, el método punto a punto deja de ser viable.
La norma ASME Y14.5, con sus llamadas GD&T de perfil de superficie, asume implícitamente que se puede verificar la forma completa. Sin una nube densa de puntos, esa verificación queda incompleta.
La transición hacia sistemas ópticos no elimina la MMC, pero redefine su papel: la máquina de coordenadas se reserva para cotas críticas de referencia, mientras el escaneo 3D cubre la forma total y la documentación de conformidad.
Quienes integran ambos flujos de datos obtienen un expediente de calidad más completo sin multiplicar los plazos.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo 3D de piezas pequeñas de precisión no es un paso aislado dentro del control dimensional. En un entorno industrial real, la captura de nubes de puntos debe conectarse con al menos tres etapas posteriores: comparación contra el modelo nominal, revisión de desviaciones y generación de reportes trazables.
Si cualquiera de esas conexiones falla, el dato escaneado pierde valor operativo.
El flujo típico arranca con la digitalización de la geometría física. En piezas pequeñas —insertos, microcomponentes mecanizados, carcasas de dispositivos médicos— el escáner debe resolver radios pequeños, paredes delgadas y transiciones bruscas sin perder continuidad en la malla.
Una vez obtenida la nube de puntos, el software la alinea con el CAD de referencia mediante best-fit o alineación por datums, según lo que exija el plano.
La comparación dimensional convierte la nube en un mapa de desviaciones. Ahí es donde se evalúan tolerancias geométricas, perfiles de superficie y condiciones de material.
La revisión no termina en el colorido del mapa de calor: el ingeniero debe filtrar ruido, validar zonas sin datos y decidir si una desviación es funcional o cosmética.
El reporte cierra el ciclo. Debe incluir capturas de las zonas críticas, valores numéricos de desviación y trazabilidad del lote. En sectores como automoción o aeroespacial, ese reporte se anexa al expediente de calidad del proveedor.
La tabla siguiente resume las etapas y sus requisitos prácticos:
| Etapa del flujo | Entrada | Salida típica | Punto crítico |
|---|---|---|---|
| Digitalización | Pieza física, condiciones de iluminación controladas | Nube de puntos o malla STL | Resolución en aristas y fondos de cavidad |
| Alineación | Malla escaneada + CAD nominal | Sistema de coordenadas común | Selección correcta de datums o best-fit |
| Comparación | Malla alineada contra referencia | Mapa de desviaciones, valores GD&T | Filtrado de ruido sin eliminar defectos reales |
| Revisión | Mapa de desviaciones, criterios de aceptación | Veredicto por zona o por cota | Distinguir desviación funcional de artefacto de escaneo |
| Reporte | Veredictos, capturas, datos numéricos | Documento PDF o informe digital trazable | Vinculación con número de lote y orden de producción |
Un error frecuente es tratar el escaneo como un simple generador de mallas y desconectarlo del resto del proceso. En la práctica, el valor aparece cuando el dato escaneado alimenta decisiones de aceptación, rechazo o ajuste de proceso.
Por eso el flujo debe definirse antes de elegir el equipo: no se trata solo de qué tan rápido captura geometría, sino de cómo se integra esa geometría con la comparación, la revisión y el reporte que ya existen en la planta.
En configuraciones donde el control dimensional convive con sistemas MES o bases de datos de calidad, conviene verificar si el software de escaneo permite interacción con esas plataformas.
Algunas soluciones de INSVISION contemplan este tipo de integración, aunque el criterio de selección debe partir del flujo documental y no del hardware.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
El escaneo 3D de piezas pequeñas de precisión no resuelve todos los problemas de medición en planta. Antes de invertir en un sistema, conviene delimitar con claridad qué geometrías justifican la tecnología y qué condiciones operativas deben cumplirse para que los datos sean trazables.
Los escenarios donde esta tecnología aporta mayor valor son piezas con superficies orgánicas, nervaduras finas, detalles de moldes, zonas de difícil acceso para palpadores y componentes donde una nube de puntos densa supera la utilidad de mediciones discretas por coordenadas.
En piezas prismáticas simples con tolerancias holgadas, un sistema de visión tradicional o un calibre puede seguir siendo más rentable.
La tabla siguiente resume los criterios que el equipo de calidad debe verificar antes de la puesta en marcha:
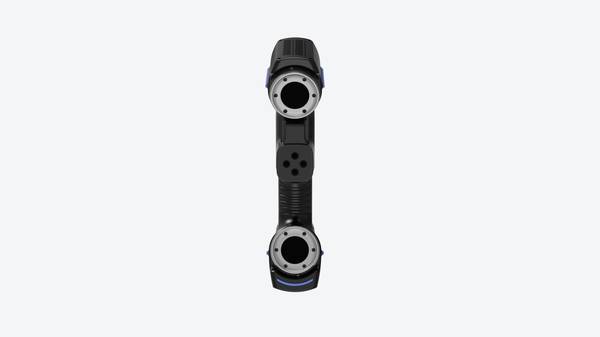
| Criterio | Qué comprobar en planta |
|---|---|
| Exactitud declarada del sistema | Confirmar valores como 0,020 mm en condiciones controladas y validar contra patrones certificados |
| Preparación superficial | Piezas brillantes, oscuras o translúcidas pueden requerir polvo revelador; validar repetibilidad antes de aprobar el procedimiento |
| Profundidad de campo | Verificar que la distancia de trabajo (por ejemplo, 550 mm) cubre los desniveles de la pieza sin perder foco |
| Requisitos de cómputo | Estación con GPU dedicada (VRAM de 8 GB o más), 32 GB de RAM y Windows 10/11 de 64 bits |
| Temperatura de operación | Rango admisible de -10 °C a 40 °C; en entornos con variación térmica, medir deriva |
| Integración de datos | Formatos de salida STL o PLY compatibles con software de metrología existente |
Los equipos que ya trabajan con GD&T, inspección de primer artículo o control estadístico de proceso encontrarán el escaneo 3D más fácil de integrar si los datos de nube de puntos pueden alinearse con el modelo CAD de referencia. La validación no termina con la compra del escáner;
empieza con una correlación formal entre mediciones táctiles y ópticas sobre una misma pieza patrón.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.