

Scanner 3D portable: mesure complète et fiable directement en atelier
Découvrez comment un scanner 3D portable capture des millions de points en atelier pour identifier les écarts et documenter la conformité sans ralentir la production.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Dans un atelier d’usinage ou de contrôle qualité, la réalité quotidienne se heurte vite aux limites des instruments traditionnels. Un pied à coulisse ou une jauge de profondeur donnent une cote locale, mais ils ne racontent pas la géométrie complète de la pièce.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Dès qu’il s’agit de valider un profil complexe, une zone d’usure interne ou un défaut de forme après soudure, l’opérateur se retrouve à multiplier les points de mesure, à interpréter des écarts sans vision d’ensemble, et souvent à reporter la décision faute de données exploitables.
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Dans un atelier d’usinage ou de contrôle qualité, la réalité quotidienne se heurte vite aux limites des instruments traditionnels.
- Limites des méthodes de mesure classiques — Sur une ligne de production ou en salle de métrologie, les outils de mesure traditionnels restent structurés autour d’un principe…
- Intégration du scan 3D dans le flux de travail — Beaucoup d’ateliers pensent encore qu’un scanner 3D portable sert uniquement à numériser une pièce.
- Points de validation avant déploiement — Avant d’engager un investissement dans un scanner 3D portable, la question la plus rentable n’est pas « quel modèle choisir », ma…
La pression de contrôle ne cesse d’augmenter. Les exigences clients se resserrent, les tolérances se réduisent, et les délais de mise en conformité se raccourcissent.
Dans l’automobile, l’aéronautique ou le médical, un écart non détecté en amont se traduit par des rebuts, des retouches coûteuses, voire des litiges qualité.
Les équipes ont besoin de données fiables, traçables et suffisamment denses pour comparer la pièce réelle au modèle nominal, pas seulement de quelques cotes éparses.
C’est précisément là qu’un scanner 3D portable change la donne. Au lieu de mesurer point par point, il capture des millions de points en quelques secondes, directement sur le poste de travail ou en zone de réception.
INSVISION a développé sa gamme AlphaScan pour répondre à ce besoin de mobilité et de densité de données, sans déplacer la pièce vers une machine à mesurer tridimensionnelle. Le contrôle ne dépend plus de l’accessibilité d’un marbre ou de la disponibilité d’un technicien spécialisé.
Le besoin de mesure en atelier se résume à trois choses : obtenir rapidement une image complète de la pièce, identifier les écarts par rapport au nominal, et documenter la conformité sans ralentir la production.
Un scanner 3D portable apporte cette réponse en s’intégrant au flux existant, que ce soit pour une première pièce, un contrôle en cours de série ou une expertise après incident.

Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Sur une ligne de production ou en salle de métrologie, les outils de mesure traditionnels restent structurés autour d’un principe simple : prélever des points, des sections ou des dimensions caractéristiques, puis comparer ces valeurs à une référence nominale.
Cette logique fonctionne tant que la pièce se laisse appréhender par des plans, des arêtes franches ou des formes géométriques élémentaires. Dès que la géométrie se complexifie, la démarche atteint ses limites.
La première contrainte concerne les surfaces gauches, les nervures profondes, les contre-dépouilles ou les zones internes difficilement accessibles. Un pied à coulisse, un micromètre ou même une machine à mesurer tridimensionnelle avec palpeur ne peut relever qu’un nombre fini de points.
Sur une aube de turbine, un carter de boîte de vitesses ou un moule d’électroménager, les zones critiques se situent souvent là où le palpeur ne passe pas, ou là où un gabarit ne peut pas être positionné de manière reproductible.
Le résultat est un relevé partiel, qui laisse des angles morts dans l’analyse dimensionnelle.
La deuxième difficulté tient aux ruptures de données. Avec un palpage point par point, l’opérateur doit choisir à l’avance les sections à mesurer. Si la déformation réelle de la pièce ne correspond pas au maillage de points prévu, l’écart passe inaperçu.
C’est particulièrement problématique en contrôle de premier article ou en analyse de retour qualité, où l’on cherche précisément à identifier une dérive non anticipée.
Les méthodes classiques produisent des nuages de points épars, difficiles à interpoler pour reconstruire une surface continue et exploitable en comparaison CAO.
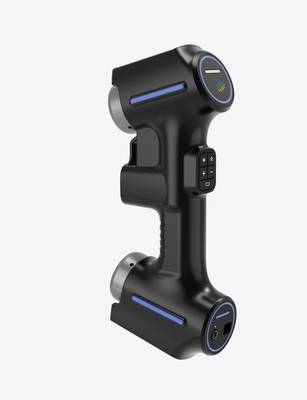
Enfin, les délais pèsent lourd. Préparer un montage de mesure, programmer un cycle de palpage, multiplier les jauges et les gabarits pour une famille de pièces : tout cela allonge le temps de passage en contrôle.
Dans un contexte de production en petites séries ou de maintenance corrective, ce délai devient vite incompatible avec le besoin de réactivité.
Un scanner 3D portable comme l’AlphaScan d’INSVISION change la donne : il capture des millions de points en quelques secondes, sans contact, y compris sur les zones internes et les surfaces organiques.
La donnée obtenue est dense, continue et directement comparable au modèle nominal, ce qui réduit à la fois les ruptures de données et les temps d’immobilisation des pièces.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Beaucoup d’ateliers pensent encore qu’un scanner 3D portable sert uniquement à numériser une pièce. En réalité, la valeur se joue surtout dans l’enchaînement qui suit : comparaison au modèle nominal, revue des écarts, puis génération d’un rapport exploitable.
Sans cet enchaînement, le scan reste un simple fichier de points.
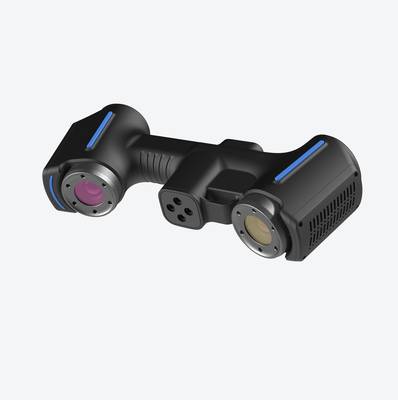
La logique est simple : on scanne, on compare, on analyse, on documente. Le scanner 3D portable AlphaScan d’INSVISION s’insère dans ce flux sans casser la cadence. L’opérateur numérise la pièce directement au poste ou en salle de métrologie, selon la contrainte.
Les données remontent dans le logiciel, qui superpose le nuage de points au modèle CAO ou à une pièce de référence. Les écarts apparaissent sous forme de cartographie couleur : trop de matière, pas assez, déformation locale.
Ensuite vient la revue. L’ingénieur qualité isole les zones hors tolérance, vérifie si le défaut est systématique ou ponctuel, puis décide : correction outillage, reprise pièce, libération du lot. Le rapport généré reprend les captures d’écran, les valeurs mesurées et les tolérances appliquées.
Ce document part vers le client, le fournisseur ou le dossier de lot.
Ce flux fonctionne pour la première pièce, le suivi de production ou la réception fournisseur. L’important est de définir en amont ce qu’on compare et avec quelle tolérance. Une fois ce cadre posé, le scan devient une étape rapide, répétable et traçable, pas un projet ponctuel.
Points de validation avant déploiement

Points de validation avant déploiement
Avant d’engager un investissement dans un scanner 3D portable, la question la plus rentable n’est pas « quel modèle choisir », mais « sur quels postes le déploiement sera réellement tenable ».
Un appareil qui fonctionne en démonstration peut se révéler inadapté en production si l’environnement, le rythme de prélèvement ou la nature des pièces n’ont pas été examinés en amont.
Les cas adaptés se reconnaissent généralement à trois signaux : des pièces difficiles à mesurer avec des instruments traditionnels, un besoin de numérisation rapide sans préparation lourde, et une volonté de réutiliser les données pour plusieurs usages, comme le contrôle dimensionnel, la rétro-ingénierie ou l’archivage numérique.
Sur site, plusieurs points doivent être validés avant de figer le choix. D’abord, la liberté de mouvement autour de la pièce : un scanner portable reste performant si l’opérateur peut se déplacer sans contrainte excessive, notamment pour les pièces volumineuses ou installées.
Ensuite, les conditions de surface : les pièces brillantes, sombres ou transparentes peuvent nécessiter un matifiant, ce qui allonge le temps de préparation et modifie le takt time réel.
Il faut aussi vérifier la stabilité de l’environnement, en particulier les vibrations, les variations de température et l’éclairage ambiant, qui influencent la répétabilité des acquisitions.
Enfin, la répétabilité batch à batch mérite une attention particulière : si le contrôle doit être réalisé sur des séries courtes avec des références changeantes, la simplicité de recalage et la robustesse du logiciel comptent autant que la précision annoncée.
Les solutions INSVISION, notamment le scanner 3D portable AlphaScan, s’intègrent dans des flux où la pièce ne peut pas toujours être déplacée vers une machine fixe.
Les applications documentées couvrent des contextes variés : détection d’usure interne sur des outillages d’extrusion, contrôle de pièces de forge automobile, rétro-ingénierie de composants mécaniques, ou encore inspection de pièces médicales et aérospatiales.
Dans ces cas, l’intérêt du portable n’est pas seulement la mobilité, mais la capacité à produire un nuage de points exploitable directement pour une comparaison à un modèle nominal, sans reconstruction manuelle fastidieuse.
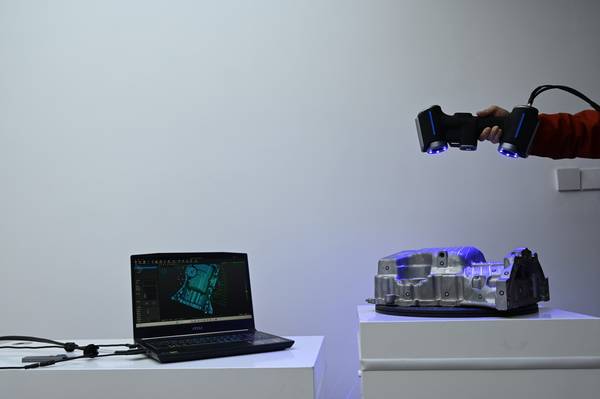
Pour valider un déploiement, il est recommandé de réaliser un essai sur une pièce représentative du flux réel, dans les conditions d’atelier, et de mesurer non seulement l’écart dimensionnel, mais aussi le temps complet de manipulation, de traitement et d’export des données.
C’est ce temps total, plus que la vitesse brute d’acquisition, qui détermine la rentabilité du poste.
Un scanner 3D portable bien intégré ne remplace pas seulement un pied à coulisse ou une machine à mesurer tridimensionnelle : il change la manière dont les équipes qualifient une non-conformité, documentent une dérive d’outillage ou préparent une reprise de fabrication.
Encore faut-il que les contraintes du site aient été posées clairement avant la mise en service.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.