

inspección dimensional completa: criterios prácticos para equipos de fabricación

Guía sobre inspección dimensional completa en entornos de producción reales: puntos críticos, criterios de selección y validación en planta.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
La inspección dimensional en planta no ocurre en un vacío de laboratorio. Ocurre entre ciclos de mecanizado, cambios de utillaje, presión de entregas y auditorías de cliente.
El entorno real impone restricciones que ningún procedimiento teórico contempla: vibración de prensas cercanas, variación térmica durante el turno, polvo metálico en suspensión y operadores con tiempos asignados que se miden en minutos, no en horas.
Puntos clave
- La inspección dimensional en planta no ocurre en un vacío de laboratorio.
- La inspección dimensional completa de una pieza industrial no consiste únicamente en verificar unas cuantas cotas críticas.
- La inspección dimensional completa no es un evento aislado.
La presión de inspección se concentra en tres puntos críticos. Primero, la recepción de materia prima o componentes subcontratados, donde un lote mal validado compromete toda la trazabilidad posterior.
Segundo, el control entre operaciones, cuando detectar una deriva de proceso a tiempo evita reprocesar piezas ya avanzadas. Tercero, la liberación final antes de expedición, donde el coste de un rechazo en cliente multiplica cualquier inversión en metrología.
Los datos fiables no son un requisito administrativo. Son la base para decidir si una máquina sigue produciendo, si un utillaje necesita corrección o si un proveedor mantiene su homologación. Sin repetibilidad en la medición, el control estadístico de proceso se convierte en ruido.
| Punto de inspección | Riesgo principal si los datos no son fiables | Consecuencia típica |
|---|---|---|
| Recepción de material | Aceptar lotes fuera de tolerancia | Defectos propagados aguas abajo |
| Control entre operaciones | No detectar deriva de proceso | Reprocesos y cuellos de botella |
| Liberación final | Rechazos en cliente o devoluciones | Costes logísticos y pérdida de confianza |
La necesidad de una inspección dimensional completa surge precisamente cuando los métodos manuales —calibres, plantillas, comparadores— dejan de responder a la velocidad y complejidad del producto.
Un soporte de fundición con geometrías orgánicas, una pieza aeronáutica con tolerancias de perfil estrictas o un componente médico con superficies funcionales múltiples exigen capturar la geometría real, no solo verificar cotas aisladas.
En ese contexto, la pregunta deja de ser si medir más y pasa a ser cómo obtener datos trazables sin detener la producción.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La inspección dimensional completa de una pieza industrial no consiste únicamente en verificar unas cuantas cotas críticas. Consiste en comprobar que toda la geometría —incluidas las zonas de transición, los radios de acuerdo y las superficies de forma libre— cumple las tolerancias definidas en el plano.
Ahí es donde los métodos de medición tradicionales empiezan a mostrar sus límites.
El primer límite aparece con las geometrías complejas. Una máquina de medición por coordenadas (MMC) con palpador físico trabaja bien sobre planos, cilindros y agujeros, pero se vuelve lenta e incompleta ante álabes de turbina, carcasas con nervaduras internas o superficies orgánicas de implantes médicos.
El palpador no alcanza rincones profundos, y la densidad de puntos capturada rara vez basta para reconstruir una forma libre con confianza. El resultado: zonas enteras de la pieza quedan sin validar.
El segundo límite es la continuidad de datos. La medición por contacto produce nubes de puntos dispersas, no un modelo digital continuo de la superficie.
Cuando el control de calidad necesita comparar la pieza real contra el CAD nominal —por ejemplo, para un análisis de desviaciones en un primer artículo— esa falta de densidad obliga a interpolar. Y la interpolación esconde defectos.
El tercer límite es el plazo de entrega. Programar una MMC para una pieza nueva exige definir trayectorias, orientaciones de palpador y estrategias de medición. Ese trabajo consume horas de técnico cualificado.
En series cortas, en utillajes o en piezas de repuesto para mantenimiento aeronáutico, el tiempo de preparación puede superar al tiempo de medición.
| Limitación | Consecuencia práctica |
|---|---|
| Acceso físico restringido del palpador | Zonas internas o de geometría compleja sin datos |
| Baja densidad de puntos | Desviaciones locales no detectadas entre puntos medidos |
| Programación manual de trayectorias | Plazos largos en primeras piezas y series cortas |
| Datos dispersos, no continuos | Imposibilidad de análisis global de forma o tendencias |
La norma ASME Y14.5 y los requisitos de first-article inspection según AS9102 exigen evidencias objetivas de conformidad geométrica. Cuando la medición tradicional no puede proporcionar esa evidencia en toda la superficie, el informe queda incompleto por definición, no por falta de pericia del operador.
Es una limitación del método, no del proceso.
La inspección dimensional completa exige, por tanto, tecnologías capaces de capturar la superficie entera con densidad suficiente y en un tiempo compatible con la producción.
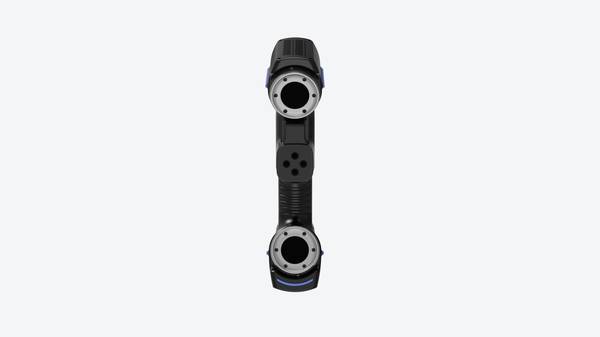
Los sistemas de escaneado óptico y de luz estructurada responden a esa necesidad, y fabricantes como INSVISION desarrollan equipos orientados a cubrir precisamente los huecos que la medición por contacto deja abiertos.
La cuestión no es sustituir la MMC en todo, sino saber dónde su principio de funcionamiento deja de ser eficaz.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
La inspección dimensional completa no es un evento aislado. Es una secuencia de pasos que van desde la adquisición de datos hasta la liberación del lote. El escaneo 3D entra en ese flujo como una etapa de digitalización, no como un reemplazo del control metrológico.
La clave está en entender qué información produce cada etapa y qué decisión habilita.
Un flujo típico se estructura así:
| Etapa | Acción | Salida |
|---|---|---|
| Escaneo | Captura de nubes de puntos o mallas | Datos geométricos sin interpretar |
| Comparación | Alineación con CAD nominal o pieza de referencia | Desviaciones dimensionales |
| Revisión | Evaluación de tolerancias, GD&T y criterios de aceptación | Veredicto por característica |
| Reporte | Documentación de resultados | Evidencia trazable para calidad |
El escaneo alimenta la comparación, pero no la sustituye. Un error común es asumir que más puntos significan mejor inspección. La densidad de la nube de puntos solo aporta valor si la comparación está bien alineada y si la revisión aplica los criterios correctos.
Por ejemplo, en una pieza de fundición, una desviación de 0,1 mm en una superficie funcional puede ser crítica, mientras que la misma desviación en una zona de desmoldeo puede ser irrelevante. El flujo no decide eso; lo decide el criterio de revisión configurado según el plano.
En entornos de producción, el escaneo suele ubicarse después del mecanizado o del conformado, antes del ensamblaje. En mantenimiento aeroespacial, se aplica a componentes desgastados para evaluar si aún cumplen con los límites de reparación. En cada caso, la lógica es la misma: capturar, comparar, revisar, reportar.
Las herramientas de INSVISION se integran en ese esquema cuando el volumen de piezas o la complejidad geométrica justifican automatizar la etapa de captura.
La trazabilidad exige que el reporte no sea un archivo suelto. Debe vincularse al número de lote, al operador, a la máquina y al programa de inspección utilizado. Sin ese vínculo, el flujo pierde valor ante una auditoría ISO 9001 o AS9100.
Por eso, al evaluar un sistema de escaneo, conviene revisar primero cómo exporta los datos y si permite reconstruir la cadena completa de decisiones.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
La inspección dimensional completa no es una solución universal. Antes de comprometer recursos, conviene definir con claridad qué geometrías se van a medir, con qué tolerancias y en qué fase del proceso. Un equipo de planta debe comprobar varios puntos antes de validar la implantación.
El primer criterio es la naturaleza del error que se quiere detectar. Si el objetivo es verificar tolerancias de forma, posición o perfil en piezas con superficies libres, el escaneo tridimensional aporta más información que una medición por contacto puntual.
En cambio, si solo se requiere comprobar diámetros interiores en producción seriada, un sistema de palpado puede ser suficiente y más económico.
La tabla siguiente resume los escenarios donde la inspección dimensional completa tiene sentido frente a alternativas más simples.
| Escenario de inspección | Enfoque recomendado | Punto de validación clave |
|---|---|---|
| Primer artículo con superficies de forma libre | Escaneo 3D de nube de puntos | Comparación contra CAD nominal |
| Control dimensional en serie de agujeros y roscas | Palpado o galgas | Repetibilidad y velocidad de ciclo |
| Piezas de fundición o forja con desviaciones de forma | Inspección dimensional completa | Análisis de desviación global, no solo cotas críticas |
| Verificación de ensamblajes con deformación elástica | Escaneo en estado montado | Definir condición de fijación antes de medir |
| Análisis de desgaste en mantenimiento (MRO) | Escaneo periódico | Comparación de nubes entre campañas |
El equipo en planta debe validar además la estabilidad térmica del entorno, la fijación de la pieza durante la toma de datos y la trazabilidad del archivo de referencia.
Sin estos tres elementos, cualquier resultado de inspección dimensional completa pierde fiabilidad, independientemente de la precisión nominal del equipo. La implantación correcta empieza por acotar qué se mide y por qué.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.