

Escáner 3D inalámbrico para inspección dimensional en planta industrial
Descubre cómo un escáner 3D inalámbrico agiliza la validación geométrica en planta, superando los límites de la medición tradicional.
Contexto de planta y necesidad de medición
¿Cuántas veces un lote entero queda retenido porque la inspección dimensional no puede seguir el ritmo de producción? En plantas de mecanizado, estampado o fundición, el problema rara vez es la máquina herramienta.
El cuello de botella suele estar en la validación geométrica: piezas complejas, superficies de forma libre, cavidades internas y tolerancias que exigen algo más que un calibre o una máquina de medición por coordenadas saturada.

Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
La presión sobre calidad no es solo técnica, es financiera. Cada hora que una primera pieza espera validación, la línea no arranca. Cada desviación no detectada a tiempo se convierte en reproceso, chatarra o, peor, en un reclamo del cliente.
En entornos con series cortas y cambios frecuentes de referencia, la inspección tradicional consume horas de programación y depende de operadores muy especializados.
Ahí aparece una necesidad concreta: capturar geometría completa con rapidez, sin amarrar la pieza a un utillaje rígido y con datos que sirvan tanto para control dimensional como para documentar trazabilidad.
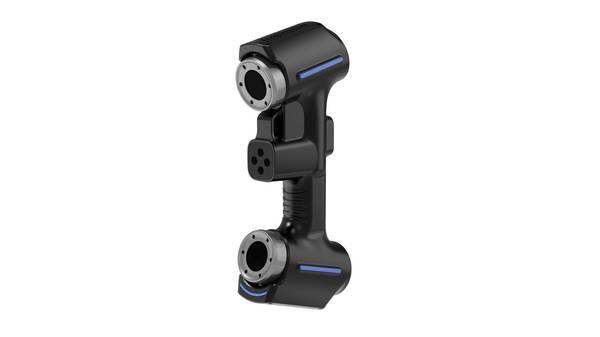
Un escáner 3D inalámbrico como los que ofrece INSVISION responde a ese contexto, no como un accesorio de laboratorio, sino como una herramienta de piso que entrega nubes de puntos utilizables en software de metrología.
El punto de partida no es la tecnología: es la exigencia de datos fiables en el momento en que la decisión de liberar o parar la línea se toma.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
Muchos talleres asumen que una máquina de medición por coordenadas o un brazo articulado bastan para cualquier control dimensional. La realidad en planta es distinta.
Las geometrías complejas rompen esa lógica rápido: cavidades profundas, radios de acuerdo variables, superficies orgánicas de moldes o piezas de fundición.
Ahí el palpado punto a punto deja zonas sin datos, obliga a asumir formas donde no hay evidencia y genera informes incompletos que calidad no puede firmar con tranquilidad.
La continuidad de datos es otro límite. Un CMM entrega decenas o cientos de puntos; una nube de escaneo entrega la superficie completa. Cuando ingeniería necesita comparar contra CAD con GD&T exigente, los huecos entre puntos se convierten en discusión, no en medición.
Y el tiempo importa: preparar utillajes, programar rutinas y rehacer pasadas por falta de cobertura alarga los plazos de entrega. El escáner 3D inalámbrico de INSVISION aborda justo esos tres frentes: captura densa, menos re-posicionamientos y validación de la malla antes de cerrar el informe.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
Cuando un proveedor entrega una primera muestra y el equipo de calidad detecta una desviación de perfil, la diferencia entre resolverlo en una mañana o en tres días rara vez está en el CMM. Está en cuántos ciclos de medición, interpretación y re-medición separan la pieza física del informe firmado.
El escaneo 3D cambia ese encadenamiento: en lugar de medir unos pocos puntos discretos y reconstruir mentalmente la superficie, el operador captura la geometría completa y la compara contra el CAD de referencia en una sola sesión.
El flujo típico arranca con la captura. Un escáner 3D inalámbrico, como los que ofrece INSVISION, elimina el tira y afloja del cableado en zonas de difícil acceso o alrededor de utillajes voluminosos. El operador se mueve libremente, barre la pieza y obtiene una nube de puntos densa.
Esa nube se alinea con el modelo nominal mediante referencias de datum, no por aproximación visual. La alineación es el punto donde muchos flujos fallan silenciosamente: si los datums no están bien definidos, la comparación posterior arrastra ese error.
Por eso conviene fijar la estrategia de alineación antes de escanear, no después.
La comparación contra CAD genera un mapa de desviaciones por colores. Ahí es donde el ingeniero distingue entre una tendencia sistemática del proceso y un defecto localizado. No es lo mismo una pared que abre 0,15 mm en toda su longitud que un hundimiento puntual cerca de un nervio.
El mapa de color permite priorizar sin necesidad de exportar primero a una hoja de cálculo.
La revisión no termina en el software de inspección. El dato útil es el que llega al informe con contexto: qué se midió, contra qué revisión de CAD, con qué tolerancia y bajo qué criterio de aceptación. En sectores como automoción o aeroespacial, los callouts GD&T no son ornamentales;
definen qué desviación es funcionalmente relevante. El flujo de escaneo debe respetar esa lógica, no sustituirla por una nube bonita sin criterio dimensional.
Si la primera captura deja zonas sin datos —por oclusión, brillo o acceso limitado—, el operador hace un re-escaneo localizado. La clave está en que el software fusione esas pasadas sin duplicar superficies ni degradar la precisión. Un re-escaneo mal fusionado es peor que un dato faltante: parece completo y no lo es.
En piezas con geometrías internas o cavidades profundas, este paso exige criterio técnico, no solo velocidad de barrido.
La validación final cierra el ciclo. El informe debe quedar trazable: fecha, operador, equipo, revisión de CAD y criterio de aceptación. Para un comprador occidental, esa trazabilidad es parte del paquete de calidad, no un añadido documental.
Un flujo de escaneo bien integrado convierte la inspección dimensional en un activo reutilizable: la misma nube de puntos sirve para el control dimensional de hoy, el análisis de tendencias del próximo trimestre y la comparación contra la siguiente revisión de diseño.
El valor operativo no está solo en escanear más rápido. Está en reducir los ciclos de interpretación ambigua, en acortar la distancia entre la pieza física y la decisión de ingeniería, y en generar datos que sobreviven más allá del informe puntual.
Para equipos de calidad que trabajan con tolerancias ajustadas y plazos de entrega cortos, esa continuidad del dato es lo que justifica integrar el escaneo 3D inalámbrico como parte del flujo estándar, no como una herramienta de laboratorio separada.

Puntos de validación antes de implantar
Puntos de validación antes de implantar
¿Qué es lo que realmente falla cuando un equipo de metrología decide incorporar un escáner 3D inalámbrico a una línea de producción? En la mayoría de los casos, el problema no es la precisión nominal del equipo, sino la falta de validación previa del entorno y de la tarea de medición.
Antes de firmar una orden de compra o programar una demostración en planta, conviene detenerse en cuatro comprobaciones que evitan costes posteriores.
Primero, defina la magnitud de la pieza y el volumen de datos realmente necesario. Un escáner 3D inalámbrico tiene sentido cuando la geometría es compleja, cuando hay superficies de forma libre o cuando las herramientas de contacto no alcanzan zonas internas.
Si la pieza es un prisma sencillo con tolerancias amplias, un equipo de triangulación láser o incluso utillajes de verificación rápida pueden resolver la tarea con menor inversión y menor tiempo de formación.
En cambio, si hay que documentar desviaciones sobre CAD, generar mapas de color para análisis de contracción o mantener trazabilidad dimensional por lote, el escaneo sin cables aporta una ventaja operativa clara.
Segundo, compruebe la estabilidad dimensional del entorno. La precisión declarada por el fabricante se obtiene en condiciones controladas. En planta existen vibraciones, cambios de temperatura, corrientes de aire y superficies reflectantes que pueden degradar la captura.
Antes de validar un equipo como los de INSVISION, el responsable de calidad debe medir la variación térmica de la zona de escaneo y verificar que la pieza permanece estable durante el ciclo de captura.
No se trata de un requisito burocrático: una deriva de pocas centésimas durante una sesión larga puede invalidar un informe completo.
Tercero, evalúe la repetibilidad del operario. Un escáner 3D inalámbrico reduce la dependencia del operario en comparación con métodos manuales, pero no la elimina. La trayectoria de escaneo, la distancia focal y el solapamiento entre pasadas influyen en la densidad de la nube de puntos.
Si la planta trabaja con turnos rotativos, conviene validar que dos operarios distintos obtienen resultados comparables sobre la misma pieza patrón.
Este ejercicio, que suele durar menos de una jornada, revela si hace falta fijar procedimientos de captura o si el equipo tolera variaciones razonables sin degradar la repetibilidad.

Cuarto, revise la compatibilidad con el flujo de datos existente. El valor de un sistema de escaneo no termina en la nube de puntos; termina en el informe que recibe ingeniería o el cliente final.
Compruebe que el software asociado puede exportar a los formatos que ya utiliza la organización, que el alineamiento con el CAD de referencia no requiere pasos manuales excesivos y que el personal de calidad puede interpretar los mapas de desviación sin depender de soporte externo.
En entornos con estándares ISO o ASME, esta validación documental pesa tanto como la exactitud dimensional.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.