

how much do 3D scanners cost: üretim ekipleri için pratik kriterler
how much do 3d scanners cost: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Çoğu fabrika yöneticisi, üretim hattındaki asıl maliyetin.
Üretim ortamı ve ölçüm ihtiyacı
Çoğu fabrika yöneticisi, üretim hattındaki asıl maliyetin işleme süresi olduğunu varsayar. Oysa kalite kontrol, ilk parça onayı ve yeniden işleme döngüleri çoğu zaman tezgâh süresinden daha fazla kaynak tüketir.
Bir parça işlendikten sonra ölçüm için bekleme, mastar uyumsuzluğu veya elle alınan verilerin tekrarlanabilirlik sorunu, siparişin teslim tarihini sessizce öteler. Üretim baskısı arttıkça kontrol adımları kısaltılır; kısalan kontrol, sonradan daha büyük bir kalite maliyeti olarak geri döner.
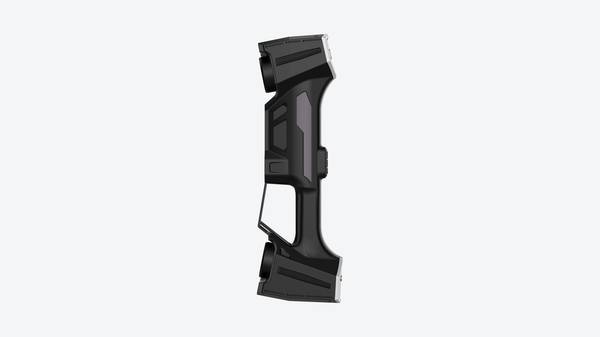
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Pratik iş akışı
- Üretim ortamı ve ölçüm ihtiyacı — Çoğu fabrika yöneticisi, üretim hattındaki asıl maliyetin işleme süresi olduğunu varsayar.
- Geleneksel ölçümün sınırları — Karmaşık geometriye sahip parçalar söz konusu olduğunda, geleneksel ölçüm araçlarının pratikte nerede tıkandığını saha ekipleri ç…
- 3D taramanın iş akışına yerleşmesi — Sahada 3D tarama denilince çoğu üreticinin aklına hâlâ sadece “parçayı tarayıp modelini çıkarmak” geliyor.
- Uygulama öncesi doğrulama noktaları — 3D tarayıcı maliyeti sorusu, çoğu satın almacının zannettiğinin aksine, tek başına cihaz fiyatıyla ilgili bir soru değildir.
Güvenilir ölçüm verisi burada devreye girer. Yüzey verisini hızlı ve tekrarlanabilir şekilde toplayabilen bir sistem, yalnızca kontrol süresini kısaltmaz; karar almayı da hızlandırır. Parça kabul mü, yeniden işlenecek mi, kalıp düzeltilecek mi — bu soruların cevabı artık saatler sonra değil, hat başında netleşir.
INSVISION endüstriyel 3D tarayıcılar, özellikle karmaşık geometrilerde ve yansıtıcı yüzeylerde bu veri akışını sürekli hale getirir. “How much do 3D scanners cost” sorusunu soran bir üretici için asıl mesele cihaz fiyatı değil; ölçüm darboğazının hatta ne kadara mal olduğudur.
Geleneksel ölçümün sınırları
Karmaşık geometriye sahip parçalar söz konusu olduğunda, geleneksel ölçüm araçlarının pratikte nerede tıkandığını saha ekipleri çok iyi bilir. Kumpas, mikrometre veya mastar bloklarıyla alınan noktasal veriler, serbest formlu yüzeylerde, derin ceplerde veya birbiriyle kesişen radyuslarda yetersiz kalır.
Özellikle kalıp imalatında karşılaşılan yüksek yansıtıcılığa sahip çukur bölgeler, dar kanallar ve keskin köşe dönüşleri, temaslı ölçümle ya hiç alınamaz ya da operatör yorumuna bağlı olarak tekrarlanabilirlikten uzaklaşır.
Veri sürekliliği açısından bakıldığında, tek tek alınan ölçüm değerleri parçanın genel form sapmasını göstermez. Sapmanın nerede başlayıp nerede yoğunlaştığını anlamak için yüzeyin tamamını taramak gerekir; bu da geleneksel yöntemlerle saatler süren bir efor ve yüksek hata payı demektir.
Teslim ritmi tarafında ise ilk parça onay süreçleri uzar, kalıp düzeltme döngüleri artar ve raporlama kalitesi müşteri beklentisinin altında kalır.
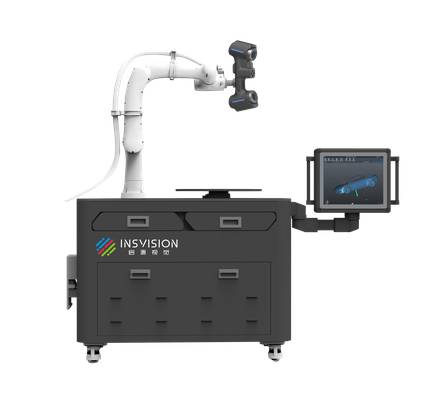
INSVISION 3D tarayıcılar, bu sınırları veri yoğunluğu ve hız tarafında aşmak için devreye girer. Ancak satın alma kararından önce asıl soru şudur: Mevcut ölçüm akışınız hangi geometride, hangi tolerans aralığında ve hangi teslim süresinde tıkanıyor?
Cevap genellikle “how much do 3D scanners cost” sorusundan önce netleştirilmelidir; çünkü maliyet, ancak çözülen darboğazın değeriyle birlikte anlam kazanır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Sahada 3D tarama denilince çoğu üreticinin aklına hâlâ sadece “parçayı tarayıp modelini çıkarmak” geliyor. Oysa asıl kazanç, taramanın karşılaştırma, inceleme ve raporlama adımlarıyla aynı döngü içinde bağlanmasından doğuyor. Geleneksel akışta ölçüm ayrı, CAD karşılaştırması ayrı, sapma raporu ayrı yürür;
bu da ilk parça onayını günlerce sürükler. Yeni yaklaşımda ise tarama bittiği anda nokta bulutu referans CAD verisiyle hizalanır, GD&T çağrıları üzerinden sapma haritası çıkar ve denetim raporu aynı oturumda üretilir.
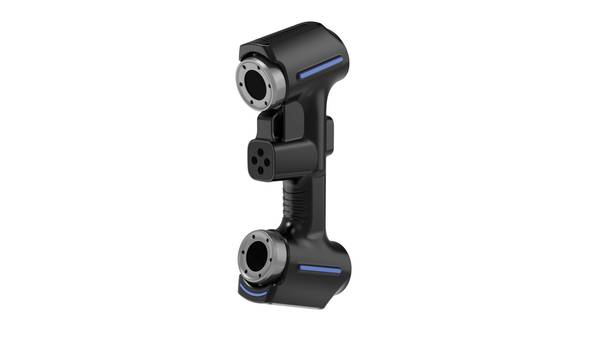
Bu bütünleşik akış özellikle kalıp imalatı ve ilk parça muayenesinde fark yaratır. Örneğin INSVISION endüstriyel 3D tarayıcılar, yüksek yansımalı çökertme kalıplarında dar yarık ve radyus detaylarını toplayarak derin kavite yüzeylerinin eksiksiz modellenmesini sağlar.
Tarama sonucu doğrudan karşılaştırma yazılımına aktarılır; kalite ekibi renkli sapma haritası üzerinden kritik bölgeleri işaretler, raporu PDF olarak paylaşır. Böylece ölçüm teknisyeninin not alıp sonradan Excel’e geçirdiği ara adımlar ortadan kalkar. Saha ile ofis arasındaki veri aktarımı kısalır, karar süresi düşer.
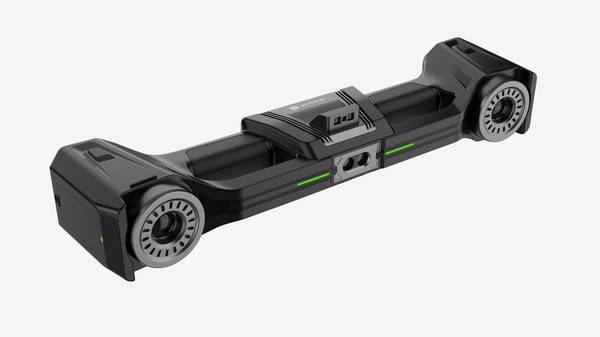
Maliyet tarafında asıl tasarruf, yeniden işleme döngülerinin azalmasında görülür. Kalıp deneme presinden çıkan parça taranıp CAD ile karşılaştırıldığında, hangi bölgenin ne kadar taşlanacağı veya kaynak dolgusu gerektirdiği netleşir.
Usta tahminiyle yapılan düzeltmeler yerine, ölçüm verisine dayalı tek seferlik müdahale yapılır. Bu da deneme sayısını düşürür, pres kapasitesini boşa harcamaz. Aynı mantık seri üretimde de geçerlidir: periyodik numune taraması, proses kaymasını hurda ortaya çıkmadan önce yakalar.
Kalite izlenebilirliği için her tarama oturumu arşivlenir; müşteri denetiminde veya tedarikçi anlaşmazlığında kanıt olarak sunulur.
Uygulama açısından en hızlı sonuç veren iki senaryo vardır. Birincisi, kalıp atölyesinde deneme parçası onayı: kalıpçı parçayı tarar, sapma haritasını mühendise iletir, düzeltme kararı aynı vardiyada verilir. İkincisi, gelen malzeme kabulünde kritik ölçülerin şablon yerine tarama ile doğrulanması.
Her iki durumda da yatırımın geri dönüşü, doğrudan saat ve yeniden işleme azalması üzerinden izlenebilir.
Sonuç olarak 3D taramanın iş akışına yerleşmesi, yalnızca yeni bir ölçüm cihazı almak değildir. Karşılaştırma, inceleme ve raporlamayı sahada birbirine bağlayan bir veri hattı kurmaktır.
Bu hat kurulduğunda, kalite kararları sezgiden değil ölçüm verisinden beslenir ve her tekrar eden döngü bir öncekinden daha az maliyetle kapanır.
Uygulama öncesi doğrulama noktaları
3D tarayıcı maliyeti sorusu, çoğu satın almacının zannettiğinin aksine, tek başına cihaz fiyatıyla ilgili bir soru değildir. Sahada doğrulama yapmadan verilen her cevap eksiktir. Asıl mesele, tarayıcının hangi parça boyutunda, hangi yüzey koşulunda ve hangi ölçüm ritminde çalışacağıdır.
INSVISION ekipmanları söz konusu olduğunda, uygulama öncesi doğrulama noktaları şunları içerir: parçanın serbest formlu mu yoksa prizmatik mi olduğu, mat veya parlak yüzeylerin dağılımı, markör uygulanıp uygulanamayacağı ve tek seferde taranması gereken alan büyüklüğü.
Örneğin, yüksek yansımalı bir kalıp boşluğundaki dar kanallar ile büyük bir sac panelin dış yüzeyi aynı konfigürasyonla doğrulanmaz.
Ekipler sahada genellikle üç şeyi test etmelidir: tarama mesafesinin operatör hareketine izin verip vermediği, veri toplama süresinin takt zamanına uyup uymadığı ve tekrarlanan ölçümlerde sapmanın kabul edilebilir aralıkta kalıp kalmadığı.
Bu doğrulamalar yapılmadan verilen maliyet cevabı, yalnızca bir donanım fiyatıdır; sürecin toplam sahip olma maliyetini yansıtmaz. Western üretim ortamlarında, ilk parça muayenesi veya parti tekrar edilebilirliği gibi kriterler, cihaz fiyatından daha belirleyicidir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.