

Comment évaluer keyence scanner 3D vl-800 pour le contrôle industriel
keyence scanner 3D vl-800: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Beaucoup d’ateliers pensent encore que la mesure.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Beaucoup d’ateliers pensent encore que la mesure tridimensionnelle est réservée aux laboratoires de métrologie climatisés. C’est une idée reçue qui coûte cher.
Dans la réalité des lignes de production, les besoins de mesure apparaissent au plus près des machines, dans des zones où la température varie, où les pièces sont encore montées sur le bâti, et où l’accès visuel est limité.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Un contrôle trop tardif, en salle de mesure, signifie qu’une dérive d’usinage ou de formage n’est détectée qu’après plusieurs pièces produites. La pression sur les équipes qualité est alors double : garantir la conformité dimensionnelle au plus tôt, tout en évitant d’immobiliser les pièces et les opérateurs.
Notes de termes
Beaucoup d’ateliers pensent encore que la mesure tridimensionnelle est réservée aux laboratoires de métrologie climatisés.
Limites des méthodes de mesure classiquesCombien de temps votre équipe qualité passe-t-elle encore à interpréter des écarts entre un plan théorique et une pièce réel…
Sur une ligne de contrôle classique, la séquence « mesure, comparaison, revue, rapport » se heurte souvent à des ruptures de…
Points de validation avant déploiementBeaucoup d’équipes imaginent qu’un scanner 3D industriel se déploie comme un pied à coulisse : on le sort de la caisse, on m…
Le besoin ne porte pas seulement sur la précision. Les responsables de production cherchent avant tout des données fiables, rapides à obtenir et exploitables par des opérateurs non spécialistes.
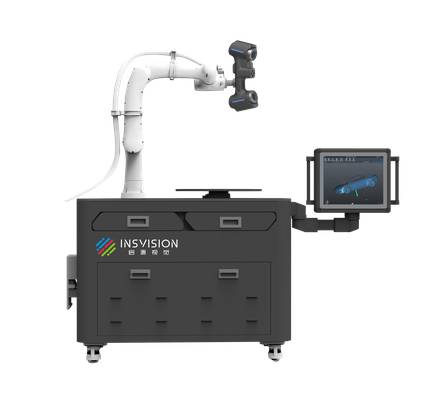
Un scanner 3D industriel comme le Keyence scanner 3D VL-800 illustre cette attente : disposer d’une acquisition directement dans l’environnement de production, sans déplacer systématiquement la pièce vers un marbre.
INSVISION accompagne cette logique en intégrant l’équipement dans un flux de contrôle existant, là où la décision de correction doit être prise sans attendre le rapport du lendemain.
Dans ce contexte, la valeur ne se mesure pas uniquement en micromètres. Elle se mesure en temps de réaction, en réduction des allers-retours entre l’atelier et la métrologie, et en capacité à documenter une non-conformité avant qu’elle ne se propage à l’ensemble du lot.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Combien de temps votre équipe qualité passe-t-elle encore à interpréter des écarts entre un plan théorique et une pièce réelle complexe ? Pour de nombreux responsables de production, la réponse est trop élevée.
Les méthodes de mesure traditionnelles — machines à mesurer tridimensionnelles, gabarits, comparateurs, pieds à coulisse — restent pertinentes pour des cotes simples et des volumes stables. Mais dès que la géométrie se complique, elles montrent leurs limites.
Les pièces moulées, les carters, les surfaces organiques ou les zones internes difficiles d’accès posent un premier problème : la densité de points. Une MMT prélève des points discrets, souvent insuffisants pour caractériser une surface gauche ou un congé de raccordement.
L’opérateur doit multiplier les palpages, réorienter la pièce, parfois concevoir des montages spécifiques. Le temps de préparation s’allonge, la mesure devient un goulot d’étranglement.
Ensuite viennent les ruptures de données. Entre deux palpages, entre deux positions de la pièce, l’information est absente. Or c’est précisément dans ces zones non mesurées que se cachent les défauts de forme, les dérives d’outillage, les problèmes d’assemblage.
Une pièce peut passer le contrôle dimensionnel sur les cotes critiques et présenter un défaut localisé dans une zone non contrôlée. Le risque qualité reste donc élevé, malgré un investissement déjà conséquent en temps de contrôle.
Enfin, les délais. Une inspection complète sur MMT peut prendre plusieurs heures pour une pièce unitaire. En petite série ou en rétro-ingénierie, ce délai bloque la livraison, retarde la validation du premier article et immobilise des compétences rares.
Les gabarits, eux, sont figés : chaque évolution de plan implique un nouvel outillage, des coûts supplémentaires et des semaines d’attente.
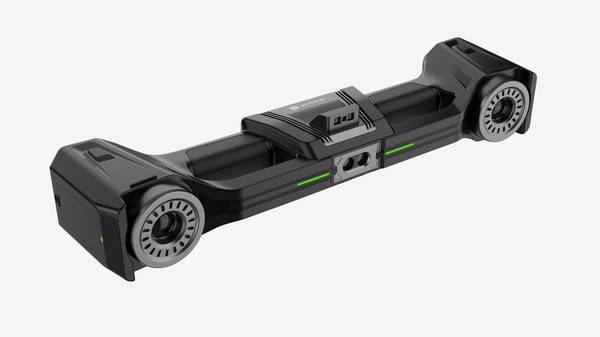
Face à ces contraintes, les scanners 3D industriels comme ceux proposés par INSVISION changent la logique de mesure. Plutôt que de prélever quelques points, ils capturent des millions de points sur l’ensemble de la surface, y compris dans les zones complexes.
Un scanner tel que le keyence scanner 3D vl-800 ou les solutions INSVISION industrial scanner 3D et industrial scanner 3D permet d’obtenir un nuage de points dense, exploitable pour comparer la pièce complète au modèle nominal, sans rupture de données entre les zones mesurées.
La question n’est plus de savoir si la pièce est bonne sur quelques cotes, mais de visualiser l’écart global de forme en quelques minutes.
Pour les responsables qualité, cela se traduit par une réduction du temps de préparation, une couverture de contrôle plus complète et une traçabilité numérique des écarts.
Les délais de validation raccourcissent, les non-conformités sont détectées plus tôt, et les compétences en métrologie peuvent être redéployées sur des tâches d’analyse plutôt que sur des manipulations répétitives.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Sur une ligne de contrôle classique, la séquence « mesure, comparaison, revue, rapport » se heurte souvent à des ruptures de rythme : le palpeur traite un point à la fois, la revue dimensionnelle attend la fin de la manipulation, et le rapport n’arrive qu’après coup.
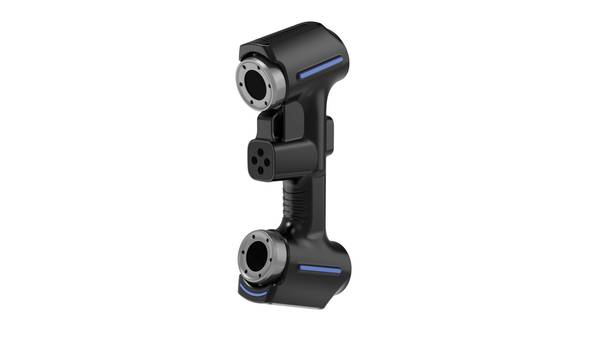
Avec un scanner 3D comme le Keyence Scanner 3D VL-800, cette chaîne change de nature. La phase de scan capture une surface complète, ce qui alimente immédiatement la comparaison avec le modèle nominal ou un scan de référence.
Les écarts de forme, de profil ou de position apparaissent dans l’environnement d’inspection, sans reconstruction manuelle fastidieuse. La revue devient alors un acte de validation visuelle sur carte de déviation, pas un dépouillement laborieux.
Le rapport, généré dans le même flux, conserve les vues annotées, les tolérances et les décisions prises. Pour une équipe qualité, c’est la différence entre attendre un résultat et travailler sur un état dimensionnel déjà lisible.
L’intégration au flux existant ne demande pas de refondre le poste : le scanner s’insère entre le prélèvement de pièce et la décision qualité, et le cycle se raccourcit parce que les étapes s’enchaînent sans ressaisie.
Dans un contexte où la traçabilité et la rapidité de revue pèsent sur la cadence de libération, ce séquençage continu réduit les temps morts entre l’acquisition et l’action corrective.
Points de validation avant déploiement
Points de validation avant déploiement
Beaucoup d’équipes imaginent qu’un scanner 3D industriel se déploie comme un pied à coulisse : on le sort de la caisse, on mesure, on range. C’est faux. Un projet de métrologie optique se joue avant tout sur la préparation du site, la définition du flux de données et la clarté des cas d’usage.
Sans cela, même un équipement performant finit par dormir dans une armoire.
Le premier point à trancher concerne le type de pièces à contrôler. Le scanner 3D de la gamme INSVISION, utilisé dans des contextes de rétro-ingénierie ou de contrôle dimensionnel, convient aux pièces dont la taille recommandée se situe approximativement entre 10 et 8000 mm.
En dessous, la manipulation devient disproportionnée par rapport au temps de mesure. Au-delà, il faut segmenter l’acquisition et prévoir un raccordement de nuages de points, ce qui alourdit le post-traitement.
Ensuite, vérifiez l’environnement de mesure. La stabilité thermique compte davantage que la propreté visuelle. Un atelier soumis à des courants d’air, à des vibrations de presse ou à des variations rapides de température peut dégrader la répétabilité, quel que soit le capteur.
Si le contrôle doit se faire en bord de ligne, prévoyez un poste fermé ou au minimum un écran de protection. Les acheteurs occidentaux ont souvent cette discussion trop tard, après la première dérive constatée sur un rapport.
Le troisième point touche au format de sortie attendu. Un rapport de contrôle ne se résume pas à un écart coloré. Il faut savoir si le service qualité a besoin d’une carte d’écarts par rapport au modèle nominal, d’une inspection GD&T avec cotes spécifiques, ou d’un maillage exploitable dans un logiciel tiers.
Si le flux doit alimenter un système de gestion qualité existant, validez l’export des données avant l’achat, pas après. C’est un critère d’intégration, pas un détail logiciel.
La qualification des opérateurs est un autre point de validation. Le matériel ne remplace pas la lecture d’un plan. Un technicien habitué aux moyens traditionnels devra comprendre la préparation de surface, le positionnement des cibles si nécessaire, et la logique de recalage.
Une journée de formation suffit rarement à rendre une équipe autonome sur des pièces complexes. Prévoyez un accompagnement sur des pièces réelles, avec les tolérances de votre production.
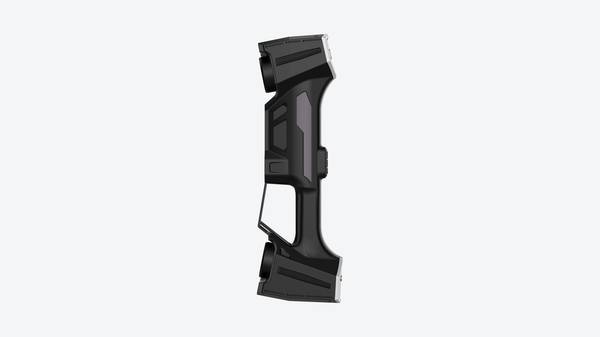
Enfin, testez sur une pièce limite. Prenez une pièce avec des états de surface difficiles, des zones brillantes ou des alésages profonds. Si le scanner livre un résultat exploitable sur ce cas, le déploiement peut démarrer.
Sinon, ajustez la préparation ou redéfinissez le périmètre avant de généraliser l’outil à toute la ligne.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.