

Как оценивать comprar scanner 3D profissional для промышленного контроля
comprar scanner 3d profissional: Распространенное заблуждение при выборе профессиональных 3D-сканеров Распространенное заблуждение при выборе.
Распространенное заблуждение при выборе профессиональных 3D-сканеров
Когда инженер по качеству или специалист по закупкам
Когда инженер по качеству или специалист по закупкам начинает искать промышленный 3D-сканер, первый шаг почти всегда одинаков: открывается таблица с паспортными характеристиками, и взгляд сразу падает на строку «точность». Число в спецификации становится главным фильтром.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Логика понятна — если сканер заявляет точность 0,020 мм, а задачи требуют допусков в пределах 0,050 мм, значит, решение подходит. На этом рассуждение часто заканчивается.
Пояснения терминов
Когда инженер по качеству или специалист по закупкам начинает искать промышленный 3D-сканер, первый шаг почти всегда одинако…
Почему паспортные характеристики не отражают реальную п…Почему паспортные характеристики не отражают реальную производительность в цеховых условиях
Руководителю отдела качества недостаточно посмотреть на сканер в демонстрационном зале.
Сначала зафиксируйте граничные условияСначала зафиксируйте граничные условия.
Откуда берется такой подход? Из стремления упростить сравнение. Когда нужно сопоставить пять или десять решений, формальный параметр выглядит объективным критерием.
Технические требования в тендерной документации тоже подталкивают к этому: проще вписать конкретную цифру, чем описывать условия измерения, состояние поверхности и влияние окружающей среды.
Проблема в том, что паспортная точность — это лабораторный показатель. Он получен на калибровочном стенде, с эталонной деталью, при стабильной температуре и контролируемом освещении. В цехе условия другие.
Вибрация от работающего оборудования, перепады температуры, пыль, неоднородная поверхность детали — все это влияет на результат. Сканер, который в лаборатории показывает 0,020 мм, на реальной детали с темной или блестящей поверхностью может дать совсем другие цифры.
Поэтому при запросе comprar scanner 3D profissional — то есть при поиске профессионального решения для производственных задач — стоит смотреть не только на заявленную точность, но и на то, как оборудование ведет себя в реальных условиях. Какая глубина резкости позволяет работать с деталью сложной геометрии?
Как сканер справляется с блестящими, темными или полупрозрачными поверхностями без предварительного нанесения матирующего спрея? Насколько стабильны результаты при повторных измерениях одной и той же зоны?
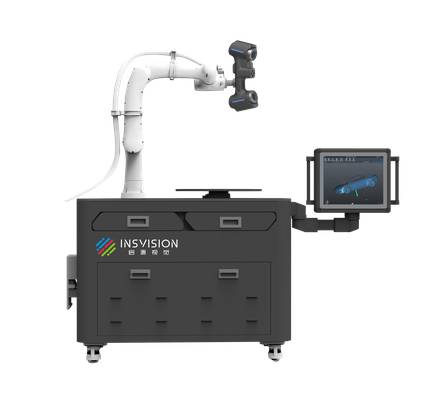
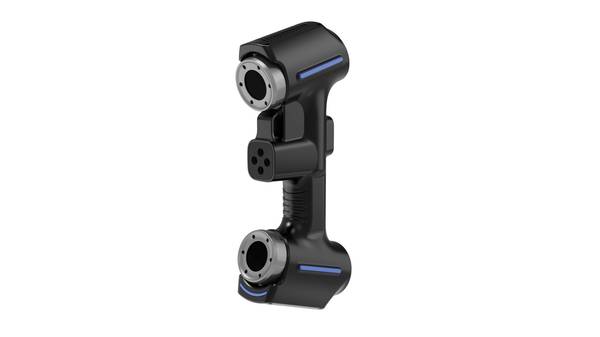
INSVISION в своих системах, таких как industrial 3D-сканер, указывает точность до 0,020 мм для сканера и до 0,025 мм для трекера. Но не менее важны другие параметры: глубина резкости 650 мм для сканера и 2300 мм для трекера, а также зона сканирования до 1100×800 мм.
Эти характеристики напрямую определяют, сколько раз придется переставлять оборудование вокруг крупной детали и насколько уверенно система будет захватывать геометрию при неидеальном позиционировании.
Практический подход для инженера по качеству — не полагаться на один параметр, а провести валидацию на собственных деталях.
Взять образец с типичной для производства геометрией, поверхностью и размером, отсканировать его в реальных условиях цеха и сравнить результат с эталонными данными — например, с координатно-измерительной машиной.
Только такой тест покажет, как заявленная точность соотносится с реальной повторяемостью и воспроизводимостью на ваших конкретных задачах.
Формальные технические требования важны как первичный фильтр. Но выбор профессионального 3D-сканера — это инженерная задача, а не упражнение по сравнению таблиц. Паспортная точность отвечает на вопрос «что возможно в идеальных условиях».
Реальный вопрос, который должен задавать специалист: «что система будет давать на моей детали, в моем цехе, каждый день». Ответ на него не найти в спецификации — его можно получить только через практическую проверку.
Почему паспортные характеристики не отражают реальную производительность в
Почему паспортные характеристики не отражают реальную производительность в цеховых условиях
Почему сканер, который в спецификации показывает точность 0,020 мм, на реальной детали дает заметно худший результат? Этот вопрос рано или поздно задает каждый инженер, отвечающий за внедрение измерительных технологий на производстве.
Дело в том, что паспортные параметры — это лабораторные величины. Производители измеряют их на эталонных образцах: матовые, светлые, геометрически простые поверхности, стабильное освещение, жесткое крепление, отсутствие вибраций. Цех такими условиями не располагает.
Первое, что влияет на фактическую точность, — тип поверхности. Полированная сталь, алюминий после фрезеровки, литые поверхности с окалиной — все это по-разному отражает структурированный свет. Блестящие поверхности дают блики и потерю данных, грубая шероховатость — шум в облаке точек. Второй фактор — габариты объекта.
Сканер с глубиной резкости 650 мм может показывать отличные результаты на небольших кронштейнах, но на крупногабаритной оснастке потребуется больше позиционирований, а каждая стыковка сканов добавляет накопленную погрешность. Третий фактор — геометрия самой детали.
Внутренние полости, глубокие пазы, зоны за выступами — все это недоступно для оптической системы без дополнительных манипуляций.
Отдельно стоит сказать об условиях окружающей среды. Вибрации от работающих станков, перепады температуры, неравномерное освещение от цеховых ламп — все это сказывается на повторяемости измерений.
Когда вы оцениваете целесообразность приобретения профессионального 3D-сканера, разумно запрашивать у поставщика не только паспортные значения, но и методику их получения.
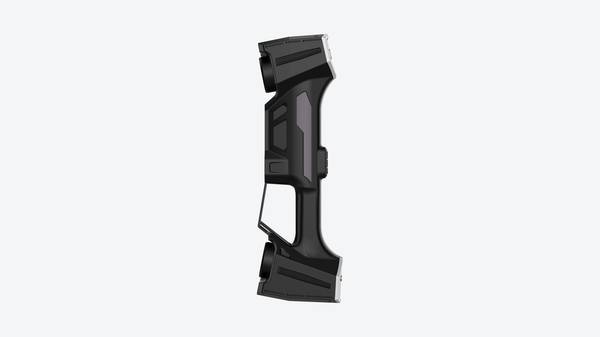
INSVISION, например, указывает параметры точности и глубины резкости для своих систем, но даже эти цифры следует проверять на собственных деталях, а не принимать как абсолютную гарантию.
Практический вывод прост: паспортная точность — это верхняя граница возможностей, достижимая в идеальных условиях. Реальная производительность определяется тем, насколько система сохраняет стабильность при отклонении от этих условий.
Поэтому перед выбором сканера стоит провести тестовое сканирование именно ваших деталей — с их материалом, шероховатостью и в вашем цеху. Только такой подход дает достоверную картину.
Какие данные нужны для объективной оценки сканера перед покупкой
Руководителю отдела качества недостаточно посмотреть на сканер в
Руководителю отдела качества недостаточно посмотреть на сканер в демонстрационном зале. Идеальные условия презентации — ровный свет, подготовленная деталь, настроенный штатив — почти никогда не совпадают с реальным цехом.
Вибрация от работающего оборудования, перепады температуры, запылённый воздух и нестабильная геометрия деталей меняют поведение измерительной системы. Поэтому решение должно опираться на данные, полученные на ваших собственных деталях и в условиях, максимально приближенных к производственным.
Первый блок данных — результаты тестирования на реальных деталях из текущего производства. Попросите поставщика отсканировать три–пять деталей с разной геометрией: глубокие полости, тонкие стенки, блестящие поверхности, сварные швы.
Сравните полученные облака точек с эталонной CAD-моделью и с результатами контактных измерений на КИМ. Если расхождения стабильно укладываются в допуски вашего техпроцесса — это рабочий аргумент. Если поставщик показывает только сканы простых матовых образцов, это повод задать дополнительные вопросы.
Второй блок — воспроизводимость. Один удачный скан не показывает, как система поведёт себя при повторных измерениях одной и той же детали разными операторами в разное время суток.
Запросите данные по повторяемости: несколько последовательных сканирований одной детали без изменения настройки, затем — с переустановкой детали, затем — с переносом сканера. Разброс значений по контрольным точкам покажет, можно ли доверять системе в руках сменного персонала, а не только инженера-демонстратора.
Третий блок — совместимость с вашим ПО и системами управления качеством. Сканер выдаёт облако точек или полигональную сетку, но дальше эти данные нужно встроить в рабочие процессы: сравнение с CAD, анализ GD&T, формирование отчётов, передачу в QMS или PLM.
Проверьте, какие форматы экспорта поддерживаются, как происходит передача данных в вашу среду, требуется ли дополнительное ПО для постобработки. Если ваш отдел уже работает в определённой экосистеме, сканер должен встраиваться в неё без ручного конвертирования файлов на каждом этапе.
Отдельно стоит запросить данные о поведении сканера при изменении внешних условий: температурный дрейф, влияние вибраций, работа при разном освещении.
Если производитель не может предоставить такие данные, проведите короткий тест самостоятельно — поставьте сканер рядом с работающим станком и посмотрите, сохраняется ли стабильность захвата геометрии.
INSVISION в таких случаях рекомендует проверять оборудование именно в цеховых условиях, а не в демонстрационной комнате: для промышленного применения важна не заявленная точность в идеальных условиях, а повторяемость результата в реальной производственной среде.
Правильный алгоритм валидации профессионального 3D-сканера для производственных задач
Ключевой вывод: паспортная точность сканера почти никогда не равна точности, которую вы получите на своей детали. Разница возникает из-за граничных условий — материала, геометрии, доступа к поверхности и способа совмещения облаков точек.
Поэтому валидация должна начинаться не с брошюры поставщика, а с формулировки собственных допусков.
Сначала зафиксируйте граничные условия
Сначала зафиксируйте граничные условия. Для каких размеров деталей нужен контроль? Есть ли глубокие пазы, рёбра, внутренние полости? Какие материалы — блестящие, тёмные, полупрозрачные? В каких условиях будет работать сканер — в цехе, рядом с вибрацией, при перепадах температуры?
Эти факторы влияют на воспроизводимость результата сильнее, чем заявленные микроны.
Затем возьмите типовой образец с известной геометрией — лучше всего деталь, уже измеренную на КИМ или откалиброванную эталоном. Отсканируйте её в реальных производственных условиях, а не в идеально подготовленной лаборатории.
Сравните полученную модель с эталонными измерениями по контрольным точкам и по полю отклонений. Обратите внимание не только на среднюю ошибку, но и на выбросы — именно они обычно создают проблемы при контроле допусков GD&T.
Отдельно оцените время: сколько занимает подготовка поверхности, калибровка, само сканирование и постобработка. Сканер, который экономит минуты на съёмке, но требует часы на чистку облака точек, не всегда выгоден.
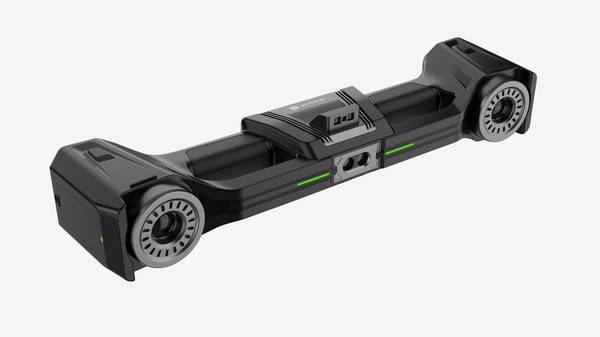
Наконец, проверьте интеграцию: в каком формате выгружаются данные, совместимы ли они с вашим ПО для контроля и CAD, насколько просто обучить оператора. INSVISION рекомендует рассматривать профессиональный 3D-сканер не как изолированный инструмент, а как часть измерительного процесса.
Если вы рассматриваете покупку профессионального 3D-сканера (comprar scanner 3D profissional), начинайте с тестовых образцов и сравнения с эталоном — это единственный способ понять, как оборудование поведёт себя именно на ваших деталях.
Как промышленные 3D-сканеры INSVISION соответствуют требованиям производственного контроля
Промышленный 3D-сканер — это не измерительная машина «на все случаи жизни», а инструмент с четкими границами применимости. Для специалиста по качеству первый вопрос не «какая точность в паспорте», а «какие отклонения мы обязаны увидеть и доказать».
Именно с этого начинается валидация любого решения для производственного контроля.
Оборудование INSVISION проектируется под работу в цеховых условиях
Оборудование INSVISION проектируется под работу в цеховых условиях, где важны повторяемость измерений и воспроизводимость результатов на деталях разной геометрии и материалов.
При оценке сканера для задач контроля качества следует проверять не только заявленную точность, но и стабильность результатов на тестовых образцах, поведение при изменении освещения, а также корректность передачи данных в измерительное ПО для сравнения с CAD-моделью или GD&T-допусками.
Практический подход: прежде чем внедрять сканер в серийный контроль, проведите пробную серию измерений на деталях с известными отклонениями. Сравните полученные облака точек с эталонными значениями.
Только так можно подтвердить, что решение INSVISION соответствует конкретным требованиям вашего производственного участка, а не абстрактным характеристикам из спецификации.
Границы применения профессиональных 3D-сканеров: когда стоит уточнить метод измерения
Можно ли сразу закупать профессиональный 3D-сканер под любую метрологическую задачу? Чаще всего нет. Перед тем как comprar scanner 3D profissional, стоит зафиксировать границы метода, иначе даже точная система не даст воспроизводимого результата.
Промышленное 3D-сканирование хорошо закрывает диапазон от десятков микрометров и выше. Но если конструкторская документация требует контроля нанометровых отклонений, оптический сканер здесь не заменяет интерферометрию или координатно-измерительную машину.
То же касается полностью прозрачных и зеркальных поверхностей: без матирования или нанесения временного покрытия облако точек будет неполным, а геометрия — недостоверной. Отдельное ограничение — внутренние полости с малым диаметром доступа.
Если зонд или лазерный луч физически не попадает в зону измерения, сканирование не даст данных, пригодных для контроля допусков по GD&T.
Поэтому оценка должна включать не только заявленную точность оборудования, но и условия эксплуатации, свойства поверхности, требуемый формат данных и повторяемость на эталонном образце. Правильный выбор метода всегда начинается с конкретной измерительной задачи, а не со спецификации.
Оборудование INSVISION стоит рассматривать после того, как подтверждено соответствие технологии границам вашего процесса и критериям приёмки.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.