

Comment évaluer 3D laser scanning pour le contrôle industriel
3d laser scanning: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans beaucoup d’ateliers, la question n’est plus de savoir.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Dans beaucoup d’ateliers, la question n’est plus de savoir s’il faut contrôler une pièce, mais à quel moment et avec quel niveau de preuve. Entre la réception d’un brut de fonderie, la validation d’un premier article ou le suivi d’une dérive d’usinage, les services qualité travaillent sous une pression croissante.
Les équipes doivent fournir des rapports exploitables, souvent alignés sur les exigences GD&T ou les référentiels ISO/ASME, sans ralentir la production.
Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | Dans beaucoup d’ateliers, la question n’est plus de savoir s’il faut contrôler une pièce, mais à quel moment et avec quel niveau de preuve. | Entre la réception d’un brut de fonderie, la validation d’un premier article ou le suivi d’une dérive d’usinage, les services qualité travaillen… |
| Limites des méthodes de mesure classiques | L’arrivée du contrôle qualité numérique modifie en profondeur la façon dont les ateliers abordent le relevé dimensionnel. | Pourtant, beaucoup d’équipes s’appuient encore sur des outils manuels ou des machines à mesurer tridimensionnelles classiques. |
| Intégration du scan 3D dans le flux de travail | Comment un scan 3D s’intègre-t-il réellement dans un flux de travail industriel, au-delà de la simple acquisition de points ? | C’est une question que se posent souvent les responsables qualité et les ingénieurs méthodes lorsqu’ils envisagent de remplacer une partie de le… |
| Points de validation avant déploiement | Le passage d’un contrôle traditionnel à un relevé par scanner 3D modifie la façon dont une équipe prépare une pièce, la mesure et exploite les donnée… | Avant d’acheter ou de louer un équipement, il est plus utile de vérifier sur site quelques conditions simples que de comparer uniquement des fic… |
Le problème classique ne vient pas du fait qu’on ne mesure pas. Il vient du décalage entre ce que l’on doit vérifier et ce que les outils traditionnels permettent réellement de capturer.
Une pièce de tôlerie complexe, un carter avec des zones peu accessibles, une surface gauche ou un alésage profond exigent bien plus qu’un prélèvement de cotes.
Il faut reconstruire une géométrie complète, comprendre les écarts de forme, documenter les zones hors tolérance, et tout cela avec des données fiables, répétables, transmissibles.
C’est là que le scanning laser 3D change la logique de contrôle. Au lieu de multiplier les gabarits, les palpeurs ou les montages dédiés, l’atelier peut numériser la pièce dans son état réel.
Le nuage de points obtenu sert ensuite de base unique pour comparer au modèle nominal, analyser les déformations, ou conserver une trace numérique avant une opération de reprise.
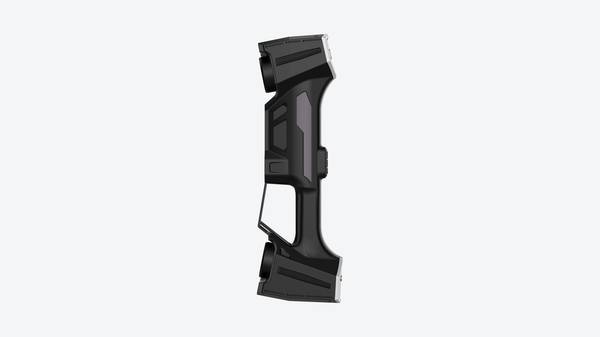
INSVISION propose dans cette optique des scanners industriels à lignes laser bleues, conçus pour s’adapter à des contextes de mesure variés, y compris les scans de précision à 7 lignes parallèles ou les numérisations rapides à 26 lignes croisées selon les configurations.
L’intérêt n’est pas de remplacer systématiquement la MMT, mais de donner au contrôle en atelier un moyen de produire une donnée dense là où un prélèvement ponctuel ne suffit pas.
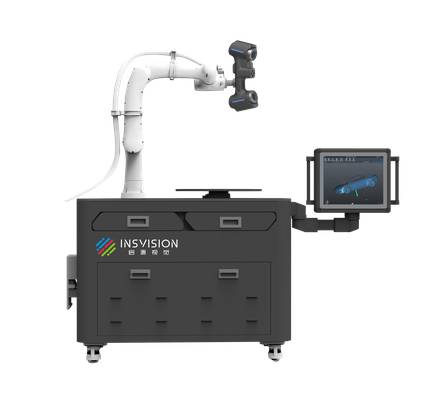
Le besoin réel, au fond, est simple : disposer d’une information géométrique assez complète pour décider vite, sans avoir à déplacer la pièce vers un laboratoire de métrologie à chaque doute.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
L’arrivée du contrôle qualité numérique modifie en profondeur la façon dont les ateliers abordent le relevé dimensionnel. Pourtant, beaucoup d’équipes s’appuient encore sur des outils manuels ou des machines à mesurer tridimensionnelles classiques.
Ces méthodes conservent leur pertinence sur des pièces simples, mais elles montrent rapidement leurs limites dès que le réel se complique.
Sur une géométrie complexe — nervures, formes organiques, zones peu accessibles, congés variables — le palpage point par point devient laborieux. L’opérateur doit multiplier les trajectoires, parfois redéfinir les stratégies de mesure en cours de route.
Le risque n’est pas seulement la lenteur : c’est aussi la rupture de données. Entre deux passes, entre deux orientations, des zones entières restent non mesurées, parce qu’inaccessibles au stylet ou parce que le temps manque pour les couvrir.
Les délais s’allongent alors mécaniquement. Une pièce de fonderie avec nervures internes peut exiger plusieurs heures de préparation et de mesure, sans garantie d’une couverture complète. En contexte de premier article ou de reprise après modification, ces délais pèsent sur la mise en production.
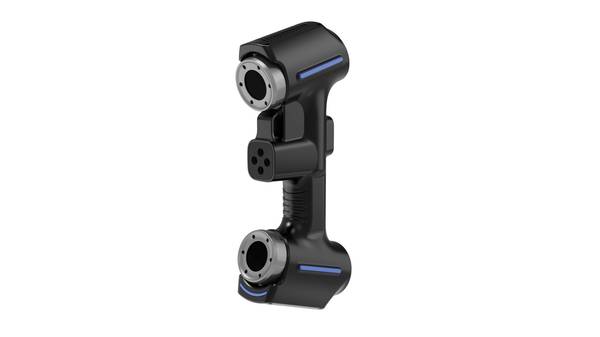
Le scanner 3D à lumière structurée, comme les solutions de numérisation 3D laser d’INSVISION, change la logique : au lieu de prélever quelques points, il capture des millions de coordonnées en quelques secondes. La surface complète devient la donnée de référence, pas un échantillon de points choisis par l’opérateur.
Cela ne remplace pas toujours le palpage, notamment pour certaines tolérances très serrées sur plans, mais cela comble précisément les angles morts des méthodes classiques : géométries libres, zones cachées, délais courts, besoin de documentation exhaustive.
Intégration du scan 3D dans le flux de travail
Comment un scan 3D s’intègre-t-il réellement dans un flux de travail industriel, au-delà de la simple acquisition de points ? C’est une question que se posent souvent les responsables qualité et les ingénieurs méthodes lorsqu’ils envisagent de remplacer une partie de leur contrôle traditionnel par la numérisation.
La valeur ne vient pas du nuage de points lui-même, mais de l’enchaînement entre la capture, la comparaison au référentiel CAO, la revue des écarts et la génération d’un rapport exploitable.
Chez INSVISION, l’approche consiste à considérer le scan 3D comme une brique dans un processus de vérification dimensionnelle, pas comme une fin en soi.
Concrètement, un opérateur commence par choisir le mode de numérisation adapté à la pièce : une ligne laser unique pour les zones profondes ou difficiles d’accès, plusieurs lignes bleues pour les surfaces plus larges. Une fois le maillage obtenu, le logiciel d’inspection le superpose au modèle nominal.
Les écarts sont visualisés sous forme de cartographie colorée, ce qui permet de repérer immédiatement une dérive locale, une déformation ou une usure d’outillage. Cette revue visuelle est souvent plus parlante qu’un tableau de mesures ponctuelles, car elle montre la répartition spatiale des défauts.
Vient ensuite la phase de rapport : les valeurs critiques, les tolérances GD&T et les captures d’écran des zones hors tolérance sont compilées dans un document partageable avec le bureau d’études ou le fournisseur. L’intérêt est de boucler la boucle rapidement, sans ressaisie manuelle ni interprétation hasardeuse.
Le scan 3D devient alors un outil de communication technique, pas uniquement un instrument de mesure.
Points de validation avant déploiement
Points de validation avant déploiement
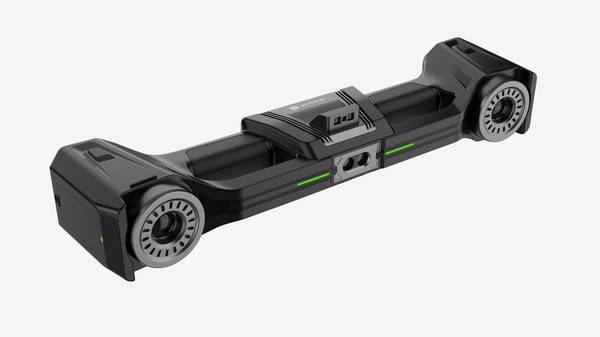
Le passage d’un contrôle traditionnel à un relevé par scanner 3D modifie la façon dont une équipe prépare une pièce, la mesure et exploite les données. Avant d’acheter ou de louer un équipement, il est plus utile de vérifier sur site quelques conditions simples que de comparer uniquement des fiches techniques.
Les cas réellement adaptés au scanning 3D par laser bleu sont souvent ceux où la pièce comporte des formes complexes, des surfaces réfléchissantes difficiles à palper, ou des zones creuses impossibles à atteindre avec un palpeur classique.
Les équipes qui en tirent le meilleur parti travaillent généralement sur du contrôle dimensionnel, de la rétro-ingénierie, de l’outillage ou de la maintenance.
Sur site, trois points méritent d’être validés avant le déploiement d’une solution INSVISION : la stabilité de l’environnement, la préparation des surfaces à numériser, puis la capacité à traiter les nuages de points en aval.
Un atelier soumis à de fortes vibrations, un éclairage direct intense ou des écarts de température importants peuvent dégrader le relevé. Les pièces brillantes ou sombres demandent parfois un léger matage temporaire. Enfin, l’équipe doit disposer d’un poste capable d’ouvrir et d’aligner les données produites.
Vérifier ces éléments sur le terrain évite la plupart des échecs constatés lors des premières semaines d’utilisation.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.