

handheld 3D tarayıcı price: üretim ekipleri için pratik kriterler
handheld 3D tarayıcı price: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Geleneksel bir ilk parça doğrulama sürecini düşünün.
Üretim ortamı ve ölçüm ihtiyacı
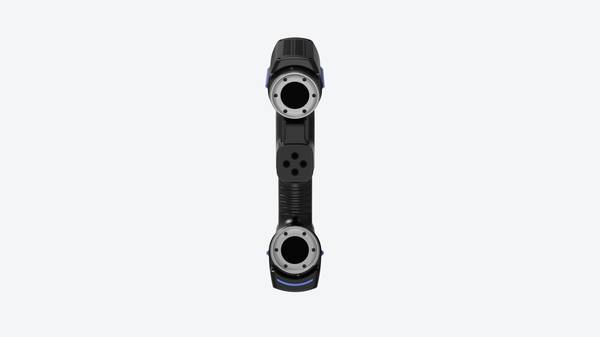
Geleneksel bir ilk parça doğrulama sürecini düşünün. Kalite mühendisi mastarı, kumpası ve yükseklik ölçeriyle birkaç kritik kesiti ölçer, değerleri forma işler, sonra sonucu bekler. Şimdi aynı parçayı bir handheld 3D tarayıcı ile taradığınızı düşünün;
yüzeyin tamamı sayısallaşır, CAD modeliyle sapma haritası dakikalar içinde ekranda belirir. Aradaki fark yalnızca hız değil, veri yoğunluğudur.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Pratik iş akışı
- Üretim ortamı ve ölçüm ihtiyacı — Geleneksel bir ilk parça doğrulama sürecini düşünün.
- Geleneksel ölçümün sınırları — Bir kalite mühendisi ya da üretim sorumlusu olarak muhtemelen şu soruyu kendinize sormuşsunuzdur: Elimizdeki koordinat ölçüm ciha…
- 3D taramanın iş akışına yerleşmesi — Sahada 3D tarama, karşılaştırma, inceleme ve raporlama artık birbirinden kopuk adımlar değil;
- Uygulama öncesi doğrulama noktaları — Çoğu kalite ekibi, bir handheld 3D tarayıcının sahada işe yarayıp yaramayacağını yalnızca teknik veri sayfasına bakarak değerlend…
Modern üretim hatlarında kontrol baskısı her geçen yıl artıyor. OEM müşteriler daha sıkı GD&T tanımlamaları istiyor, tedarik zinciri denetimleri daha kısa geri bildirim süreleri talep ediyor.
Havacılık ve medikal tedarikçilerinde AS9102 ve ISO 13485 kapsamında ilk parça raporları artık yalnızca birkaç noktasal ölçümle geçiştirilemiyor; yüzey profili sapmaları ve form toleransları için yoğun nokta bulutu verisi isteniyor.
Bu noktada güvenilir ölçüm verisi, hattın ortak diline dönüşüyor. Kalite ekibi sapma haritasını üretim mühendisiyle paylaşıyor, proses mühendisi aynı veriden kalıp düzeltme kararı veriyor, satın alma ekibi ise tedarikçi reddini aynı raporla gerekçelendiriyor.
Verinin güvenilirliği, bu zincirin her halkasında karar kalitesini doğrudan belirliyor.
INSVISION AlphaScan gibi elde taşınır sistemler bu noktada devreye giriyor. Bir industrial 3D tarayıcı konfigürasyonunda tarayıcı tarafında 0,020 mm’ye varan doğruluk ve 1100 mm × 800 mm’ye ulaşan tarama alanı, mastarla saatler süren ölçümü kısa bir tarama oturumuna indiriyor.
Ancak asıl değer, operatörden bağımsız tekrarlanabilirlikte ortaya çıkıyor; aynı parça farklı vardiyalarda tarandığında karar değişmiyor.
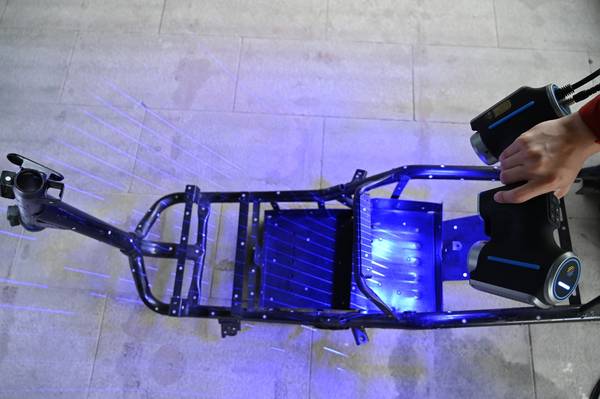
Üretim ortamının gerçekliği de göz ardı edilmemeli. Titreşim, sıcaklık dalgalanması ve tozlu ortamlar, ölçüm sisteminin saha koşullarında da tutarlı kalmasını gerektiriyor.
Bu nedenle satın alma değerlendirmesinde yalnızca handheld 3D tarayıcı price etiketine değil, sistemin vardiya boyunca doğruluk kaybı yaşamadan çalışıp çalışmadığına bakmak gerekiyor. Doğru kurulan bir ölçüm istasyonu, kalite kapısındaki beklemeyi azaltırken, hatalı parçanın hatta ilerlemesini de önlüyor.
Geleneksel ölçümün sınırları
Bir kalite mühendisi ya da üretim sorumlusu olarak muhtemelen şu soruyu kendinize sormuşsunuzdur: Elimizdeki koordinat ölçüm cihazı, mikrometre ve mastarlar varken neden yeni bir ölçüm teknolojisine yatırım yapalım?
Cevap, geleneksel temaslı ve nokta bazlı ölçümün karmaşık geometriler karşısında artık net sınırlara ulaşmasında yatıyor.
Serbest formlu yüzeyler, iç bükey kanallar, sac metaldeki geri esneme bölgeleri ya da türbin kanatçıkları gibi parçalar söz konusu olduğunda, tek tek nokta toplamak hem zaman kaybı yaratıyor hem de parçanın gerçek formunu tam olarak temsil etmiyor.
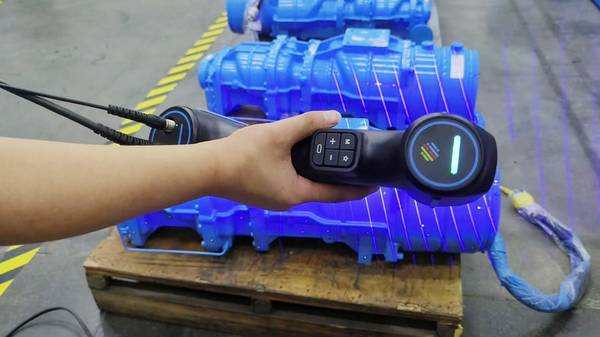
Asıl sorun veri sürekliliğinde ortaya çıkıyor. Geleneksel yöntemle bir yüzeyden elli nokta alırsınız; bu noktalar arasındaki sapmalar, dalgalanmalar ve yerel deformasyonlar tamamen karanlıkta kalır.
Bir otomotiv tedarikçisinde, kaporta braketinin montaj yüzeyindeki iki nokta arasında kalan yarım milimetrelik dalgalanma, temaslı probla yakalanamadığı için montaj hattında geri dönüşe neden olabilir.
INSVISION AlphaScan gibi elde taşınır bir 3D tarayıcı bu boşluğu milyonlarca noktayla doldurarak yüzeyin sürekli bir dijital kopyasını çıkarır. Bu sayede GD&T tolerans analizleri, gerçek form üzerinden yapılabilir hale gelir.
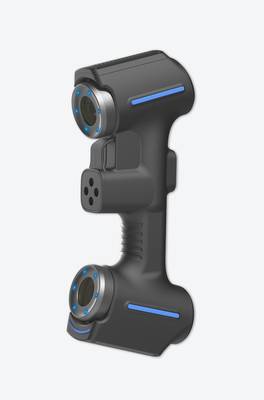
Teslim ritmi de ayrı bir darboğaz. İlk parça onayı, devreye alma veya sevkiyat öncesi son kontrol aşamalarında, geleneksel ölçümün saatler süren kurulum ve ölçüm döngüleri üretim akışını kesintiye uğratır.
Kalıp atölyesinde bir çekirdek yüzeyini CMM’de taramak için parçayı fikstüre bağlamak, hizalamak ve program yazmak gerekir. Elde taşınır tarayıcı ile aynı yüzey, parça yerinden oynatılmadan dakikalar içinde sayısallaştırılır. Buradaki kazanç yalnızca süre değil;
ölçümün operatörden bağımsız tekrarlanabilirliği de artar. Geleneksel sınırların aşılması, yatırım kararını handheld 3D tarayıcı price değerlendirmesinden çıkarıp süreç güvenilirliği ve veri kalitesi tartışmasına taşır.
3D taramanın iş akışına yerleşmesi
Sahada 3D tarama, karşılaştırma, inceleme ve raporlama artık birbirinden kopuk adımlar değil; tek bir doğrulama döngüsünün ardışık istasyonları olarak çalışıyor. Kalite mühendisi için kritik olan nokta şu: Tarama verisi üretildikten sonra, sapma analizi ve nihai rapor aynı vardiya içinde tamamlanabiliyor mu?
Çoğu Batılı üretim ortamında cevap artık evet. Bunu mümkün kılan şey, donanım hassasiyetinden çok iş akışının yeniden kurgulanması. Operatör parçayı tarar, yazılım nokta bulutunu referans CAD modeliyle hizalar, GD&T çağrılarına göre renk haritası üretir ve sapma raporunu kalite kaydına bağlar.
Arada veri dönüştürme, yeniden formatlama veya masaüstüne aktarma beklemesi yoktur.
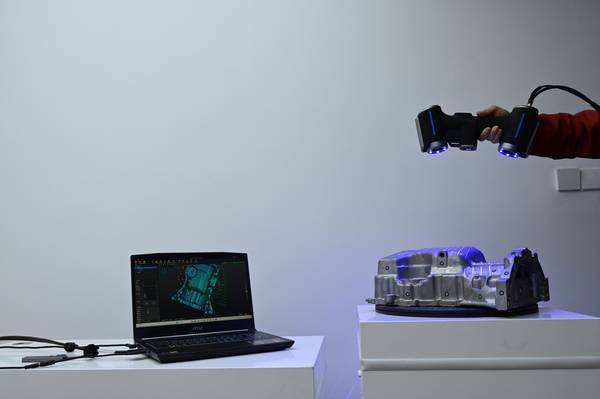
Bu senaryoda handheld 3D tarayıcı price değerlendirmesi, yalnızca cihazın satın alma maliyetini değil; tarama sonrası veri işleme, mühendislik incelemesi ve raporlama süresini de kapsamalıdır.
INSVISION AlphaScan gibi elde taşınır sistemler, sahada ölçüm alınan nokta ile kalite kararının verildiği nokta arasındaki mesafeyi kısaltır.
Otomotiv sac parçalarında yaylanma geri dönüşü kontrolü, enerji ekipmanlarında montaj yüzeyi sapması veya havacılık bakımında aşınma haritalaması gibi işlerde, operatörün tarama sonucunu anında görmesi, yeniden işleme kararını hızlandırır.
Kalite yöneticisi için asıl kazanç, ölçüm verisinin bir sonraki istasyona aktarılırken bağlamını kaybetmemesidir. Tarama, karşılaştırma, inceleme ve raporlama aynı yazılım oturumunda tamamlandığında, saha ile mühendislik arasındaki veri kopukluğu ortadan kalkar.
Bu, lean üretim mantığında bekleme ve taşıma israflarının azalması anlamına gelir. Sonuç olarak, 3D taramanın iş akışına yerleşmesi demek; ölçümün yalnızca doğrulanmış bir veri üretmesi değil, aynı zamanda karar verilebilir bir çıktıya dönüşmesi demektir.
Uygulama öncesi doğrulama noktaları
Çoğu kalite ekibi, bir handheld 3D tarayıcının sahada işe yarayıp yaramayacağını yalnızca teknik veri sayfasına bakarak değerlendirir. Oysa asıl belirleyici unsur, cihazın doğruluğu değil; tarama senaryosunun, yüzey koşullarının ve veri akışının mevcut sürece ne kadar uyduğudur.
Bu bölümde, satın alma öncesinde ekiplerin kendi sahasında doğrulaması gereken noktaları ele alıyoruz.
İlk doğrulama noktası, taranacak parçanın yüzey karakteridir. Parlak, siyah veya yarı saydam yüzeyler çoğu optik sistemde veri kaybına yol açar.
INSVISION AlphaScan gibi cihazlarda bu sorun büyük ölçüde yazılımsal olarak yönetilse de, kritik parçalarda matlaştırıcı sprey kullanımının kabul edilebilir olup olmadığı önceden netleştirilmelidir. Otomotiv sac parçaları veya işlenmiş kalıp yüzeyleri için bu genellikle sorun değildir;
ancak medikal cihaz gövdeleri veya optik bileşenlerde yüzey hazırlığı, doğrulama protokolünün bir parçası haline gelmelidir.
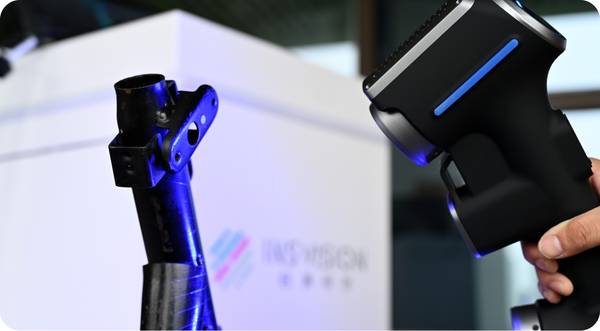
İkinci nokta, ölçüm hacmi ile parça boyutunun eşleşmesidir. Küçük bir bağlantı elemanı ile büyük bir enerji ekipmanı gövdesi aynı tarayıcı konfigürasyonuyla verimli şekilde taranamaz. Sahada yapılacak pilot çalışmada, tipik bir parçanın tek oturumda taranma süresi ve veri bütünlüğü kaydedilmelidir.
Bu, handheld 3D tarayıcı price değerlendirmesinin ötesine geçip, birim parça başına gerçek işçilik maliyetini ortaya çıkarır.
Üçüncü doğrulama noktası, veri çıktısının mevcut kalite yazılımlarıyla uyumluluğudur. Tarayıcıdan alınan nokta bulutu veya mesh verisinin, kullanılan CAD karşılaştırma yazılımına aktarılabilir olması gerekir. Ayrıca GD&T tolerans analizlerinin doğrudan yapılabilmesi, ilk parça onay süreçlerini hızlandırır.
Ekipler, pilot uygulamada bir parçayı tarayıp mevcut CMM raporuyla karşılaştırmalı ve sapma dağılımını incelemelidir.
Son olarak, operatör bağımsızlığı test edilmelidir. Aynı parçayı iki farklı operatörün taraması sonucunda elde edilen veriler arasındaki fark, cihazın saha tekrarlanabilirliğini gösterir. Bu test, eğitim süresinin ne kadar olacağına dair de gerçekçi bir öngörü sağlar.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.