

3D handheld scanner: criterios prácticos para equipos de fabricación
3 d handheld scanner: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En una planta de producción real, la inspección.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En una planta de producción real, la inspección no ocurre en un laboratorio climatizado y silencioso. Ocurre al pie de la línea, con ruido de fondo, piezas que acaban de salir de un centro de mecanizado y un operador que necesita saber ya si puede liberar el lote o parar la máquina.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Ahí es donde se define la utilidad de un equipo de medición.
Puntos clave
- En una planta de producción real, la inspección no ocurre en un laboratorio climatizado y silencioso.
- La digitalización dimensional en planta ha dejado de ser una promesa de feria industrial.
- Muchos talleres asumen que el escaneo 3D termina cuando el software completa la malla.
- Cuando un equipo de ingeniería evalúa un 3D handheld scanner para control dimensional en planta, el error más común no está en el equipo, sino e…
La presión sobre el control dimensional ha crecido porque los márgenes de tolerancia se redujeron y los tiempos de entrega se acortaron. Un retrabajo detectado tarde ya no es solo un problema de calidad: es tiempo de máquina perdido, material desperdiciado y una conversación incómoda con el cliente.
Los métodos tradicionales, como galgas, plantillas o máquinas de medición por coordenadas fijas, siguen siendo válidos para ciertas tareas, pero fallan cuando la pieza es grande, tiene geometría compleja o debe medirse dentro de la propia celda de fabricación.
La necesidad real no es simplemente “tener un escáner”. Es disponer de datos fiables, trazables y repetibles, capturados en el entorno donde la pieza se produce, sin depender de traslados al laboratorio ni de interpretaciones subjetivas del inspector.
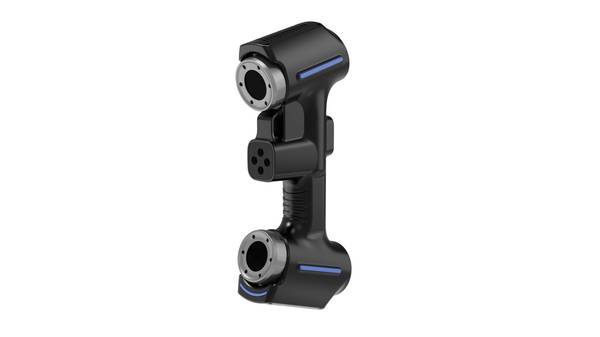
Un escáner 3D de mano como el 3D handheld scanner de INSVISION responde a esa exigencia porque permite llevar la medición a la pieza, no la pieza a la medición.
Cuando el equipo de calidad evalúa un sistema de este tipo, lo que busca es coherencia entre lo que el software muestra y lo que la pieza realmente es.
La precisión declarada de hasta 0.020 mm en el escáner industrial escáner 3D de INSVISION es un dato útil, pero lo que convence en planta es otra cosa: que la nube de puntos capturada refleje fielmente un chaflán, un radio de acuerdo o una superficie funcional sin obligar al operador a repetir la captura diez veces.
La profundidad de campo de 650 mm del escáner permite trabajar con holgura sobre piezas con variaciones de altura, sin perder el rastreo cuando el operador cambia de plano.
En este contexto, la inspección deja de ser un cuello de botella al final del proceso. Se convierte en una actividad integrada, con resultados disponibles en minutos y decisiones tomadas con datos, no con suposiciones.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La digitalización dimensional en planta ha dejado de ser una promesa de feria industrial. Cada vez más fabricantes occidentales integran escaneado 3D en sus rutinas de aseguramiento de calidad porque los métodos de metrología por contacto ya no responden bien a los cambios de ritmo que imponen los programas de producción actuales. La presión viene de varios frentes: lotes más cortos, revisiones de diseño más frecuentes, y una tolerancia al retrabajo cada vez menor. En ese contexto, la medición tradicional sigue siendo válida para ciertos controles, pero muestra límites claros cuando la pieza deja de comportarse como un prisma simple.
El primer límite aparece con las geometrías complejas. Una máquina de medición por coordenadas trabaja bien sobre planos, cilindros y taladros accesibles.
El problema llega con superficies orgánicas, nervaduras profundas, radios variables o zonas de difícil acceso donde la punta de contacto no puede posicionarse con repetibilidad.
En carcasas de fundición, álabes, componentes de plástico inyectado o piezas de chapa estampada, el operador termina midiendo pocos puntos y asumiendo que el resto de la superficie se comporta como esos puntos. Esa suposición es justamente lo que un control dimensional serio no debería hacer.
El segundo límite tiene que ver con la continuidad de los datos. Con un palpador se obtienen coordenadas discretas: una nube de puntos escasa que describe la pieza de forma fragmentada. Para comparar contra el modelo CAD, el software debe interpolar, suavizar o directamente ignorar zonas enteras.
Esto complica los análisis de desviación, los mapas de color y la detección de deformaciones locales. Un hundimiento de 0,15 mm en una zona no palpada simplemente no existe para el informe, aunque esté ahí.
El tercer límite es el plazo de entrega del informe dimensional. Preparar un programa de medición por contacto para una pieza nueva puede llevar horas o días. Si el lote es de cinco piezas, el coste de programación supera al valor del control. Y si el diseño cambia, hay que reprogramar.
En entornos donde la primera pieza debe validarse por la mañana para liberar producción por la tarde, ese ciclo es inviable.
Un escáner 3D de mano no elimina todos estos problemas por sí mismo, pero cambia la naturaleza del trabajo.
Un equipo como el 3D handheld scanner de INSVISION captura cientos de miles de puntos por segundo sin contacto físico, lo que permite documentar la superficie completa y analizar desviaciones sobre el CAD con una densidad de información que la medición por contacto no puede ofrecer.
Para piezas de fundición o inyección, eso significa detectar contracciones, alabeos o desplazamientos de partición antes de que el lote avance. No se trata de sustituir una CMM en todos los casos, sino de reconocer dónde la medición tradicional ya no es la herramienta adecuada.
Cómo encaja el escaneo 3D en el flujo
Muchos talleres asumen que el escaneo 3D termina cuando el software completa la malla. Ese es el error más caro en metrología dimensional. Una nube de puntos sin alinear, sin comparar contra el CAD nominal y sin un reporte trazable no sirve para liberar una pieza ni para documentar una desviación ante el cliente.
El valor del escáner 3D de mano aparece después de la captura, cuando los datos entran en un flujo de control real.
En una primera inspección de artículo, por ejemplo, el operador escanea la pieza completa con un escáner 3D de mano. La captura es solo el primer paso, y no siempre el más difícil.
Lo que exige criterio técnico es decidir qué regiones necesitan rescanear con mayor densidad de puntos: radios pequeños, superficies funcionales, zonas con tolerancias geométricas estrictas. Si la malla tiene huecos en un asiento de retén o en una cara de apoyo, la comparación posterior arrastrará ese error.
Después viene el alineamiento. Sin una referencia clara, el software puede encajar la malla en una posición que minimice visualmente la desviación, pero que no represente el datum real de la pieza.
Por eso el flujo correcto define primero el sistema de referencia según el plano: caras, ejes y centros que controlan la función. Recién entonces se ejecuta la comparación contra el modelo nominal.
La revisión no se limita a mirar un mapa de colores. El ingeniero debe separar desviaciones sistemáticas de errores puntuales de escaneo, verificar si un perfil fuera de tolerancia responde a una deformación real o a un mal encaje, y decidir si conviene repetir una región antes de generar el reporte.
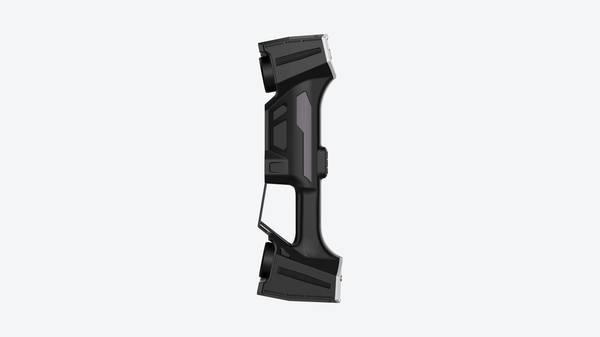
Los productos de INSVISION, como el escáner 3D de mano industrial escáner 3D, están pensados para sostener ese ciclo sin obligar al operador a rehacer capturas completas.
La precisión de hasta 0.020 mm en el escáner y 0.025 mm en el tracker permite distinguir entre ruido de medición y desviación dimensional verdadera, que es justamente lo que separa un informe confiable de un archivo decorativo.
El reporte final cierra el flujo. Debe incluir las vistas de comparación, las cotas críticas, las tolerancias evaluadas y las zonas excluidas. Sin ese documento, el escaneo no sirve para liberar un lote ni para discutir una no conformidad con el proveedor.
Por eso el escaneo 3D no es una herramienta aislada: es la entrada a un proceso de control que termina en una decisión de calidad.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Cuando un equipo de ingeniería evalúa un 3D handheld scanner para control dimensional en planta, el error más común no está en el equipo, sino en asumir que el escaneo funcionará igual en todas las piezas.
La realidad es distinta: superficies pulidas, geometrías con entradas profundas, entornos con vibración o piezas que no pueden moverse del utillaje cambian por completo la estrategia de captura. Antes de liberar el equipo a producción, conviene validar cuatro aspectos sobre el propio objeto y el puesto de trabajo.
Primero, la preparación superficial. Si la pieza tiene acabado brillante, mecanizado espejo o zonas oscuras, hay que comprobar si será necesario aplicar polvo revelador mate. Esto no es un fallo del escáner, sino una condición física de la luz estructurada.
El equipo de planta debe tener claro en qué referencias de pieza se aplicará y si el departamento de calidad acepta ese recubrimiento temporal.
Segundo, la estabilidad dimensional durante la captura. Un 3D handheld scanner depende de que el operador mantenga una trayectoria continua y estable. Si la pieza está sobre una superficie que transmite vibración, o si el operador tiene que estirarse para alcanzar zonas altas, el alineamiento entre pasadas se degrada.
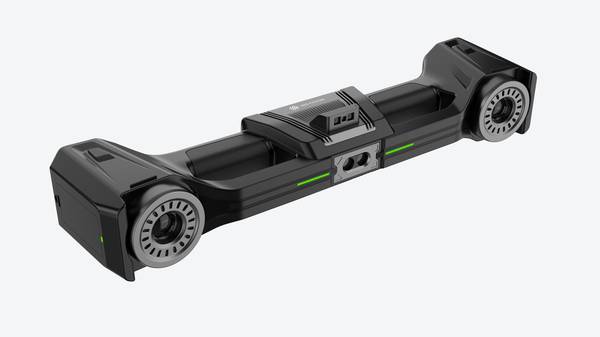
En esos casos, conviene validar si el sistema tracker de INSVISION aporta la referencia externa necesaria para mantener la precisión sin depender exclusivamente del pulso del operador.
Tercero, la cobertura real de las zonas críticas. No basta con ver la pieza en pantalla; hay que comprobar que las cotas funcionales se capturan con densidad suficiente.
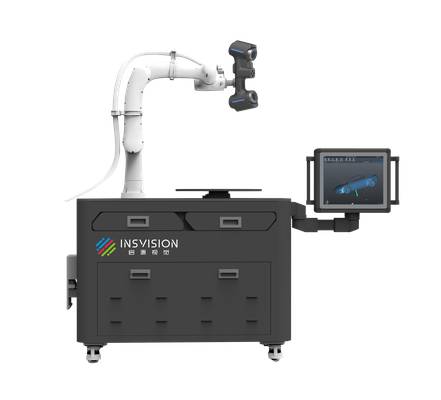
Con el industrial escáner 3D, el área de escaneo alcanza hasta 1100 mm × 800 mm por pasada y la profundidad de campo del escáner es de 650 mm, lo que permite cubrir geometrías amplias sin multiplicar pasadas innecesarias. Aun así, cada zona de control debe verificarse antes de cerrar la nube de puntos.
Cuarto, la referencia de alineación con el CAD. El equipo debe definir desde el inicio qué sistema de coordenadas usará: alineación por mejor ajuste, por referencias mecanizadas o por elementos funcionales. Una validación sin criterio de alineación definido genera informes que nadie puede repetir.
Es preferible invertir tiempo en fijar ese criterio antes de escanear lotes completos.
La validación previa no es burocracia. Es lo que separa un piloto que funciona en demostración de un sistema que aguanta el ritmo real de planta.
Si el equipo de calidad y producción acuerdan estos puntos antes de implantar, el 3D handheld scanner deja de ser una herramienta de laboratorio y pasa a integrarse como un instrumento más del control dimensional diario.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.