

Как оценивать 3D scanners для промышленного контроля
3d scanners: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях На участке механической обработки и.
Производственный контекст и потребность в измерениях
На участке механической обработки и сборки типичная картина
На участке механической обработки и сборки типичная картина выглядит так: технолог получает чертеж с жесткими допусками, контролер готовит оснастку, а оператор ждет результаты по первой детали. Пока речь идет о простых призматических корпусах, ручного инструмента и координатно-измерительной машины хватает.
Проблемы начинаются там, где геометрия перестает быть регулярной. Литые кронштейны, сварные рамы, пластиковые кожухи после усадки, восстановленные поверхности после наплавки — все это требует не точечных замеров, а понимания фактической формы всей поверхности.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
- На участке механической обработки и сборки типичная…: На участке механической обработки и сборки типичная картина выглядит так: технолог получает чертеж с жесткими допу…
- Таким образом производственная потребность сводится…: Таким образом, производственная потребность сводится к трем вещам: скорость получения полной геометрии, сопоставим…
- Третья зона сжатые сроки: Третья зона — сжатые сроки.
Нагрузка на службу контроля в таких условиях растет неравномерно. Утром нужно проверить первую партию после переналадки, днем — разобраться с претензией от сборки, вечером — подготовить данные для повторной операции. КИМ в этот момент, как правило, занята плановыми измерениями серийных деталей.
В результате сложные отклонения либо фиксируются с задержкой, либо оцениваются упрощенно — по нескольким сечениям вместо всей поверхности.
Для западного производства, где действуют требования ISO и ASME к документированию отклонений, такой подход означает риск пропустить локальную деформацию, которая проявится только на этапе функциональных испытаний.
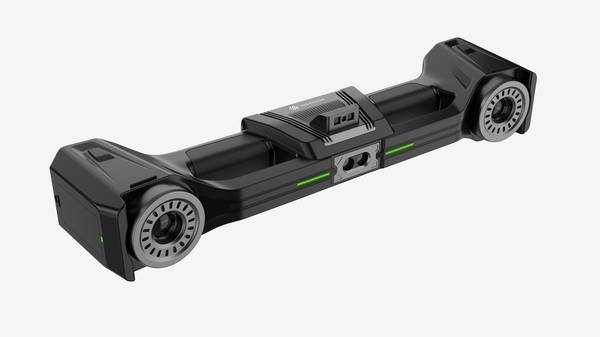
Потребность здесь не в еще одном измерительном приборе, а в способе быстро получить полную цифровую модель фактического состояния детали или оснастки. Именно эту задачу закрывают промышленные 3D scanners.
В отличие от точечного контроля, сканирование дает облако точек или полигональную сетку, которую можно сравнивать с CAD-моделью, анализировать в GD&T-терминах и передавать в производство как объективный аргумент для корректировки процесса.
Для инженера по качеству это означает смену логики: не «достаточно ли я измерил», а «насколько полно я вижу отклонение».
Когда INSVISION рассматривается для такого участка, ключевой вопрос не в том, какой сканер «лучше», а в том, как он встроится в существующий поток данных. На первом месте — повторяемость результатов на одном и том же типе поверхности, затем — скорость подготовки сканирования и только потом — удобство обработки.
Практика показывает: если сканер требует длительной настройки экспозиции под каждую деталь, оператор начинает упрощать процедуру, и качество данных падает.
Поэтому для промышленного применения важнее стабильность на типовых материалах — от матового алюминия до темного пластика после механической обработки, чем заявленное разрешение в идеальных условиях.
Отдельная нагрузка ложится на обратную связь между контролем и производством. Когда отклонение обнаружено, технологу нужен не просто протокол «годен/не годен», а карта отклонений по всей поверхности. Это позволяет понять, ушла ли геометрия из-за зажима, износа инструмента или неравномерного охлаждения.
Без такой карты любое корректирующее действие превращается в перебор гипотез. 3D scanners здесь работают как источник первичных данных для анализа причин, а не только как средство приемки.
Таким образом производственная потребность сводится к трем вещам
Таким образом, производственная потребность сводится к трем вещам: скорость получения полной геометрии, сопоставимость данных с CAD и возможность использовать результаты для управления процессом. Если эти требования не закрыты, контроль становится узким местом — независимо от того, сколько КИМ стоит в лаборатории.
Где традиционные измерения теряют эффективность
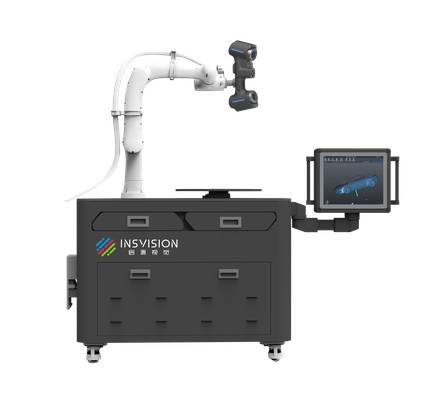
Ключевой вывод: если деталь нельзя корректно описать набором из нескольких линейных размеров, ручной инструмент перестаёт быть источником достоверных данных. Это не вопрос квалификации контролёра — это ограничение самого метода.
Первая проблемная зона — сложная геометрия. Лопатки, корпуса с внутренними полостями, литые кронштейны, переходы радиусов. Штангенциркуль или нутромер дают точку или отрезок, но не форму. Отклонение профиля, увод стенки, локальная деформация остаются невидимыми.
Инженер получает «размер в допуске», а функциональная проблема — например, неравномерный зазор в сопряжении — сохраняется.
Вторая зона — разрывы данных. При контроле крупных штампов или сварных узлов измерения ведутся в отдельных точках, между ними — пустота. Построить карту отклонений или сравнить фактическую поверхность с CAD-моделью по таким данным нельзя.
INSVISION промышленные 3D-сканеры снимают это ограничение: вместо набора дискретных замеров формируется сплошное облако точек, пригодное для анализа GD&T, цветовых карт отклонений и последующей корректировки техпроцесса.
Третья зона сжатые сроки
Третья зона — сжатые сроки. Первая статья, аварийный ремонт оснастки, приёмка партии перед отгрузкой. Ручной обмер двадцати критических сечений занимает часы, а результат всё равно неполный. Сканирование сокращает время сбора геометрии и одновременно повышает плотность данных.
Это меняет саму логику контроля: вместо выборочной проверки нескольких сечений — полная цифровая копия детали.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Когда отдел качества получает деталь после механической обработки, первым делом обычно достают калибры, микрометры или координатно-измерительную машину. Для простых призматических элементов этого достаточно.
Проблема возникает на свободных поверхностях, литых переходах, глубоких карманах или тонкостенных зонах, где контактный щуп физически не может снять достаточное количество точек. В этот момент 3D-сканирование перестаёт быть опцией и становится рабочим инструментом цикла контроля.
Типичный сценарий выглядит так. Технолог получает CAD-модель, партию деталей и задачу подтвердить соответствие геометрии перед передачей на сборку. Вместо выборочных замеров по трём-пяти сечениям он сканирует первую деталь полностью, получая плотное облако точек по всей поверхности.
Дальше облако совмещается с номинальной CAD-моделью, и программное обеспечение строит карту отклонений. Зоны, выходящие за допуск, подсвечиваются сразу. Это принципиально другой уровень информации по сравнению с дискретными замерами: инженер видит не отдельные значения, а форму поверхности целиком.
Дальше начинается связка ради которой сканирование и внедряют
Дальше начинается связка, ради которой сканирование и внедряют. Отсканированная геометрия сравнивается с номиналом — это этап контроля. Если отклонение обнаружено, его нужно проверить не только по величине, но и по расположению: уходит ли стенка, смещается ли отверстие, деформируется ли фланец.
На этом этапе 3D-сканер работает как источник данных для анализа первопричины, а не просто как измерительный прибор. Инженер по качеству может передать карту отклонений технологу, и тот увидит, в какой операции возникла ошибка — в зажиме, в траектории фрезы или в литейной усадке.
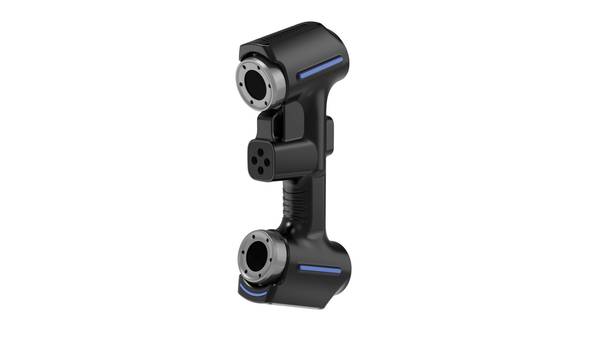
Затем формируется отчёт. Для заказчика или внутреннего аудита обычно нужен не сам массив точек, а читаемый документ: цветовая карта, сечения, таблица по контрольным точкам, заключение о соответствии.
Современное программное обеспечение для 3D-сканирования позволяет собрать такой отчёт в одном проекте, не переключаясь между несколькими программами. Это сокращает время между измерением и решением — по сути, между обнаружением проблемы и остановкой брака.
Оборудование INSVISION в этой цепочке закрывает несколько задач одновременно. Сканер снимает геометрию быстро, без длительной подготовки поверхности в большинстве случаев. Данные передаются в рабочую среду, где выполняется совмещение с CAD, сравнение по допускам и выгрузка отчёта.
Для участков с повторяющимися деталями можно один раз настроить шаблон контроля, а затем прогонять по нему каждую следующую партию. Это особенно полезно на приёмочном контроле, где важна повторяемость и документируемость результата.
На практике сканирование не заменяет контактные измерения полностью. Резьбы, точные отверстия малого диаметра, шероховатость — эти параметры по-прежнему проверяются традиционными средствами.
Но геометрию корпуса, литых поверхностей, сварных узлов, пластиковых деталей после усадки удобнее и надёжнее оценивать именно по облаку точек.
Связка «сканирование — сравнение — проверка — отчёт» работает как единый контур, в котором каждый этап опирается на фактические данные, а не на визуальную оценку или единичный замер.
Для западного производства, где действуют требования ASME Y14.5 или ISO 1101, такой подход встраивается в существующую систему допусков. Цветовая карта отклонений — это не замена GD&T-обозначениям, а дополнение к ним: она показывает, где именно и насколько геометрия уходит от номинала.
Инженер, который принимает решение о годности детали, получает полную картину, а не фрагмент. Именно поэтому 3D-сканирование всё чаще появляется не в лаборатории, а непосредственно на участке контроля, рядом с обрабатывающим центром или постом сборки.
Что проверить перед внедрением
Что проверить перед внедрением
Распространено заблуждение, что точность 3D-сканера сама по себе гарантирует корректные результаты в цехе. На площадке решающими чаще оказываются не паспортные микроны, а условия базирования, стабильность окружения и корректность опорной геометрии.
Если инженер по качеству пропускает эти проверки, даже дорогой сканер начинает выдавать красивые, но метрологически бесполезные облака точек.
Перед запуском INSVISION стоит пройти по короткому чек-листу. Первое — температура и вибрации. Сканер не должен стоять рядом с продувочными линиями, прессами или открытыми воротами. Второе — подготовка поверхности. Для глянцевых или тёмных деталей проверьте, требуется ли матирующий спрей и как он влияет на допуски.
Третье — опорные элементы. Маркеры, сферы или призмы должны быть зафиксированы так, чтобы их положение не менялось между проходами. Четвёртое — контрольный эталон. Отсканируйте калиброванную деталь до начала серийной работы и сравните отклонения с заявленной погрешностью. Это сразу выявляет проблемы с настройкой.
Пятое — формат данных. Убедитесь, что экспорт совместим с вашей CAD-системой или ПО для анализа отклонений без потери точности.
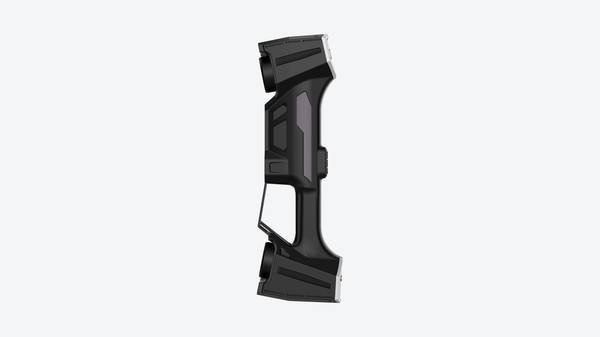
Проверка этих пунктов занимает меньше часа, но снимает большинство причин, по которым внедрение 3D-сканера в реальном производстве не даёт ожидаемого результата.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.