

3D handheld scanner: üretim ekipleri için pratik kriterler
3 d handheld scanner: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Kontrol baskısı üretim hattının her noktasında kendini gösterir.
Üretim ortamı ve ölçüm ihtiyacı
Kontrol baskısı üretim hattının her noktasında kendini gösterir. Kalite sorumlusu açısından asıl mesele, parçanın CAD modelinden ne kadar saptığını hızlı ve doğru biçimde ortaya koyabilmektir.
Geleneksel mastar veya CMM tabanlı ölçüm, kritik boyutları doğrulasa da serbest yüzeyli sac parçalar, kaynaklı montajlar veya kompozit gövdeler söz konusu olduğunda yalnızca sınırlı nokta verisi sunar. Bu da form sapması, çekme payı veya montaj gerilmesi gibi sorunların gözden kaçmasına yol açabilir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Öne çıkan noktalar
- Kontrol baskısı üretim hattının her noktasında kendini gösterir.
- Bir parçayı ölçmek için hâlâ mastar, kumpas ve koordinat ölçüm cihazına güvenen ekiplerde yaygın bir varsayım vardır: Temaslı yöntem yavaştır am…
- Kalite mühendislerinin çoğu hâlâ üç boyutlu taramayı yalnızca tersine mühendislik aracı olarak görüyor.
- Birçok ekip, el tipi 3D tarayıcıyı sahaya sokmadan önce yalnızca parça boyutuna ve yüzey tipine bakar.
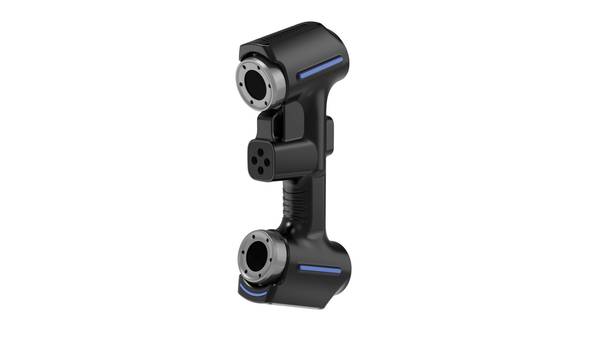
Bir 3D handheld scanner burada farklı bir veri yoğunluğu sağlar. Parça yüzeyinden milyonlarca nokta toplanarak gerçek geometri bütün halinde yakalanır.
INSVISION industrial 3D tarayıcı gibi sistemlerde tarayıcı doğruluğu 0,020 mm seviyesine kadar inebildiği için ilk parça doğrulama, devreye alma veya periyodik proses kontrolünde CMM sonuçlarıyla karşılaştırılabilir veri elde edilir.
Ayrıca 1100 mm x 800 mm tarama alanı, büyük sac panellerin veya kaynaklı alt grupların tek kurulumda taranmasına imkan tanır.
Ölçüm verisinin güvenilirliği burada kilit noktadır. Operatör deneyimine bağlı mastar okumaları veya yetersiz nokta sayısıyla oluşturulan raporlar, hattın duruş sebebini netleştirmek yerine yeni sorular üretir. Oysa tam yüzey taraması, sapma haritası üzerinden nerede ne kadar problem olduğunu doğrudan gösterir.
Kalite ekibi için bu, karar süresini kısaltan ve teknik tartışmayı somut veriye dayandıran bir farktır.
Geleneksel ölçümün sınırları
Bir parçayı ölçmek için hâlâ mastar, kumpas ve koordinat ölçüm cihazına güvenen ekiplerde yaygın bir varsayım vardır: Temaslı yöntem yavaştır ama en azından güvenilirdir. Karmaşık geometriye sahip bir döküm, sac parça veya kompozit gövde söz konusu olduğunda bu varsayım hızla çöker.
Serbest formlu yüzeyler, içbükey cepler, ince duvar geçişleri ve radyuslar; temaslı probun ya erişemediği ya da nokta sayısı yetmediği için gerçek formu temsil edemediği bölgeler yaratır.
Asıl sorun doğruluktan çok sürekliliktir. Bir kalite mühendisi, yüzeyin tamamını anlamak yerine seçilmiş kesitlerden ve ayrık noktalardan sonuç çıkarmak zorunda kalır. Kritik bir bölgedeki sapma, örnekleme aralığının dışında kalırsa rapor temiz görünür; ancak montaj hattında uyum sorunu ortaya çıkar.
İkinci sınır ise teslim ritmiyle ilgilidir. İlk parça doğrulaması veya tersine mühendislik çalışması sırasında, tek bir parçanın tam yüzey verisini çıkarmak için geçen süre, proje takvimini doğrudan etkiler.
Özellikle havacılık bakım-onarım veya otomotiv tedarik zincirinde, bir fikstürün ya da prototipin bekletilmesi kabul edilemez maliyet üretir.
Üçüncü sınır, verinin tekrar kullanılabilirliğidir. Geleneksel yöntemle alınan ölçüm notları ve kesit raporları, CAD karşılaştırmasına veya ilerleyen revizyonlara doğrudan altlık oluşturamaz. Mühendislik ekibi, tasarım niyetiyle saha verisi arasında sürekli bir çeviri yapmak zorunda kalır.
INSVISION 3D handheld scanner gibi cihazların devreye girdiği nokta burasıdır: yüzeyin tamamını nokta bulutu olarak yakalayıp doğrudan sayısal karşılaştırmaya açmak, yukarıdaki üç sınırın da aynı anda ortadan kalkmasını sağlar.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite mühendislerinin çoğu hâlâ üç boyutlu taramayı yalnızca tersine mühendislik aracı olarak görüyor. Oysa asıl kazanç, tarama verisinin karşılaştırma, inceleme ve raporlama adımlarıyla aynı gün içinde birleştiği noktada ortaya çıkıyor.
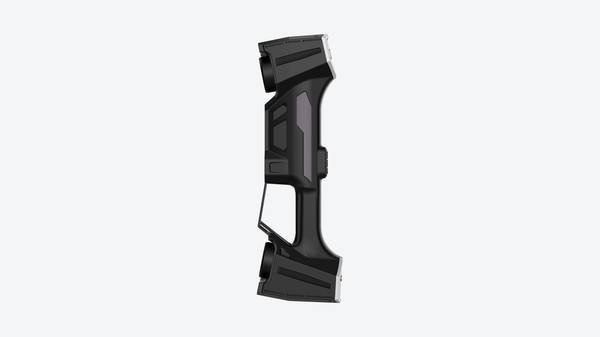
Sahada bunu kuran ekipler için iş akışı şöyle ilerliyor: Önce parça, fikstüründen sökülmeden INSVISION 3D handheld scanner ile taranıyor. Elde edilen nokta bulutu doğrudan CAD modeliyle çakıştırılıyor; yüzey sapmaları, et kalınlığı değişimleri ve GD&T çağrılarına göre kritik bölgeler renkli sapma haritasına dönüyor.
Ardından aynı oturumda ölçüm etiketleri yerleştirilip rapor şablonuna aktarılıyor. Burada asıl mesele cihazın çözünürlüğü değil; tarama, hizalama ve raporlama arasındaki veri kopukluğunun giderilmesi.
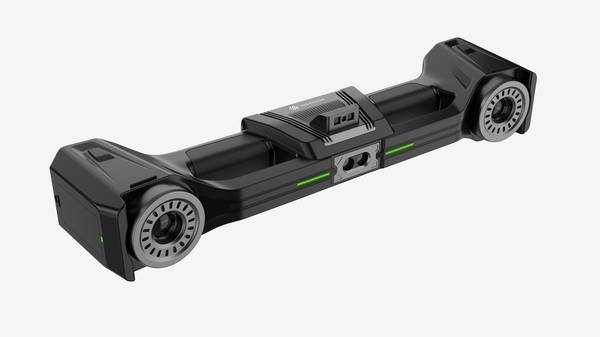
industrial 3D tarayıcı gibi bir sistemde tarayıcı 0,020 mm’ye kadar doğruluk sunarken, izleyici 2300 mm derinlikte çalışabildiği için büyük sac parçalar veya kaynaklı konstrüksiyonlar da tezgâh başında taranabiliyor. Sonuç, ilk parça doğrulamasının bir vardiya içinde kapanabilmesi.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Birçok ekip, el tipi 3D tarayıcıyı sahaya sokmadan önce yalnızca parça boyutuna ve yüzey tipine bakar. Oysa asıl risk genellikle orada değildir; asıl risk, ölçüm verisinin mevcut kalite akışına nerede gireceğinin netleştirilmemesidir.
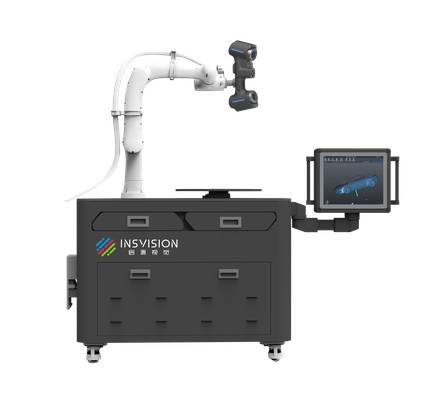
Bir kalite mühendisi ya da ölçüm teknisyeni için doğrulama listesi, cihaz kutusundan çıkmadan önce başlar. INSVISION industrial 3D tarayıcı gibi bir 3D handheld scanner sistemi değerlendirilirken, ilk bakılacak konu tarama alanı ve çalışma mesafesidir.
industrial 3D tarayıcı tarayıcı tarafında 1100 mm × 800 mm tarama alanı ve 650 mm alan derinliği sunar; tracker tarafında ise 2600 mm × 2200 mm tarama alanı ile 2300 mm alan derinliğine ulaşır.
Bu değerler, büyük sac parçalar, kaynaklı konstrüksiyonlar veya kalıp yüzeyleri gibi geniş iş parçalarında tek seferde ne kadar bölgenin kapsanacağını belirler. Sahada doğrulanması gereken ilk nokta, parçanın bu pencere içinde gerçekten taranıp taranamayacağıdır. İkinci nokta ise doğruluk beklentisidir.
industrial 3D tarayıcı tarayıcı tarafında 0.020 mm, tracker tarafında 0.025 mm doğruluk sağlar. Bu değerler, yüzey karşılaştırma ve geometrik sapma analizlerinde referans alınacak tolerans aralığını netleştirir.
Ancak asıl doğrulama, referans noktalarının yerleşimi, ortam titreşimi ve operatör hareketi gibi sahaya özgü değişkenlerle birlikte yapılmalıdır. Ekiplerin sahada doğrulaması gereken bir diğer konu, ölçüm sonucunun hangi formatta ve hangi yazılıma aktarılacağıdır.
Tarama verisi mesh, nokta bulutu veya CAD karşılaştırma raporu olarak farklı iş akışlarına girebilir. Bu karar verilmeden cihaz konumlandırması ve tarama stratejisi eksik kalır.
Uygulama öncesi doğrulama bu yüzden yalnızca teknik özellik kontrolü değil, aynı zamanda ölçüm senaryosunun süreç içindeki yerinin test edilmesidir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.