

Cómo evaluar escaneo 3D láser en inspección industrial
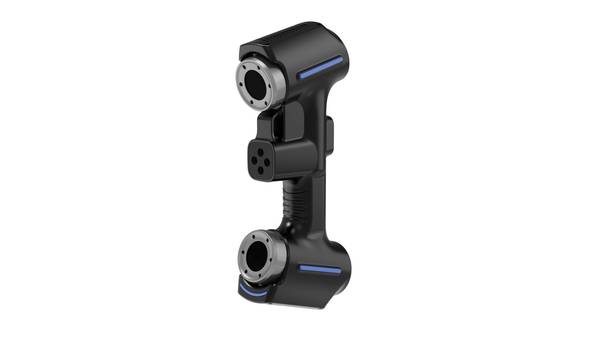
escaneo 3D láser: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En cualquier planta de producción occidental, el.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En cualquier planta de producción occidental, el entorno de fabricación rara vez es un espacio controlado de laboratorio.
Las líneas de ensamblaje automotriz, los talleres de mantenimiento aeroespacial (MRO) y las áreas de mecanizado de dispositivos médicos operan bajo condiciones que castigan cualquier instrumento de medición mal adaptado: variación térmica, vibración de maquinaria cercana, iluminación irregular y polvo en suspensión.
La presión de inspección proviene de dos frentes. Por un lado, los departamentos de calidad deben cumplir con tolerancias GD&T cada vez más estrictas sin detener la producción. Por otro, los auditores exigen trazabilidad documentada conforme a ISO 9001 o ASME Y14.5.
Un herramental que se desvía 0,3 mm puede generar rechazos en cascada si no se detecta durante la primera pieza.
El escaneo 3D láser responde a esta necesidad porque captura geometría completa en minutos, no en horas. A diferencia de un calibre o una máquina de coordenadas tradicional, el escáner genera una nube de puntos densa que permite comparar la pieza real contra el modelo CAD nominal.
El dato resultante no depende de la habilidad del operador para posicionar palpadores, sino de la cobertura y resolución del sistema.
| Factor de planta | Impacto en la inspección | Requisito para el dato fiable |
|---|---|---|
| Variación térmica | Dilatación de piezas y utillajes | Compensación por temperatura o medición en condiciones estables |
| Vibración ambiental | Error en sistemas de contacto | Escaneo sin contacto o trípode aislado |
| Geometría compleja | Palpado lento y con puntos ciegos | Cobertura de líneas láser múltiples |
| Presión de ciclo | Inspección por muestreo insuficiente | Captura rápida para inspección 100% |
La necesidad de datos fiables no se limita a la precisión nominal del equipo. Un ingeniero de calidad necesita repetibilidad entre turnos, archivos exportables a software de metrología y un flujo que no requiera programación extensa.
El escaneo 3D láser se adopta cuando la documentación de conformidad debe sostenerse ante una auditoría externa, no solo cuando el departamento de ingeniería quiere visualizar una pieza.
En entornos con tolerancias de forma y posición exigentes, el criterio de selección no debería ser la marca del escáner, sino la capacidad del sistema para operar dentro del ruido ambiental de la planta.
Un láser de clase segura para el ojo y una frecuencia de captura adecuada reducen la necesidad de parar la línea para aislar la zona de medición.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La medición por contacto y los métodos ópticos convencionales operan bajo un principio de muestreo discreto. El inspector define puntos, líneas o secciones específicas, y el instrumento captura únicamente esas coordenadas.
Esta lógica funciona bien cuando la pieza responde a geometrías prismáticas simples: caras planas, cilindros regulares, agujeros con tolerancias lineales. El problema aparece cuando la forma deja de ser predecible.
Geometrías complejas y superficies de forma libre
En componentes con superficies orgánicas, álabes de turbina, cavidades de moldes o transiciones de radio variable, la medición tradicional obliga a elegir. Cada punto adicional incrementa el tiempo de inspección de forma casi lineal.
El resultado práctico es que el inspector termina validando la pieza con un número reducido de puntos, asumiendo que la superficie entre ellos se comporta según el modelo CAD. Esa suposición es precisamente donde se ocultan las desviaciones no detectadas.
La tabla siguiente resume las diferencias operativas entre ambos enfoques:
| Criterio | Medición tradicional | Escaneo 3D láser |
|---|---|---|
| Densidad de datos | Puntos discretos seleccionados | Nube de puntos continua |
| Cobertura de superficies libres | Muestreo limitado | Captura completa |
| Tiempo por característica adicional | Incremento proporcional | Mínimo tras la configuración inicial |
| Validación de zonas no medidas | Interpolación o supuesto | Datos reales disponibles |
Continuidad de datos y análisis dimensional
Un informe dimensional basado en veinte puntos medidos con palpador no permite evaluar ondulación, alabeo local o variaciones de espesor en paredes delgadas. El escaneo 3D láser, en cambio, entrega una representación densa de la superficie que admite comparación contra el modelo nominal mediante mapas de desviación.
Esto cambia el alcance del análisis: no se trata solo de verificar si una cota cumple, sino de entender cómo se distribuye la variación en toda la pieza.
Para aplicaciones como ajuste de ensamblajes, análisis de retracción en plásticos inyectados o verificación de reparaciones en MRO aeroespacial, esta continuidad de información es un requisito técnico, no una mejora opcional.
Plazos de entrega y utilidad del dato
La medición tradicional mantiene su ventaja en piezas simples con pocas características críticas.
Pero cuando el plano exige verificación de perfiles complejos, tolerancias geométricas sobre superficies curvas o documentación dimensional completa para aprobación de cliente, el tiempo de programación y ejecución se dispara.
El escaneo 3D láser reduce el cuello de botella al capturar la totalidad de la geometría en una sola operación, dejando el análisis para la etapa de software. Para un ingeniero de calidad, eso significa que el dato completo está disponible desde el primer ensayo, no después de una segunda o tercera pasada de medición.
La limitación de la medición tradicional no es de precisión, sino de cobertura y eficiencia. Sigue siendo adecuada para lo que fue diseñada: verificar características puntuales con alta exactitud. El escaneo 3D láser cubre el espacio que aquella deja vacío cuando la geometría exige una descripción densa y continua.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo 3D láser no es un paso aislado. En un entorno industrial real, la captura de geometría solo tiene valor cuando se conecta con la comparación dimensional, la revisión de desviaciones y la generación de reportes.
Quien trata el escaneo como un sustituto directo de una máquina de medición por coordenadas suele encontrar fricciones innecesarias. La lógica correcta es otra: el escaneo alimenta un flujo de inspección continua.
El esquema típico sigue cuatro etapas:
| Etapa | Función principal | Salida esperada |
|---|---|---|
| Escaneo | Captura de nube de puntos o malla | Geometría digital completa |
| Comparación | Alineación contra CAD nominal o pieza de referencia | Mapa de desviaciones con código de color |
| Revisión | Análisis de tolerancias, GD&T y zonas críticas | Criterio de aceptación o rechazo |
| Reporte | Documentación trazable de resultados | Informe dimensional para calidad o cliente |
La comparación contra el modelo nominal es donde el escaneo 3D láser demuestra su ventaja frente a la medición por puntos: en lugar de verificar una docena de cotas aisladas, el ingeniero observa la desviación sobre toda la superficie.
Eso permite detectar deformaciones locales, hundimientos o interferencias que un plano de inspección tradicional no contempla.
En la etapa de revisión, el criterio no cambia: las tolerancias geométricas siguen mandando. El mapa de color ayuda a localizar rápidamente las zonas fuera de especificación, pero la decisión final depende de la interpretación del inspector y de los requisitos del plano.
El reporte, por su parte, puede exportarse como informe dimensional con imágenes de desviación, útil para auditorías internas o documentación de primera pieza.
Un error común en fábricas occidentales es asumir que más puntos equivalen a mejor inspección. No es automático. La densidad de la nube debe responder al tipo de tolerancia: una superficie mecanizada con exigencia de planitud requiere resolución fina; una pieza de fundición con tolerancias amplias no.
Ajustar el flujo a la pieza, y no al revés, es lo que hace que el escaneo 3D láser sea una herramienta de control y no un cuello de botella.
En este contexto, soluciones como las de INSVISION se integran cuando el equipo de calidad ya tiene definido el flujo de comparación y reporte. El hardware de proyección láser y los sistemas de escaneo asociados operan dentro de esa cadena, sin reemplazar el criterio dimensional ni la responsabilidad del inspector.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
El escaneo 3D láser no resuelve todos los problemas de medición. Antes de incorporarlo a una línea o a un laboratorio de metrología, conviene identificar si el caso de uso justifica la inversión y qué condiciones de planta deben verificarse.
Escenarios donde el escaneo 3D láser tiene sentido técnico
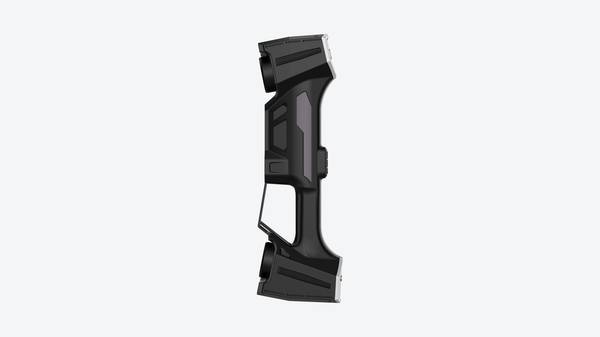
| Escenario | Por qué encaja | Qué validar antes |
|---|---|---|
| Piezas de geometría compleja u orgánica | Las superficies de forma libre son difíciles de caracterizar con palpador punto a punto | Densidad de nube necesaria para tolerancias críticas |
| Ingeniería inversa sin CAD de referencia | Se requiere un modelo digital a partir de una pieza física existente | Requisitos de malla STL o sólido CAD final |
| Control dimensional de conjuntos montados | Permite capturar interferencias y desviaciones globales sin desmontar | Accesibilidad visual de todas las caras relevantes |
| Comparación contra nominal en primeras piezas | El mapa de color facilita detectar desviaciones localizadas | Alineación de referencia (RPS, best-fit) definida por calidad |
| Mantenimiento MRO en sector aeroespacial o energético | Componentes desgastados o deformados requieren documentación del estado real | Condiciones ambientales del taller y estabilidad térmica |
Qué debe comprobar el equipo en planta
- Estabilidad térmica. La pieza y el sensor deben estar a temperatura controlada o al menos estabilizada. Un gradiente térmico entre la pieza y el entorno de medición introduce errores sistemáticos que ninguna compensación de software elimina por completo.
- Iluminación ambiental. Los sistemas láser azules toleran mejor la luz ambiente que los rojos, pero la luz solar directa o fuentes de alta intensidad pueden degradar la captura. Verificar el lugar de trabajo real, no solo el laboratorio de demostración.
- Vibraciones. Montajes cercanos a prensas, cintas transportadoras o equipos rotativos afectan la repetibilidad. Si el escáner no puede aislarse, conviene medir el nivel de vibración en el punto de instalación.
- Preparación superficial. Superficies brillantes, negras o transparentes suelen requerir spray mateante. Esto añade tiempo de ciclo y puede no ser aceptable en ciertos flujos de producción.
- Requisitos de cómputo. El procesamiento de nubes densas exige estaciones de trabajo con GPU dedicada, 8 GB de VRAM o más, y suficiente RAM para mantener sesiones largas sin degradación.
- Seguridad láser. Los equipos de clase 3R (menos de 5 mW, longitud de onda 520 nm según especificaciones de los proyectores INSVISION) no son seguros para visión ocular directa. La implantación debe contemplar señalización, delimitación de zona y, si procede, gafas de protección. Los escáneres de clase II sí son seguros para los ojos, pero igualmente requieren protocolo definido.
- Referenciación y utillaje. Para inspección repetible, la pieza debe posicionarse de forma estable. Sin un utillaje adecuado o referencias fiduciales, la variación de alineación puede superar la tolerancia objetivo.
La validación previa no es un trámite administrativo. Es la diferencia entre un sistema que produce datos fiables desde la primera semana y uno que genera desconfianza en el equipo de calidad.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.