

Tarama verisinden kontrol raporuna: kanat yüzeyleri için 3D ölçüm kontrolü uygulamada
kanat yüzeyleri için 3D ölçüm kontrolü: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Havacılık tedarik zincirinde kanat yüzeyleri, bir.
Üretim ortamı ve ölçüm ihtiyacı
Havacılık tedarik zincirinde kanat yüzeyleri, bir parçanın aerodinamik davranışını belirleyen en kritik geometrik unsurlardan biridir. Kavisli profiller, değişken kesitler, firar kenarı incelmesi ve kök bölgesindeki geçiş yarıçapları, tek bir kanadın bile onlarca farklı profilden oluşmasına neden olur.
Söz konusu yüzeyler herhangi bir döküm, dövme, talaşlı imalat veya kaplama sonrası kontrol edilmediğinde, küçük sapmalar montaj sırasında birleşme boşluklarına, türbülans kaynaklı verim kaybına veya yorulma ömründe erken düşüşe dönüşebilir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Havacılık tedarik zincirinde kanat yüzeyleri, bir parçanın aerodinamik davranışını belirleyen en kritik geometrik…
- Geleneksel ölçümün sınırları: Kanat yüzeylerinde “her noktayı ölçtük” varsayımı, aslında çoğu atölyede bir yanılgıdır.
- 3D taramanın iş akışına yerleşmesi: Kanat yüzeyleri için 3D ölçüm kontrolü denildiğinde akla genellikle sadece tarama işlemi gelir.
Klasik mastar ve temaslı prob yaklaşımları burada hızlıca sınırlarına ulaşır. Bir mastar yalnızca belirli kesitleri kontrol eder; iki kesit arasında kalan yüzey dalgalanmaları çoğu zaman gözden kaçar.
Temaslı ölçüm ise kanat yüzeyinde nokta bazlı veri topladığı için firar kenarı gibi ince bölgelerde yeterli yoğunluğu sağlayamaz. Ayrıca yüzey kaplaması tamamlanmış parçalarda prob teması, kabul edilemeyecek iz riski doğurur.
Kalite ekibi bir yandan artan üretim adetlerine yetişmek, diğer yandan müşteriye her kanat için eksiksiz yüzey sapma raporu sunmak zorundadır.
Bu baskı, ölçüm verisinin yalnızca “parça geçti mi” sorusuna değil, “sapma nerede, hangi yönde, hangi büyüklükte ve prosesin hangi adımından kaynaklanıyor” sorusuna da cevap verebilmesini gerektirir.
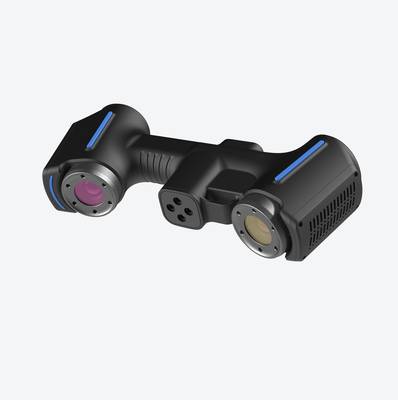
INSVISION AlphaScan el tipi 3D tarayıcı bu noktada devreye girer. Kanat yüzeyleri için 3D ölçüm kontrolü, tek bir kesitten ziyade tüm yüzeyin dijital ikizini çıkararak sapma analizini parça geneline yayar. Özellikle havacılık uygulamalarında, tarama sonrası elde edilen nokta bulutu doğrudan CAD modelle çakıştırılır;
profil toleransları, kamburluk sapmaları ve yüzey sürekliliği aynı veri seti üzerinden değerlendirilir. Kalite mühendisi için kritik olan şey, mastarın “göremediği” bölgelerde dahi sayısal kanıt üretebilmektir.
Bu sayede ölçüm süreci yalnızca bir kabul adımı olmaktan çıkar, proses geri bildiriminin parçası haline gelir.
Geleneksel ölçümün sınırları
Kanat yüzeylerinde “her noktayı ölçtük” varsayımı, aslında çoğu atölyede bir yanılgıdır. Koordinat ölçüm makineleri ve mastarlar, mühendislik resminde tanımlı birkaç kesit hattını doğrular; bu hatlar arasındaki yüzey davranışı ise büyük ölçüde tahmine kalır.
Karmaşık geometride asıl risk tam da burada ortaya çıkar: Profil sapması, kenar yuvarlatma geçişleri ve firar kenarına yakın bölgelerdeki yerel deformasyonlar, nokta bazlı ölçümle yakalanamaz.
Veri sürekliliği açısından geleneksel yöntem, bir yüzey haritası değil, yalnızca seyrek bir sapma tablosu üretir. İki kesit tolerans içinde görünürken, aralarındaki dalgalanma gözden kaçabilir.
Üstelik teslim ritmi gerçekçi değildir: İlk parça doğrulama ve seri arası kontrol talepleri arttığında, kesit bazlı ölçüm döngüleri darboğaza dönüşür. INSVISION AlphaScan gibi sistemlerin devreye girdiği nokta, bu pratik sınırın üretim hattına maliyet olarak yansımaya başladığı andır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kanat yüzeyleri için 3D ölçüm kontrolü denildiğinde akla genellikle sadece tarama işlemi gelir. Oysa sahada asıl farkı yaratan, taramanın mevcut kalite döngüsüne nasıl bağlandığıdır. INSVISION AlphaScan ile yürütülen bir havacılık uygulamasında süreç dört adımda ilerliyor: tarama, karşılaştırma, inceleme ve raporlama.
Operatör önce kanat yüzeyini elde taşınır tarayıcıyla tarıyor; nokta bulutu doğrudan yazılıma aktarılıyor. Ardından taranan veri, nominal CAD modeliyle veya daha önce onaylanmış bir referans kanatla çakıştırılıyor. Sapma haritası burada ortaya çıkıyor.
Üçüncü adımda mühendis, kritik bölgelerdeki profil toleranslarını ve yüzey dalgalanmalarını inceliyor. Son adımda ise aynı yazılım üzerinden, GD&T çağrılarına uygun bir ölçüm raporu üretiliyor. Bu rapor, kalite kayıtlarına veya ilk parça onay dokümanlarına doğrudan eklenebiliyor.
Böylece 3D tarama, laboratuvarda duran bağımsız bir cihaz olmaktan çıkıp üretim hattının ölçüm altyapısının bir parçası haline geliyor. Özellikle havacılık bakım-onarım operasyonlarında, kanat yüzeylerindeki aşınma veya deformasyonun hızlı belgelenmesi gerektiğinde bu bağlantı kritik değer taşıyor.
Sonuç, hem ölçüm süresinde gözle görülür bir kısalma hem de raporlama tutarlılığında belirgin bir iyileşme oluyor.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Kanat yüzeyleri için 3D ölçüm kontrolü devreye alınmadan önce, saha ekibinin belirli senaryoları netleştirmesi gerekir. INSVISION AlphaScan ile yürütülen havacılık uygulamalarında, doğrulama genellikle üç başlık altında toplanır.
İlk olarak, kanadın üretim aşaması belirlenmelidir. Döküm sonrası ilk parça muayenesi, işleme sonrası profil kontrolü ve MRO sırasındaki aşınma değerlendirmesi farklı veri yoğunlukları gerektirir.
İlk parça muayenesinde tam yüzey taraması ve CAD karşılaştırması öne çıkarken, MRO senaryosunda lokal deformasyon ve erozyon bölgelerinin hızlı tespiti daha kritiktir.
İkinci nokta, referans sisteminin tanımlanmasıdır. Kanat kök düzlemi, istif ekseni veya fikstür datumları gibi unsurların ölçüm öncesinde hizalanması, sonuçların tekrarlanabilirliğini doğrudan etkiler. Ekipler, hangi datum setinin raporlamaya esas alınacağını sahada yazılı olarak teyit etmelidir.
Üçüncü doğrulama ise yüzey hazırlığıyla ilgilidir. Parlak veya koyu yüzeyli kanatlarda, matlaştırıcı sprey uygulamasının ölçüm belirsizliğine etkisi değerlendirilmeli; kritik toleranslı bölgelerde sprey kalınlığının sonucu değiştirip değiştirmediği kontrol edilmelidir.
Bu üç nokta netleşmeden ölçüme başlanması, doğru donanımla dahi tutarsız raporlara yol açabilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.