

Что проверить при внедрении 3D-сканирования полостей пресс-форм на производстве
3D-сканирование полостей пресс-форм: Риски неэффективного использования 3D-сканирования полостей пресс-форм при поверхностном внедрении Риски неэффективного.
Риски неэффективного использования 3D-сканирования полостей пресс-форм при поверхностном внедрении
Закупка 3D оборудования сама по себе не решает
Закупка 3D-оборудования сама по себе не решает задачу точного контроля полостей пресс-форм. На практике предприятия всё чаще сталкиваются с ситуацией, когда сканер есть, а управленческого результата нет.
Причина — поверхностный подход к внедрению, при котором оборудование рассматривается как самостоятельная покупка, а не как часть действующего процесса приёмки и обслуживания оснастки.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Ключевые моменты
- Закупка 3D-оборудования сама по себе не решает задачу точного контроля полостей пресс-форм.
- Проверка решения на реальных образцах как этап подтверждения соответствия задачам контроля полостей пресс-форм
- INSVISION проводит тестирование на образцах заказчика именно для того, чтобы подтвердить пригодность решения для конкретных задач контроля полос…
- Для предприятий, работающих по принципам бережливого производства, такая интеграция означает устранение одного из скрытых источников потерь — ож…
Первый риск связан с несоответствием возможностей сканирования реальной геометрии полостей. Глубокие, узкие или сложнопрофильные полости требуют не просто «наличия 3D-сканера», а проверки того, как система собирает данные именно на таких поверхностях.
Если оборудование подбиралось без тестирования на реальных образцах, на этапе эксплуатации выясняется, что часть зон остаётся в слепой области или требует многократной переустановки сканера. Это не устраняет проблему, а переносит её с измерительного инструмента на оператора.
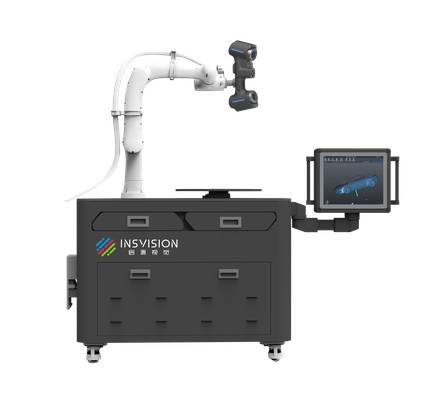
Второй риск — отсутствие связи между данными сканирования и существующими процессами приёмки и обслуживания пресс-форм. Скан-данные сами по себе не меняют производственную дисциплину.
Если результаты не встроены в процедуру входного контроля оснастки, не привязаны к истории ремонтов и не влияют на решение о запуске серии, то 3D-сканирование остаётся демонстрационной функцией.
Контроль износа полостей продолжает выполняться выборочно, а информация о фактическом состоянии формообразующих поверхностей не доходит до тех, кто принимает решение о доработке или замене.
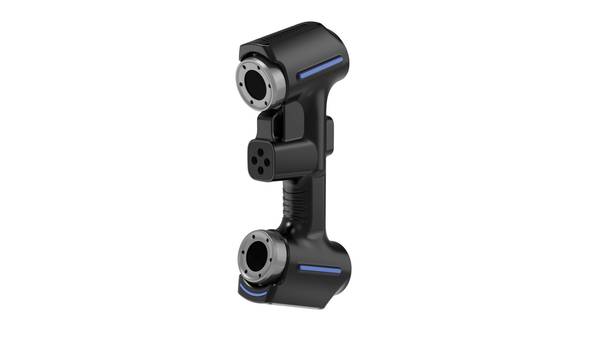
Третий риск — неготовность персонала работать с новым инструментом. Даже при корректно подобранном оборудовании отсутствие обучения приводит к тому, что операторы используют лишь базовые функции, не настраивают отчётность и не формируют сопоставимые результаты между сменами.
Это особенно критично для пресс-форм, где оценка износа должна опираться на единые критерии отклонений, а не на индивидуальную интерпретацию облака точек.
Все перечисленные риски трансформируются в операционные издержки. Задержки запуска серийного производства возникают, когда состояние полостей проверяется медленнее, чем требуется для плановой переналадки.
Увеличение брака связано с неконтролируемым износом: если полости не проверяются систематически, отклонения обнаруживаются уже на готовых изделиях.
Необоснованные затраты на доработки появляются там, где пресс-форма отправляется на ремонт без точной картины дефекта — по факту «что-то не так», а не по конкретному отклонению геометрии.
Успешное внедрение 3D-сканирования полостей пресс-форм требует комплексного подхода к поставке решения. Это означает проверку оборудования на реальных образцах заказчика, интеграцию данных в действующие процессы приёмки и обслуживания оснастки, настройку отчётности под требования производства и обучение персонала.
Только в этом случае сканирование становится рабочим инструментом контроля, а не дополнительной статьёй расходов.
Проверка решения на реальных образцах как этап подтверждения
Проверка решения на реальных образцах как этап подтверждения соответствия задачам контроля полостей пресс-форм
Ключевой вывод здесь простой: никакая закупка оборудования для 3D-сканирования полостей пресс-форм не должна считаться завершённой до тех пор, пока решение не отработает на реальной оснастке заказчика. Всё остальное — спецификации, презентации, сравнительные таблицы — лишь предварительный фильтр.
Реальная проверка на образцах закрывает разрыв между ожиданиями и фактическими возможностями системы, и именно этот этап чаще всего выявляет, где встраивание в действующий производственный контур пойдёт гладко, а где потребуются доработки по методике, оснастке или формату данных.
Для контроля полостей пресс-форм тестирование нельзя сводить к сканированию одной простой детали. Нужно целенаправленно проверить то, что на реальной оснастке создаёт основные проблемы. Первое — это получение точных данных с глубоких и труднодоступных участков полостей.
Вторая зона внимания — стабильность сканирования поверхностей с разной степенью обработки: полированные участки дают блики и требуют одного подхода, текстурированные — другого, а поверхности с нитридным или хромовым покрытием часто ведут себя иначе, чем «голая» сталь.
Если на тестовом образце все эти типы поверхностей не представлены, проверка неполная.
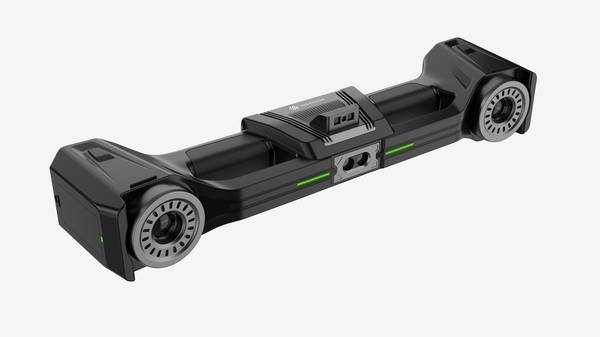
Третий блок критериев — соответствие измеряемых отклонений требованиям стандартов ISO 10360 и ASME Y14.5 по геометрическим допускам.
Здесь важно не просто получить облако точек, а убедиться, что программная обработка позволяет корректно интерпретировать отклонения формы и расположения именно так, как этого требует конструкторская документация на пресс-форму.
В ходе тестирования параллельно согласовывается состав и формат получаемых данных. Это критично, потому что производственная команда и служба качества часто используют разные программные среды и разные представления результатов.
Если формат отчёта или плотность сетки не согласовать на этапе проверки, после внедрения начнётся этап «перекладки» данных из одной системы в другую, что съедает время и создаёт точки рассинхронизации.
Тестовая сессия позволяет зафиксировать, какие именно выходные файлы, отчёты и контрольные точки нужны каждой из команд, и сразу проверить, что решение их выдаёт без ручных доработок.
INSVISION проводит тестирование на образцах заказчика именно для
INSVISION проводит тестирование на образцах заказчика именно для того, чтобы подтвердить пригодность решения для конкретных задач контроля полостей пресс-форм ещё до начала полноценного внедрения.
Это не формальная демонстрация возможностей сканера, а рабочий прогон на той геометрии, с которой предприятие имеет дело ежедневно. Для инженеров и менеджеров качества такой подход означает, что решение о приёмке принимается не по каталогу, а по результатам, полученным на собственной оснастке.
Для закупки это снижает риск получить систему, которая хорошо показывает себя на демонстрационных образцах, но не справляется с реальной номенклатурой пресс-форм.
Интеграция 3D-сканирования полостей пресс-форм в действующий производственный цикл
Ключевой вывод: встраивание 3D-сканирования полостей пресс-форм в существующий контур контроля качества не требует остановки производства, пересмотра утверждённых процедур или замены действующего измерительного парка.
Наибольший эффект достигается тогда, когда сканирование занимает чётко определённое место между приёмкой инструмента, плановым обслуживанием и запуском серии, а не превращается в отдельный параллельный процесс.
На практике это означает три контрольные точки. Первая — входной контроль новой или отремонтированной пресс-формы: до установки в машину сканируются формообразующие полости, полученное облако точек сравнивается с CAD-моделью, и расхождения фиксируются до того, как инструмент выдаст первую партию.
Вторая точка — периодический контроль износа: сканирование выполняется по графику обслуживания, а не по факту появления брака. Третья — предсерийный контроль после длительного простоя, замены вставок или плановой полировки.
Специалисты INSVISION совместно с производственными и инженерными службами заказчика прорабатывают схему интеграции под конкретный ритм участка: определяют, какие пресс-формы сканировать с какой периодичностью, как результаты встраиваются в действующую документацию по качеству и каким образом данные передаются в службу главного механика.
Важно, что процедура не требует отдельного измерительного помещения — сканирование выполняется непосредственно в зоне хранения или подготовки инструмента, что сокращает логистические потери.
Для предприятий работающих по принципам бережливого производства такая
Для предприятий, работающих по принципам бережливого производства, такая интеграция означает устранение одного из скрытых источников потерь — ожидания результатов контроля и последующей доработки инструмента.
В рамках концепции Индустрии 4.0 данные сканирования становятся цифровым активом: история износа каждой полости накапливается, что позволяет обоснованно планировать ремонты и прогнозировать остаточный ресурс пресс-формы.
Форматы выходных данных и интеграция с корпоративными системами отчетности
Переход на цифровой контроль геометрии оснастки меняет не только сам процесс измерения, но и то, как результаты попадают в контур управления качеством.
Для западных промышленных предприятий ключевой вопрос при внедрении 3D-сканирования полостей пресс-форм — не «какая точность у сканера», а «в каком виде данные уйдут в CAD, QMS и PLM».
Базовый набор выходных данных обычно включает три типа. Цветовые карты отклонений от эталонной CAD-модели нужны для быстрой визуальной оценки износа: инженер видит зоны критического ухода геометрии до того, как они превратятся в брак на отливке.
Структурированные отчеты с аннотациями допусков по ISO/ASME закрывают требования документации по качеству и прослеживаемости. Облака точек и сеточные модели — рабочий материал для обратного проектирования изношенных участков, когда ремонт требует не просто фиксации отклонения, а восстановления исходной геометрии.
Совместимость с существующими системами — это то, что определяет, станет ли сканирование частью процесса или останется отдельным инструментом. Если данные не загружаются напрямую в CAD-пакет, которым пользуется инструментальный цех, инженер вынужден тратить время на конвертацию и ручную сверку.
Если отчет не попадает в QMS автоматически, история контроля качества полости пресс-формы остается разрозненной. PLM-интеграция позволяет привязать результаты сканирования к конкретному инструменту и отслеживать динамику износа по циклам.
Программное обеспечение INSVISION поддерживает все распространенные промышленные форматы
Программное обеспечение INSVISION поддерживает все распространенные промышленные форматы данных и позволяет настроить шаблоны отчетов под внутренние стандарты заказчика.
Это снимает типичный барьер внедрения: предприятие не перестраивает свою систему документооборота под оборудование, а получает данные в том виде, в котором они уже используются в производственном цикле.
Ролевое обучение и поствнедренческое сопровождение для стабильной эксплуатации решения
Как понять, что обучение действительно закреплено, а не просто проведено «для галочки»? В случае с 3D-сканированием полостей пресс-форм этот вопрос определяет, будет ли оборудование ежедневно приносить пользу или постепенно превратится в дорогостоящий инструмент, которым пользуются два-три человека.
Долгосрочная эффективность решения напрямую зависит от того, насколько точно роли сотрудников совмещены с их реальными задачами.
Для инспекторов качества подготовка строится вокруг отработки методик сканирования полостей разных типов и формирования стандартных отчетов. Им не нужно разбираться в тонкостях проектирования оснастки — важно, чтобы они стабильно получали корректные данные и не тратили время на повторные измерения.
Для техников по обслуживанию пресс-форм акцент смещается на чтение карт отклонений: понимание зон износа, планирование доработок, оценка остаточного ресурса полости. Инженерные команды, в свою очередь, работают с накопленными данными для оптимизации конструкции полостей и снижения скорости их износа.
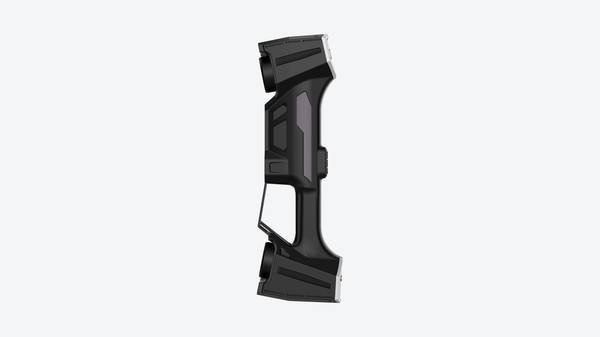
Поствнедренческое сопровождение не должно ограничиваться реакцией на сбои. Периодические обзоры использования помогают выявлять, где сканирование реально сократило цикл, а где процесс буксует. При появлении новых типов пресс-форм или ужесточении требований к качеству рабочие процессы корректируются.
INSVISION предоставляет ролевое обучение и регулярные поствнедренческие обзоры, чтобы решение адаптировалось к изменяющимся задачам производства, а не оставалось зафиксированным на момент запуска.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.