

Cómo evaluar escaneo 3D de manguetas de dirección automotrices en inspección industrial
escaneo 3D de manguetas de dirección automotrices: Contexto de planta y necesidad de medición ¿Cuántas veces se puede confiar en un control por muestreo.
Contexto de planta y necesidad de medición
¿Cuántas veces se puede confiar en un control por muestreo cuando el lote cambia de proveedor, el útil se desgasta o la célula trabaja a dos turnos? En una línea de mecanizado de manguetas de dirección, el cuello de botella rara vez está en el centro de mecanizado: está en la sala de metrología.
La pieza llega con superficies forjadas irregulares, radios complejos, caras mecanizadas y tolerancias de posición entre planos y taladros que no se pueden verificar bien con calibre ni con una máquina de medir por coordenadas saturada.
El responsable de calidad necesita datos que sirvan para liberar el lote, sí, pero también para retroalimentar al operario cuando la deriva es de origen térmico o de fijación.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Ahí es donde el escaneo 3D de manguetas de dirección automotrices cambia el planteamiento: no se trata de medir más puntos, sino de obtener la geometría completa en un tiempo compatible con el ritmo de planta y con una repetibilidad que permita comparar series entre turnos. La presión no es solo dimensional;
es de trazabilidad de la decisión. Un rechazo mal documentado cuesta más que una pieza: cuesta una parada de línea y una discusión técnica sin datos objetivos.
Por eso la necesidad de medición en este entorno no admite ambigüedad: el dato debe ser completo, comparable y generado sin depender de la habilidad de un único operador.
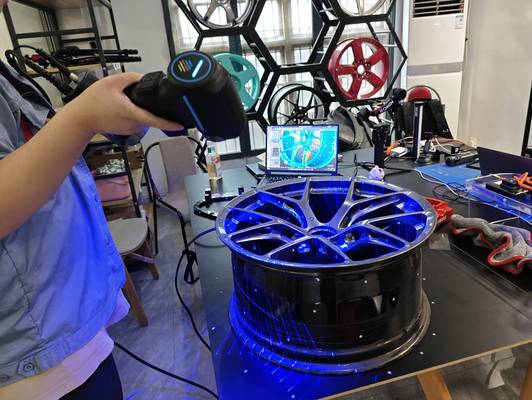
El equipo de INSVISION, con el escáner portátil AlphaScan, aborda precisamente ese punto: capturar la mangueta completa sin preparación invasiva y devolver la nube de puntos o la malla alineada a la referencia CAD para comparación inmediata. La planta no necesita otro informe bonito; necesita saber si puede montar.
Y para eso hace falta un flujo de medición que no se detenga cuando sube la cadencia.
Puntos clave
- ¿Cuántas veces se puede confiar en un control por muestreo cuando el lote cambia de proveedor, el útil se desgasta o la célula trabaja a dos tur…
- En una línea de producción de componentes de dirección, el control dimensional suele apoyarse en instrumentos de contacto: calibres, micrómetros…
- Muchos talleres asumen que el escaneo 3D reemplaza por completo a los métodos de medición tradicionales.
- Antes de llevar un equipo de escaneo 3D de manguetas de dirección automotrices a línea, conviene diferenciar dos momentos.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
En una línea de producción de componentes de dirección, el control dimensional suele apoyarse en instrumentos de contacto: calibres, micrómetros, galgas de límite y, en el mejor de los casos, una máquina de medición por coordenadas.
Para una mangueta de dirección, esta rutina obliga a definir un número finito de puntos de inspección. El operario mide un diámetro aquí, una distancia allí, quizá un par de cotas angulares. El informe final refleja solo lo que se decidió medir de antemano.
El problema aparece cuando la geometría deja de ser amigable. Las manguetas de dirección modernas concentran superficies mecanizadas, radios de transición, alojamientos de rodamiento, zonas de estampado y caras de apoyo que rara vez se comportan como planos teóricos.
Un calibre no captura la continuidad de una superficie; registra valores aislados. Si la desviación real se encuentra entre dos puntos de muestreo, sencillamente no se ve.
Tampoco ayuda la rigidez de los utillajes. Preparar una pieza en un dispositivo de sujeción exige tiempo, y cada cambio de referencia para medir otra zona introduce errores de alineación. En series cortas o en validaciones de primer artículo, ese tiempo se multiplica.
El resultado es un cuello de botella: el laboratorio de metrología entrega datos tarde, y producción espera.
Aquí es donde el escaneo 3D de manguetas de dirección automotrices cambia la conversación. La tecnología de medición óptica sin contacto permite registrar nubes de puntos densas sobre toda la superficie visible de la pieza, sin depender de una secuencia fija de puntos.
No sustituye el criterio del ingeniero, pero elimina una limitación fundamental: la ceguera entre puntos de control.
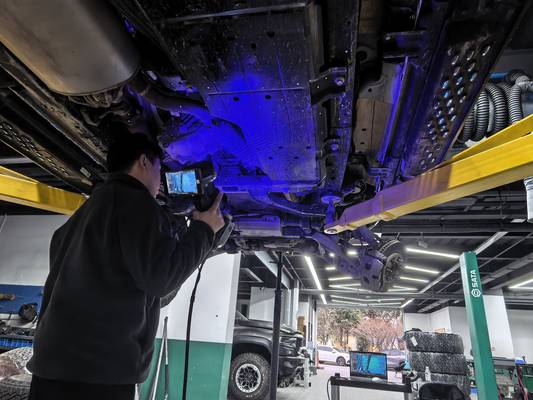
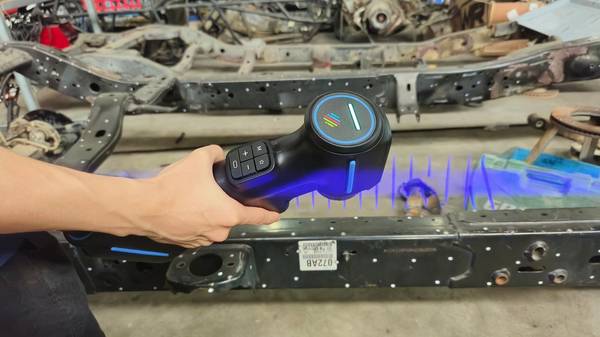
INSVISION propone con AlphaScan un enfoque distinto para esta tarea. El escáner portátil captura la geometría completa de la mangueta en condiciones de taller, y el software asociado compara la nube de puntos contra el modelo CAD de referencia.
Las desviaciones se visualizan sobre un mapa de color que cubre toda la pieza, no solo los puntos aislados que alguien eligió medir. Esto permite detectar problemas de forma, no únicamente de cota puntual.
Para un responsable de calidad, la implicación es directa. Donde la medición tradicional entrega un informe con vacíos, el escaneo 3D devuelve una representación continua del componente. Donde el calibre tarda minutos en verificar una cota, el escáner captura miles de coordenadas en una sola pasada.
Y donde los plazos de entrega se ven condicionados por la preparación de utillajes, el escaneo reduce la dependencia del dispositivo de fijación.
La limitación tradicional no es falta de precisión en el instrumento, sino pobreza de datos. El escaneo 3D de manguetas de dirección automotrices no elimina todos los problemas de inspección, pero resuelve el más básico: dejar de medir a ciegas.
Cómo encaja el escaneo 3D en el flujo
Muchos talleres asumen que el escaneo 3D reemplaza por completo a los métodos de medición tradicionales.
La realidad es distinta: el escaneo 3D de manguetas de dirección automotrices funciona mejor cuando se integra como una etapa más dentro de un flujo de control dimensional ya existente, no como un sustituto aislado de todo lo demás.
En una línea típica, el flujo arranca con la pieza recién mecanizada o en estado de fundición. El operador coloca la mangueta sobre una superficie estable, sin necesidad de utillaje rígido ni fijación compleja.
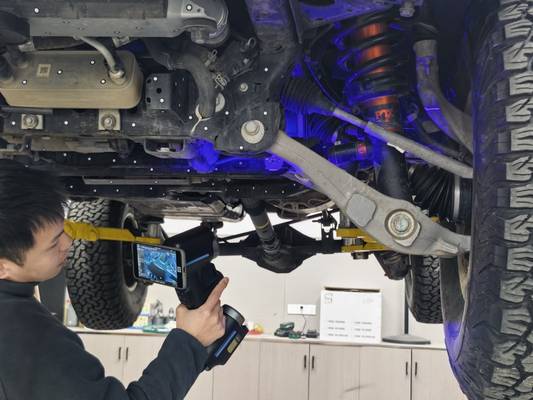
Con un escáner portátil como el AlphaScan de INSVISION, la captura se hace directamente en taller, incluso si la pieza tiene superficies irregulares, cavidades u orificios de fijación. El equipo levanta una nube de puntos densa que representa la geometría real de la mangueta.
Esa nube de puntos se alinea contra el modelo CAD de referencia. Ahí empieza la comparación: el software genera un mapa de desviaciones por colores que muestra dónde hay exceso o falta de material.
Para una mangueta de dirección, las zonas críticas suelen ser los planos de apoyo del rodamiento, los diámetros de ajuste y los taladros de montaje. El técnico revisa esas desviaciones contra las tolerancias definidas en el plano, sin tener que interpretar mediciones puntuales tomadas a mano.
El valor del flujo está en la continuidad. Una vez escaneada la primera pieza, el mismo procedimiento sirve para la segunda, la quinta o la pieza número cincuenta de un lote. Los datos se guardan como informe dimensional, con capturas de pantalla, tablas de desviación y notas de inspección.
Ese reporte viaja con la pieza o con el lote, y queda disponible para trazabilidad posterior. Si aparece una no conformidad, el responsable de calidad puede volver al archivo, revisar el mapa de desviaciones y decidir si el problema viene del mecanizado, de la fundición o del montaje.
La repetición del proceso es lo que hace que el escaneo 3D de manguetas de dirección automotrices tenga sentido dentro de un flujo industrial. No se trata de escanear por escanear, sino de generar datos comparables entre piezas, turnos y proveedores.
Eso cambia la conversación en planta: en lugar de discutir si una medición manual estuvo bien tomada, se discute sobre un mapa de desviaciones que todos pueden ver.
Puntos de validación antes de implantar
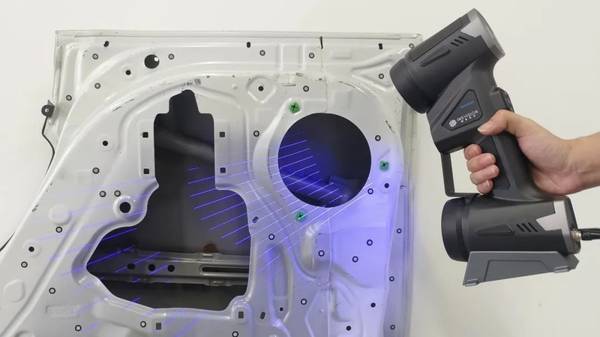
Puntos de validación antes de implantar
Antes de llevar un equipo de escaneo 3D de manguetas de dirección automotrices a línea, conviene diferenciar dos momentos. Por un lado está el laboratorio de metrología, donde la pieza llega limpia, con temperatura estable y sin presión de ciclo.
Por otro, la célula de producción, donde el operario necesita capturar geometría entre fases de mecanizado, con la pieza todavía en útil o recién desmontada. El mismo equipo puede funcionar en ambos sitios, pero no con la misma estrategia.
El primer punto a revisar es el tamaño y la complejidad de las manguetas. Las zonas críticas suelen estar en los brazos de anclaje, los alojamientos de rodamiento y las superficies de apoyo de la rótula. Si esas áreas quedan ocluidas por el utillaje, el escaneo pierde valor.
Hay que validar si se puede mover la pieza o el escáner sin perder referencia. El segundo punto es la repetibilidad entre lotes. No basta con que una pieza salga bien una vez; el equipo de calidad necesita confirmar que la nube de puntos se alinea igual en la tercera, la décima y la quincuagésima pieza del turno.
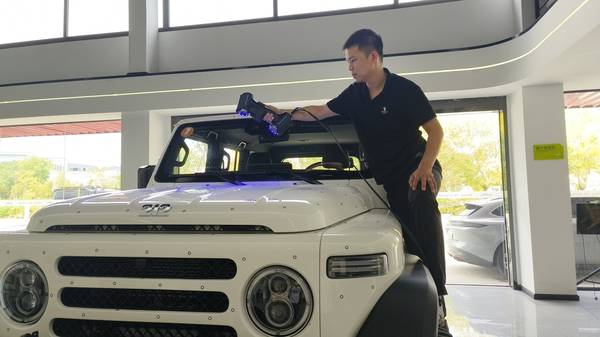
También hay que definir el entregable. No es lo mismo pedir un mapa de desviaciones contra el CAD nominal que una comparación entre cavidades de forja o un control de stock tras el mecanizado. INSVISION recomienda cerrar ese alcance antes de tocar hardware.
El equipo en planta debe comprobar, además, las condiciones de iluminación, la presencia de vibración en la zona de escaneo y el tiempo real disponible por pieza. Si el takt time no deja margen para capturar las seis u ocho vistas necesarias, el proyecto se atasca por proceso, no por tecnología.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.