

Tarama verisinden kontrol raporuna: boru kaynakları için 3D ölçüm uygulamada
boru kaynakları için 3D ölçüm: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Birçok fabrikada hâlâ şöyle bir inanış vardır: “Boruyu.
Üretim ortamı ve ölçüm ihtiyacı
Birçok fabrikada hâlâ şöyle bir inanış vardır: “Boruyu üretiyoruz, kaynağı da sağlam görünüyor; ayrıca ölçüm için vakit harcamaya gerek yok.” Oysa asıl maliyet, genellikle görünen kaynak hatasından değil, hatanın montaj hattına ya da müşteri kabulüne kadar fark edilmemesinden doğar. Boru kaynaklı imalatlarda geometri;
çekme, ısıl deformasyon ve puntolama sırası nedeniyle her parçada kendine özgü biçimde değişir. Kumpas, şerit metre veya sablon mastarı bu değişimi bütünsel olarak yakalayamaz. Üstelik kontrol baskısı arttıkça operatörler daha çok parçayı daha kısa sürede doğrulamak zorunda kalır.
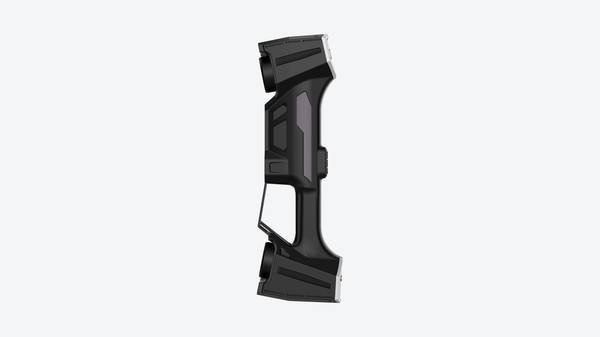
Bu noktada boru kaynakları için 3D ölçüm, yalnızca bir kalite kontrol adımı değil, yeniden işleme, hurda ve hat duruşlarını azaltmaya yönelik bir üretim verisi kaynağı hâline gelir. INSVISION endüstriyel 3D tarayıcılar;
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
boru eksen sapması, flanş açısı, kaynak sonrası çekme ve montaj referans noktalarındaki kaymayı sayısal olarak ortaya koyarak kararın gözle muayeneden ölçüm verisine taşınmasını sağlar.
Yönetici açısından mesele şudur: Kaynaklı boru parçasını ilk seferde doğru üretmek, hat sonunda yeniden işlemekten her zaman daha ucuzdur.
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Birçok fabrikada hâlâ şöyle bir inanış vardır: “Boruyu üretiyoruz, kaynağı da sağlam görünüyor;
- Geleneksel ölçümün sınırları: Ana fikir şu: boru kaynakları söz konusu olduğunda, geleneksel ölçüm araçları işin doğası gereği geride kalır.
- 3D taramanın iş akışına yerleşmesi: Boru kaynakları için 3D ölçüm söz konusu olduğunda, sahadaki asıl soru genellikle şudur: Tarama verisi topladık, a…
Geleneksel ölçümün sınırları
Ana fikir şu: boru kaynakları söz konusu olduğunda, geleneksel ölçüm araçları işin doğası gereği geride kalır. Sebebi basit. Kumpas, mastar, şablon ve hatta CMM’ler bile noktasal veri toplar. Kaynak dikişi ise doğrusal değildir, yüzeyi pürüzlüdür, geometrisi operatörden operatöre değişir.
Bir kaynak çevresinde kök açıklığı, taşma yüksekliği, çukurlaşma ve eksen kaçıklığı gibi parametreleri aynı anda değerlendirmek istediğinizde, birkaç kesit ölçümü size sadece kısmi bir resim verir.
Pratik sınırlar üç başlıkta toplanır. İlki karmaşık geometri. Boru kaynakları; dirsek, T-bağlantı, redüksiyon ve farklı açılarda birleşim noktaları içerir. Bu bölgelerde geleneksel aletler ya fiziksel olarak erişemez ya da ölçüm referansı kayar. İkincisi veri sürekliliği.
Bir kaynak çevresinde 8 veya 12 nokta ölçmek, o bölgedeki gerçek form sapmasını yakalamaz. Noktalar arasındaki bölgede ne olduğunu bilmezsiniz. Kalite kayıtları da bu yüzden eksiktir; bir müşteri veya denetçi geriye dönük kanıt istediğinde, elinizdeki rapor sadece seçilmiş noktalardan ibarettir. Üçüncüsü teslim ritmi.
Seri üretimde her kaynaklı parçayı tek tek elle ölçmek, hattı yavaşlatır. Kalite kontrol darboğaz haline gelir; ya sevkiyat gecikir ya da yeterince denetlenmemiş parça sahaya çıkar.
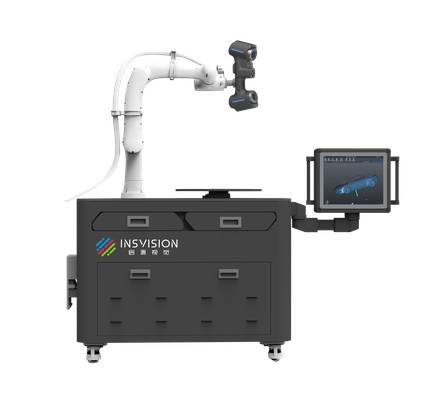
INSVISION ile boru kaynakları için 3D ölçüm yaklaşımı bu sınırları kaldırır. Tam alan taraması, kaynak bölgesinin tamamını sayısal olarak kaydeder. Gelen veri süreklidir; kesitler arası boşluk kalmaz.
Aynı tarama verisinden taşma, çukurlaşma, eksen kaçıklığı ve duvar kalınlığı değişimi gibi birden fazla parametre çıkarılabilir. Bu da kalite kaydını tek seferde, geriye dönük sorgulanabilir hale getirir.
Teslim ritmi açısından ise fark nettir: ölçüm süresi saniyeler mertebesine iner, operatörden bağımsız tekrarlanabilirlik sağlanır ve ilk parça onayından seri kontrolüne kadar aynı dijital şablon kullanılır.
Kısacası, geleneksel yöntemlerin noktasal veri üretme alışkanlığı, kaynak kalitesini yönetmek için yeterli değildir. 3D ölçüm, bu eşiği aşmanın en kestirme yoludur.
3D taramanın iş akışına yerleşmesi
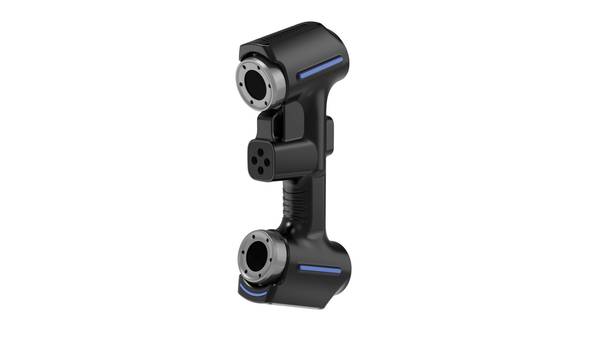
Boru kaynakları için 3D ölçüm söz konusu olduğunda, sahadaki asıl soru genellikle şudur: Tarama verisi topladık, ama bu veriyi kaynak kalitesiyle ilgili karar sürecine nasıl bağlayacağız? Cevap, iş akışının dört adımı tek bir döngü içinde birleştirmesinde yatıyor: tarama, karşılaştırma, inceleme ve raporlama.
Sahada INSVISION endüstriyel 3D tarayıcı ile boru kaynak bölgesi taranır. Kaynak dikişi, ısıdan etkilenen bölge ve boru eksen sapması tek bir nokta bulutu içinde toplanır.
Tarama tamamlandığında yazılım, ölçülen geometriyi nominal CAD modeliyle veya daha önce onaylanmış bir referans taramayla otomatik olarak karşılaştırır. Sapmalar renk kodlu harita üzerinde görünür; böylece operatör hangi bölgede aşırı çökme, kenet kayması veya eksenel kaçıklık olduğunu doğrudan görür.
İnceleme aşamasında kritik ölçümler — kök açıklığı, kapak geçişi genişliği, takviye yüksekliği, açısal hiza — doğrudan taranan veriden alınır. Geleneksel mastar veya şablon yönteminde her bir ölçü ayrı bir elle işlem gerektirirken, burada tek tarama birden fazla kontrol noktasını kapsar.
Raporlama ise otomatik üretilir; PDF çıktısı içinde sapma haritası, ölçüm tablosu ve tolerans dışı bölgelerin listesi bulunur. Bu rapor, ISO veya ASME kaynak kalite dokümantasyonuna eklenebilecek yapıdadır ve müşteriye teslimatta kalite kanıtı olarak kullanılır.
Bu döngünün operasyonel faydası tekrar işlemede ortaya çıkar. Kaynak sonrası düzeltme gerekip gerekmediği, hangi bölgede ne kadar taşlama veya ilave paso gerektiği veriden okunur. Tahminle değil, ölçümle karar verilir.
Uzun vadede bu, kalite kayıtlarının dijital olarak arşivlenmesini ve aynı kaynak prosedürü için geçmiş sapma eğilimlerinin analiz edilmesini sağlar. Boru kaynakları için 3D ölçüm böylece yalnızca bir muayene aracı olmaktan çıkar; saha kararlarını besleyen bir veri kaynağı haline gelir.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Üç boyutlu ölçüm teknolojisinin boru kaynak hatlarında kullanımı son yıllarda belirgin biçimde arttı. Geleneksel şablon ve mastar yöntemleri yerine optik tarama tabanlı sistemler devreye girdikçe, saha ekiplerinin uygulama öncesinde netleştirmesi gereken doğrulama adımları da çeşitlendi.
Bu bölümde, boru kaynakları için 3D ölçüm sürecini ilk kez devreye alacak ekiplerin gözden geçirmesi gereken senaryo ve kontrol noktalarını ele alıyoruz.
Öncelikle parça geometrisi ve erişim kısıtları değerlendirilmeli. Küçük çaplı boru dirsekleri, dar kaynak ağızları veya birbirine yakın flanş bağlantıları, tarama mesafesini ve sensör konumlandırmasını doğrudan etkiler.
Sahada ışık koşulları, titreşim, kaynak çapakları ve yüzey parlama durumu da doğrulama kapsamına alınmalıdır. Parlak paslanmaz yüzeyler veya yağlı bölgeler, veri kalitesini düşürebilir; bu nedenle matlaştırıcı sprey ihtiyacı önceden test edilmelidir.
İkinci doğrulama noktası, ölçüm hedefinin netleştirilmesidir. Sadece kaynak dikiş profili mi karşılaştırılacak, yoksa boru eksen sapması ve montaj bütünlüğü de mi raporlanacak? Bu ayrım, tarama yoğunluğu ve sonuç formatını belirler.
Kalite ekibinin ASME veya ISO kaynaklı kabul kriterlerine göre tolerans penceresi tanımlaması gerekir.
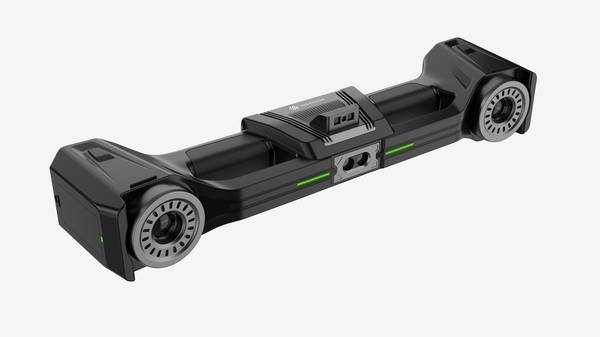
Üçüncü doğrulama alanı ise tekrar edilebilirlik ve parti bazlı çalışma düzenidir. Aynı kaynak konfigürasyonunun seri halde üretildiği hatlarda, ilk parça taraması referans alınarak sonraki parçalar hızlıca kıyaslanabilir.
Ancak bunun sağlıklı çalışması için fikstür tekrarlanabilirliği ve sabitleme düzeni önceden doğrulanmalıdır. INSVISION endüstriyel 3D tarayıcıları bu tür tekrarlı ölçüm senaryolarında devreye alınmadan önce, ekibin sahada bir pilot parça seti üzerinde doğrulama yapması önerilir.
Böylece hem çevrim süresi hem de operatör bağımsızlığı gerçekçi biçimde değerlendirilebilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.