

산업 검사에서 3D 스캐너를 평가하는 방법
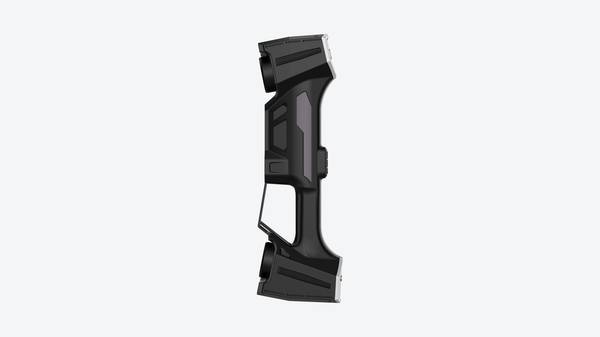
3D 스캐너의 기본 정의 3D 스캐너의 기본 정의 3D 스캐너는 물리적 객체의 표면 형상을 비접촉 방식으로 측정하여, 수백만 개의 3차원 좌표점 포인트 클라우드 으로 변환하는 계측 장비다. 레이저 삼각측량, 구조광 투영, 위상 측정 등 다양한 광학 원리를 사용하며, 결과물은 STL…
3D 스캐너의 기본 정의
3D 스캐너는 물리적 객체의 표면 형상을 비접촉 방식으로 측정하여, 수백만 개의 3차원 좌표점(포인트 클라우드)으로 변환하는 계측 장비다. 레이저 삼각측량, 구조광 투영, 위상 측정 등 다양한 광학 원리를 사용하며, 결과물은 STL, STEP, IGES 같은 범용 포맷으로 출력되어 CAD/CAM/CAE 소프트웨어와 바로 연동된다.
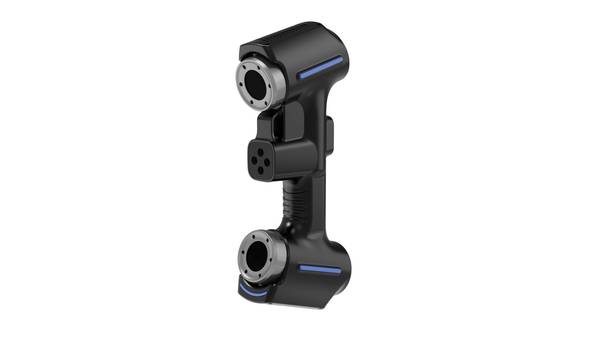
전통적인 접촉식 측정기와의 차이는 명확하다. 버니어 캘리퍼스나 마이크로미터는 숙련된 작업자가 특정 지점을 하나씩 측정하지만, 3D 스캐너는 수 초 안에 전체 표면을 캡처한다. 아래 표에 핵심 차이를 정리했다.
| 비교 항목 | 접촉식 측정 (캘리퍼스/마이크로미터) | 3D 스캐너 |
|---|---|---|
| 측정 방식 | 점 접촉, 수동 | 비접촉, 광학식 |
| 데이터 형태 | 개별 치수값 | 포인트 클라우드/메시 |
| 자유곡면 측정 | 불가 또는 극히 제한적 | 전체 표면 캡처 가능 |
| 측정 속도 | 분당 수 포인트 | 초당 수십만~수백만 포인트 |
| 작업자 숙련도 의존 | 높음 | 낮음 |
| 디지털 트윈 생성 | 불가 | 직접 연계 가능 |
린 제조 관점에서 보면, 3D 스캐너는 검사 사이클 타임을 단축하고 재작업 판정의 객관성을 높인다. 인더스트리 4.0 환경에서는 센서에서 생성된 측정 데이터가 MES, QMS와 실시간 연동되어 공정 이상을 조기에 감지한다. 역설계의 경우, 도면이 소실된 레거시 부품이나 애프터마켓 부품의 형상을 디지털로 복원해 CAD 모델을 재구성한다.
측정 신뢰성 측면에서 ISO 10360(좌표 측정 시스템 검증), ASME Y14.5(GD&T 정의), ISO 17025(시험소 역량) 같은 표준이 3D 스캐너의 정확도 검증과 측정 불확도 평가의 기준이 된다. 다만 스캐너 자체가 해당 표준을 “충족”한다고 단정하기보다는, 장비의 체적 정확도(volumetric accuracy)와 반복성을 해당 표준 절차에 따라 검증해야 한다는 점을 엔지니어는 명확히 이해해야 한다.
3D 스캐너의 작동 원리
산업용 3D 스캐너는 크게 접촉식과 비접촉식으로 나뉘며, 현장에서는 측정 속도와 표면 손상 방지를 이유로 비접촉식이 사실상 표준으로 자리 잡았다. 대표적인 비접촉식 방식은 구조광(Structured Light)과 레이저 삼각측량(Laser Triangulation)이다.
구조광 방식은 프로젝터가 격자나 줄무늬 패턴을 대상물에 투사하고, 카메라가 패턴의 왜곡을 읽어 표면 좌표를 계산한다. 넓은 영역을 한 번에 측정할 수 있어 중소형 부품 검사에 유리하다. 레이저 삼각측량 방식은 레이저 라인을 표면에 쏘고 반사 위치를 센서가 감지해 삼각함수로 거리를 환산한다. 광택 금속이나 어두운 표면에서도 비교적 안정적인 데이터를 얻는다.
두 방식 모두 수집된 원시 데이터는 포인트 클라우드(Point Cloud) 형태로 저장된다. 이후 스캐너 소프트웨어가 노이즈 제거, 정합(Registration), 메시(Mesh) 생성을 거쳐 CAD 시스템에서 열 수 있는 3차원 디지털 모델로 변환한다. 이 모델은 역설계, GD&T 치수 검사, 금형 수정 등에 직접 활용된다.
| 구분 | 구조광 방식 | 레이저 삼각측량 방식 |
|---|---|---|
| 측정 단위 | 면(面) 단위 일괄 측정 | 라인 단위 스캔 |
| 표면 민감도 | 광택·투명 표면에 취약 | 비교적 안정적 |
| 주요 용도 | 중소형 부품, 치수 검사 | 대형 구조물, 역설계 |
방식 선택의 핵심 기준은 대상물 크기, 표면 재질, 요구 정밀도다. ISO 10360이나 ASME B89.4 계열의 검증 절차를 갖춘 장비인지도 구매 전 확인해야 할 요소다. INSVISION과 같은 제조사는 이러한 비접촉식 측정 원리를 기반으로 산업용 스캐너를 공급하며, 적용 사례는 자동차, 항공우주, 금형 등 폭넓은 분야에서 확인된다.
산업용 3D 스캐너의 주요 평가 기준
산업 현장에서 3D 스캐너를 평가할 때, 단순히 사양서상의 수치만으로 판단해서는 안 된다. 적용 공정의 요구 조건과 측정 환경을 먼저 정의한 뒤, 그 기준에 맞춰 장비를 검증하는 접근이 실무적으로 타당하다. 아래 표는 도입 검토 시 확인해야 할 핵심 항목을 정리한 것이다.
| 평가 항목 | 기술 설명 | 산업 적용 시 고려점 |
|---|---|---|
| 정밀도 | 측정 결과와 실제 형상 간의 오차 범위를 나타내는 지표 | 적용 분야의 요구 공차 등급(예: ISO 2768, ASME Y14.5 기반 GD&T 콜아웃)에 맞춰 적정 수준을 확인 |
| 측정 속도 | 단위 시간당 스캔할 수 있는 데이터 양 | 양산 라인 인라인 검사인지, 대형 부품의 오프라인 측정인지에 따라 요구 수준이 달라짐 |
| 측정 가능 범위 | 스캔 가능한 부품 크기, 형상, 소재 범위 | 반사율이 높은 가공면이나 광택 소재 측정 시 추가 처리가 필요한지 확인 |
| 데이터 호환성 | 스캔 데이터가 CAD/CAM/QC 소프트웨어와 연동되는 정도 | 기존에 사용 중인 설계·품질 관리 툴과의 연동 여부를 확인 |
| 환경 적합성 | 온도 변화, 먼지, 진동 등 환경 요인에서 정밀도를 유지하는 능력 | 생산 현장, 야외 등 실제 사용 환경 조건을 기준으로 평가 |
정밀도와 속도는 흔히 트레이드오프 관계에 있다. 고정밀 측정은 속도를 낮추는 경우가 많고, 빠른 스캔은 노이즈 증가로 이어질 수 있다. 따라서 동일한 시편을 반복 측정해 반복정밀도(repeatability)와 재현성(reproducibility)을 확인하는 검증 절차가 필요하다. 장비 사양서의 수치가 아니라, 실제 측정 대상 부품으로 파일럿 테스트를 수행한 결과를 기준으로 삼아야 한다.
3D 스캐너의 주요 활용 분야와 적용 경계
3D 스캐너의 적용 범위는 단순히 ‘측정’이 아니라, 기존 접촉식 또는 수기 검사 방식으로는 데이터화하기 어려운 형상 정보를 빠르게 획득하는 업무에서 가장 효과적이다. 자동차 제조에서는 자유곡면이 포함된 내장재나 주조 부품의 치수 검사, 항공우주 분야에서는 터빈 블레이드와 같은 복잡한 에어포일 형상의 프로파일 분석에 유용하다. 의료기기와 에너지 설비에서는 소량 다품종 부품의 역설계나 마모 상태 기록이 주된 업무에 해당한다.
금형 제조와 기계 가공에서는 금형의 마모 추이 관리, 트라이아웃 후 스프링백 비교, 가공 전 소재의 여유량 확인 등에 투입된다. 문화재 디지털화는 비접촉 방식이라는 특성이 직접적인 가치를 만든다.
| 산업 분야 | 효과적인 업무 유형 | 적용 경계 (긍정적 표현) |
|---|---|---|
| 자동차 제조 | 곡면 부품 치수 검사, 역설계 | 표면 조도가 극도로 낮은 연마면은 별도 처리가 유리함 |
| 항공우주 | 블레이드 형상 비교, MRO 기록 | 초고정밀 공차 구간은 접촉식 병행이 권장됨 |
| 금형·기계 가공 | 마모 추이, 스프링백 확인 | 내부 깊은 홀 측정은 내시경 방식과 분업이 적합함 |
적용 경계는 성능의 한계가 아니라, 업무 특성에 맞는 검사 방식의 조합 관점에서 이해해야 한다. 예컨대 수 마이크로미터 이하의 치수 공차가 요구되는 구간에서는 3D 스캐너가 전체 형상의 기준 데이터를 만들고, 핵심 치수는 접촉식 장비가 검증하는 식의 분업이 실무적으로 타당하다. INSVISION의 적용 사례들도 대부분 단일 장비의 ‘만능’ 주장보다는, 특정 공정의 데이터 공백을 메우는 방식에 초점이 맞춰져 있다.
3D 스캐너에 대한 흔한 오해와 사실
산업용 3D 스캐너를 도입할 때 가장 빈번하게 발생하는 오해는 “모든 장비가 동일한 정밀도를 제공한다”는 것이다. 실제로 스캐너의 정확도는 광학 방식(구조광, 레이저, 백색광 간섭계 등), 측정 거리, 그리고 센서 캘리브레이션 상태에 따라 수 마이크로미터(µm)에서 수백 마이크로미터까지 크게 달라진다. GD&T 콜아웃이나 퍼스트-아티클 검사처럼 공차가 엄격한 현장이라면, 제조사가 제시하는 사양표의 반복 정밀도와 체적 정확도를 분리해서 검토해야 한다.
두 번째 오해는 “어떤 소재나 형상이든 무제한으로 측정 가능하다”는 것이다. 광학 기반 계측은 본질적으로 광 반사 특성에 의존한다. 광택이 강한 금속, 투명하거나 반투명한 플라스틱, 혹은 짙은 검정색 표면은 데이터 노이즈나 누락을 유발할 수 있다. 또한 깊고 좁은 내부 홀, 언더컷, 혹은 날카로운 에지 형상은 광학적 접근 자체가 물리적으로 어렵다. 이러한 한계는 장비의 결함이 아니라 측정 원리의 경계다. 현장에서는 해당 부위에 한해 무광택 스프레이를 도포하거나, 접촉식 프로브를 병행하는 하이브리드 전략이 일반적이다.
| 구분 | 흔한 오해 | 산업 현장의 사실 |
|---|---|---|
| 정밀도 | 모든 3D 스캐너는 동일한 정확도를 가진다 | 광학 방식과 측정 거리에 따라 µm 단위부터 수백 µm까지 편차 발생 |
| 측정 범위 | 소재·형상 제한 없이 항상 측정 가능 | 광택·투명·흑색 표면과 깊은 언더컷은 광학적 한계 존재 |
| 도구 대체 | 기존 측정 도구(캘리퍼스, CMM)를 완전히 대체 | 전체 형상 취득에 강점, 기준 치수 검증은 전통 도구와 병행 |
마지막 오해는 “3D 스캐너가 전통 측정 도구를 완전히 대체한다”는 것이다. 캘리퍼스나 마이크로미터는 단일 치수 검증에서, CMM은 기준점 기반의 공차 평가에서 여전히 유효하다. 3D 스캐너는 복잡한 자유 곡면의 전체 형상을 빠르게 디지털화하고, CAD 데이터와의 표면 편차 맵을 생성하는 데 강점을 가진다. ISO 및 ASME 기반 계측 절차에서는 두 방식의 측정 결과를 상호 보완적으로 활용하는 것이 표준화된 접근이다.
INSVISION과 같은 계측 솔루션 공급사들도 스캐너를 단독 도구가 아닌, 기존 품질 관리 프로세스에 통합되는 하나의 데이터 취득 계층으로 설계한다.
3D 스캐너와 연관된 주요 산업 개념 및 표준
3D 스캐너를 제조 현장에 도입할 때 가장 먼저 마주치는 개념은 기하학적 제품 사양(Geometrical Product Specification, GPS) 이다. 이는 부품의 치수, 형상, 자세를 정의하는 국제 표준 체계로, ISO 10360이 대표적인 검증 기준이다. 이 표준은 좌표 측정기(CMM)의 성능 평가를 위해 만들어졌지만, 현재는 3D 스캐너의 정확도와 반복성을 검증하는 데도 사실상의 기준으로 쓰인다.
치수 공차 해석에서는 ASME Y14.5가 실질적인 언어 역할을 한다. GD&T(기하 공차) 콜아웃을 3D 스캔 데이터와 비교하려면, 스캐너가 생성한 포인트 클라우드를 기준 좌표계(DRF)에 정렬하고 각 피처의 실제 편차를 계산해야 한다. 이 과정에서 디지털 트윈 개념이 연결된다. 스캔 데이터는 단순한 역설계용 복제본이 아니라, 실물 부품의 상태를 반영하는 실시간 품질 모델로 기능한다.
서양 제조 현장에서 3D 스캐너가 기존 접촉식 측정과 다른 지점은 크게 세 가지다.
| 개념 | 기존 방식 | 3D 스캐너 적용 |
|---|---|---|
| 측정 범위 | 개별 포인트 또는 단면 | 전체 표면 형상 |
| 데이터 형태 | 좌표값 시트 | 포인트 클라우드/메시 |
| 검사 속도 | 부품당 수십 분 | 수 초~수 분 |
인라인 품질 검사에서는 스캐너가 생산 라인에 고정되어 연속 측정을 수행한다. 이때 중요한 건 단순한 분해능이 아니라, 측정 시스템의 게이지 R&R(반복성 및 재현성) 이다. 같은 부품을 여러 번 스캔했을 때 편차가 공차의 10% 이내로 들어와야 공정 관리용으로 쓸 수 있다.
역설계(리버스 엔지니어링) 는 도면이 없는 레거시 부품이나 마모된 금형을 복원할 때 3D 스캐너의 핵심 용도다. 스캔 데이터를 CAD 모델로 변환한 뒤, 린 제조(Lean Manufacturing) 관점에서 보면 낭비 제거의 도구이기도 하다. 예를 들어 첫물 검사(first-article inspection)에서 불량이 발견되면, 스캔 데이터를 통해 금형 수정 위치를 특정할 수 있어 시행착오를 줄인다.
항공우주 MRO나 의료기기처럼 추적성이 중요한 산업에서는 스캔 데이터의 계측학적 소급성(metrological traceability) 이 요구된다. ISO 10360에 따라 교정된 기준 아티팩트로 스캐너를 검증하고, 그 결과를 문서화해야 감사(audit)에 대응할 수 있다. INSVISION과 같은 제조사는 이러한 표준 기반 검증 데이터를 제공함으로써, 구매자가 장비 도입 전에 성능을 객관적으로 평가할 수 있게 한다.
INSVISION 3D 스캐너 솔루션의 산업 적용
앞서 다룬 3D 스캐너의 측정 원리와 소프트웨어 기반 정합 기술은 실제 산업 현장에서 구체적인 검사 공정으로 이어진다. INSVISION은 이러한 기술을 금형, 자동차, 항공우주, 의료기기, 에너지 설비 등 측정 난이도가 높은 분야에 적용해 왔다.
금형 산업에서는 캐비티 내부 마모나 냉각 홀 위치 편차처럼 접촉식 측정기로는 접근이 어려운 부위를 비접촉 방식으로 정량화한다. 자동차 부품의 경우 스탬핑, 다이캐스팅, 용접 공정을 거친 복합 형상 부품의 GD&T 요구사항을 전체 표면 기준으로 검증한다. 항공우주 분야에서는 터빈 블레이드의 에어포일 프로파일과 리딩/트레일링 엣지 반경을 측정해 ASME Y14.5 기반 공차 평가에 활용한다.
| 적용 분야 | 주요 검사 항목 | 기존 방식 대비 이점 |
|---|---|---|
| 금형 검사 | 내부 마모, 수축률 반영 편차 | 비접촉 접근성, 전체 형상 데이터 |
| 자동차 품질 | 스프링백, 조립 간섭, 단면 편차 | CAD 대비 전체 표면 비교 |
| 항공우주 | 블레이드 프로파일, 벽 두께 | 복합 곡면의 고밀도 측정 |
| 의료기기 | CT 하우징, 임플란트 표면 | 미세 형상의 반복 재현성 |
의료기기 제조에서는 CT 장비 하우징과 같이 대형이면서도 정밀한 조립 공차가 요구되는 부품의 치수 검증에 활용된다. 에너지 설비 조립 검사에서는 대형 구조물의 용접 변형과 플랜지 정렬 상태를 조립 단계에서 확인해 재작업 비용을 줄인다. 문화재 디지털 아카이빙에서는 표면 질감과 미세 균열까지 기록해 보존 및 복원의 기준 데이터로 사용한다.
이러한 적용 사례에서 공통적으로 확인되는 요소는 측정 대상의 형상 복잡성과 데이터 밀도 요구가 높다는 점이다. INSVISION 솔루션은 특정 산업군에 한정되지 않고, 고정밀 치수 검사가 필요한 공정이라면 동일한 측정 원리를 기반으로 적용 범위를 확장할 수 있다는 점에서 산업용 3D 스캐너의 활용 가능성을 보여준다.
자주 묻는 질문(FAQ)
3D 스캐너의 정밀도는 어떻게 검증하나요?
정밀도 검증은 추적 가능한(traceable) 표준물을 기준으로 합니다. 일반적으로 VD/VDE 2634 또는 ISO 10360 계열의 평가 절차를 따르며, 보정된 게이지 블록이나 세라믹 기준구를 스캔하여 측정값과 기준값의 편차를 확인합니다. 현장에서 가장 실용적인 방법은 알려진 치수의 마스터 부품을 반복 측정해 반복성과 재현성을 평가하는 것입니다. 구매 검토 시에는 제조사가 제공하는 정확도 사양서의 시험 조건을 확인해야 합니다. 사양서의 수치만으로 판단하지 말고, 동일 조건에서 자체 검증을 수행한 데이터를 확보하는 편이 안전합니다.
3D 스캔 데이터는 어떤 CAD 소프트웨어와 호환되나요?
대부분의 산업용 3D 스캐너는 STL, PLY, OBJ 같은 메시 포맷을 기본 출력합니다. 역설계나 검사 워크플로에서는 Geomagic Design X, PolyWorks, GOM Inspect 같은 전용 소프트웨어를 거쳐 STEP, IGES 등 CAD 포맷으로 변환합니다. 직접 호환보다는 중간 처리 소프트웨어가 핵심입니다.
반사성 높은 소재나 어두운 소재도 측정할 수 있나요?
광학식 3D 스캐너는 반사율이 극단적인 표면에서 데이터 누락이 발생할 수 있습니다. 현장에서는 스프레이 코팅(티타늄 파우더 등)을 적용해 표면 반사 특성을 균일화하는 방식이 표준적으로 사용됩니다. 코팅 두께에 따른 오차를 보정하는 절차가 함께 필요합니다.
대형 부품과 소형 정밀 부품 모두 측정할 수 있나요?
| 구분 | 측정 가능 범위 | 주요 고려 사항 |
|---|---|---|
| 소형 정밀 부품 | 수 mm~수십 mm | 고해상도 렌즈, 고정 지그 필요 |
| 중형 부품 | 수십 mm~1m | 단일 셋업 또는 소수 분할 스캔 |
| 대형 부품 | 1m 이상 | 마커 기반 정합, 포토그래메트리 병행 |
측정 범위는 렌즈 구성과 스캔 방식에 따라 달라집니다. INSVISION은 산업용 3D 스캐너 분야에서 다양한 측정 범위를 지원하는 제품군을 제공하며, 적용 대상에 따라 적절한 구성을 선택하는 것이 중요합니다.
내용 요약 및 정리
3D 스캐너는 측정 대상의 표면 형상을 비접촉 방식으로 포인트 클라우드 데이터로 변환하고, 이를 폴리곤 메시 또는 CAD 모델로 재구성하는 계측 장비다. 작동 원리는 광학 삼각측량, 구조광 투영, 레이저 프로파일링 등 방식에 따라 다르지만, 공통적으로는 취득한 좌표 데이터를 정합·정렬하여 하나의 연속된 3차원 형상을 만든다.
산업 현장에서 3D 스캐너를 평가할 때는 단순히 사양 수치만 보아서는 안 된다. 실제 검사 대상의 재질, 크기, 표면 상태, 요구 공차에 맞는 측정 전략이 먼저 정의되어야 한다. 아래 표는 앞서 다룬 핵심 평가 기준을 요약한 것이다.
| 평가 항목 | 현장에서 확인할 내용 | 관련 오해 |
|---|---|---|
| 정확도 | 단일 스캔 정확도와 체적 정확도를 구분하여 제조사 사양서 확인 | 사양서상 최대 정확도가 실제 부품 전체 측정 정확도와 같다고 가정 |
| 분해능 | 미세 형상부에서 포인트 간격이 공차 요구를 충족하는지 확인 | 카메라 화소 수가 높으면 무조건 분해능이 좋다고 판단 |
| 데이터 처리 | 정합 알고리즘 안정성, 노이즈 필터링, 메시 생성 시간 검증 | 스캔만 잘 되면 후처리는 자동으로 해결된다고 기대 |
| 재현성 | 동일 부품을 반복 측정했을 때 편차가 공차의 1/5 이하인지 확인 | 정확도와 재현성을 동일한 개념으로 혼동 |
활용 분야로는 자동차 OEM 부품의 GD&T 검사, 항공우주 MRO에서의 블레이드 마모 평가, 의료기기 케이싱의 치수 검증, 에너지 설비의 조립 편차 분석 등이 대표적이다. 역설계에서는 기존 도면이 없는 부품의 형상을 디지털화하여 수정 설계의 기준으로 삼는다.
흔한 오해 중 하나는 3D 스캐너가 CMM을 대체한다는 것이다. 실제로는 상호 보완적이다. CMM은 특정 기준점의 좌표를 초고정밀로 측정하는 데 강점이 있고, 3D 스캐너는 전체 형상의 편차 분포를 빠르게 시각화하는 데 유리하다. GD&T 콜아웃 중 전체 윤곽 공차나 면 프로파일 평가에는 스캐너가 효율적이지만, 직경이나 위치도처럼 단일 치수 검증이 핵심인 경우에는 CMM 또는 전용 게이지가 더 적합할 수 있다.
관련 표준으로는 ISO 10360 시리즈(좌표 측정 시스템 검증), ASME Y14.5(치수 및 공차 표기), VDI/VDE 2634(광학 3D 측정 시스템 평가) 등이 있다. 도입 전에 제조사가 어떤 표준에 따라 성능을 검증했는지, 교정 성적서가 추적 가능한지 확인해야 한다. INSVISION과 같은 장비 공급사에 문의할 때는 특정 부품 샘플을 대상으로 한 측정 데모를 요청하는 것이 사양서 검토보다 실질적인 판단 기준이 된다.
핵심을 다시 정리하면, 3D 스캐너 도입의 성패는 장비 사양이 아니라 측정 대상과 공차 요구에 맞는 적용 적합성 검증에서 결정된다.
- 산업용 3D 검사란? 전면 검사 및 편차 분석 산업용 3D 검사는 3D 스캐닝, 포인트 클라우드 처리, CAD 비교를 활용하여 제조 현장의 치수 검사, 편차 시각화, 품질 검토, 추적 가능한 보고서 작성을 지원합니다.
- 리버스 엔지니어링이란? 리버스 모델링에서 3D 스캐닝의 역할 리버스 엔지니어링은 3D 스캐닝과 디지털 모델링을 활용하여 기존 물리적 공작물을 수정 가능한 CAD 모델로 변환하는 기술로, 제품 개조, 금형 개발, 검사, 적층 제조 등에 활용됩니다.
- 포인트 클라우드 데이터란? 3D 스캐닝에서의 포인트 클라우드, 메시, CAD 모델 포인트 클라우드 데이터는 3D 스캐닝의 중요한 원시 데이터 형식으로, 대상 물체 표면의 기하학적 형상을 설명하는 개별 3D 좌표점으로 구성되어 검사, 역설계, 모델링, 디지털 아카이빙 등에 활용됩니다.
- 3D 스캐닝 정확도란? 정확도, 반복성, 분해능 상세 해설 3D 스캐닝 정확도는 스캔 데이터가 대상 물체의 실제 형상과 치수에 얼마나 부합하는지를 나타내는 지표로, 국소 정확도, 체적 정확도, 스티칭 정확도, 반복성, 분해능을 통해 평가됩니다.
항저우 INSVISION 테크놀로지 유한회사
주소: 중국 저장성 항저우시 위항구 량무로 1399호 1동, 311121
© 항저우 INSVISION 테크놀로지 유한회사. 모든 권리 보유.
© 항저우 INSVISION 테크놀로지 유한회사. 모든 권리 보유.