

reconstruction 3D
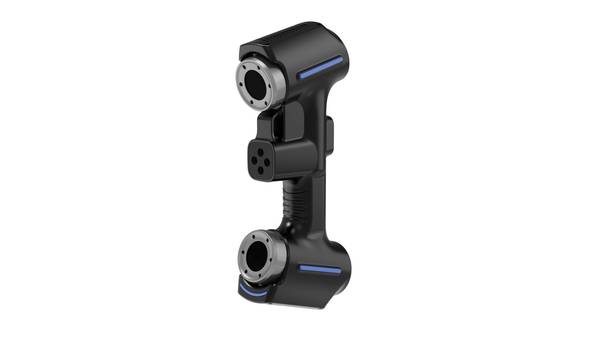
reconstruction 3D: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure La mesure dimensionnelle en atelier obéit à une logique.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La mesure dimensionnelle en atelier obéit à une logique simple : plus la pièce est complexe, plus les instruments traditionnels atteignent leurs limites. Un pied à coulisse, un micromètre ou une colonne de mesure traitent correctement les cotes linéaires et les diamètres simples.
Ils échouent dès que la géométrie devient libre — surfaces gauches, rayons de raccordement, zones d’usure interne, profils extrudés.
Notes de termes
La mesure dimensionnelle en atelier obéit à une logique simple : plus la pièce est complexe, plus les instruments traditionn…
Limites des méthodes de mesure classiquesLa métrologie dimensionnelle traditionnelle repose sur un principe d’échantillonnage discret.
Intégration du scan 3D dans le flux de travailLa reconstruction 3D ne constitue pas une étape isolée.
Points de validation avant déploiementLa reconstruction 3D ne se déploie pas de la même manière selon qu’il s’agit d’un contrôle dimensionnel sur ligne, d’une rét…
Or, la pression de contrôle ne cesse d’augmenter. Dans l’automobile, l’aéronautique ou le médical, les exigences de traçabilité imposent de documenter l’écart entre la pièce produite et la définition nominale, pas seulement de vérifier quelques cotes isolées.
Un rapport de contrôle crédible doit reposer sur des données denses, couvrant l’ensemble de la surface fonctionnelle. Les méthodes par palpation point par point laissent des zones aveugles. Les gabarits et comparateurs donnent un verdict binaire — bon ou mauvais — sans quantifier l’ampleur de la dérive.
Le besoin réel se formule ainsi : obtenir un nuage de points complet, exploitable pour une comparaison CAO/pièce, un calcul de tolérance géométrique ou une analyse d’usure. C’est précisément ce que la reconstruction 3D adresse, en remplaçant l’échantillonnage ponctuel par une acquisition surfacique continue.
| Besoin en atelier | Limite des outils conventionnels | Apport de la reconstruction 3D |
|---|---|---|
| Contrôle de formes libres | Palpation lente, points insuffisants | Nuage dense couvrant toute la surface |
| Analyse d’usure interne | Accès difficile aux zones creuses | Numérisation sans contact des cavités |
| Comparaison au modèle CAO | Écarts localisés non quantifiés | Carte d’écarts colorimétrique complète |
| Traçabilité documentaire | Relevés manuels, subjectivité | Données numériques archivables |
La fiabilité des données conditionne tout l’aval : une décision de rebut, un ajustement de process ou une validation de premier article ne valent que si la mesure représente fidèlement la pièce réelle. Dans ce contexte, la reconstruction 3D n’est pas un confort technologique, mais une condition de rigueur métrologique.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La métrologie dimensionnelle traditionnelle repose sur un principe d’échantillonnage discret. Un pied à coulisse, un micromètre ou une machine à mesurer tridimensionnelle (MMT) capture un nombre fini de points ou de sections, puis extrapole la conformité de l’ensemble de la pièce à partir de ces relevés.
Cette logique fonctionne tant que la géométrie reste prévisible et que la définition du plan de contrôle couvre les zones fonctionnelles critiques. Elle atteint ses limites dès que la forme réelle s’écarte du modèle nominal de manière non uniforme.
Les géométries complexes constituent le premier facteur de rupture. Sur une aube de turbine, un carter de boîtier électronique ou une pièce de fonderie comportant des nervures, des dépouilles et des congés de raccordement, l’accès physique des palpeurs devient problématique.
Les contre-dépouilles, les cavités profondes et les surfaces gauches échappent aux trajectoires linéaires des capteurs tactiles. L’opérateur doit multiplier les orientations, construire des montages spécifiques, parfois segmenter le contrôle en plusieurs phases.
Le temps de préparation dépasse alors le temps de mesure utile.
La deuxième contrainte concerne les ruptures de données. Une MMT produit un nuage de points épars, souvent quelques centaines de points pour une surface complexe. Entre ces points, l’information est absente.
Un défaut localisé — porosité, inclusion, variation de rayon sur une arête — peut se situer précisément dans une zone non mesurée. Le rapport de contrôle affiche une conformité apparente alors que la pièce présente un écart réel.
Cette densité insuffisante masque les défauts de forme et les écarts de profil, particulièrement sur les tolérances géométriques serrées.
Les délais constituent le troisième facteur limitant. Une campagne de mesure sur MMT pour une première pièce ou un contrôle de réception implique la programmation des trajectoires, la validation du programme, l’exécution des palpages, puis l’analyse des résultats.
Pour une pièce unitaire ou une petite série, ce cycle peut représenter plusieurs heures. Dans un contexte de lean manufacturing ou de production juste-à-temps, ce délai bloque la validation du premier article et retarde la libération du lot.
Le tableau ci-dessous synthétise ces limites selon le type de méthode :
| Méthode | Densité de données | Accès aux géométries complexes | Temps de préparation | Usage typique |
|---|---|---|---|---|
| Pied à coulisse / micromètre | Très faible (points isolés) | Limité aux surfaces accessibles | Faible | Contrôle rapide de cotes simples |
| MMT tactile | Faible à moyenne (centaines de points) | Contraint par la trajectoire du palpeur | Élevé (programmation) | Contrôle géométrique sur pièces prismatiques |
| Jauge et gabarit | Ponctuel (conformité binaire) | Conçu pour une géométrie spécifique | Moyen | Contrôle de série répétitif |
Ces méthodes restent pertinentes pour des cotes isolées ou des pièces à géométrie simple. Elles deviennent inadaptées lorsque l’exigence porte sur la forme globale, la cartographie complète d’une surface ou la comparaison systématique au modèle nominal.
La reconstruction 3D répond précisément à ce besoin en substituant une acquisition dense et continue à l’échantillonnage discret des instruments classiques. Cette approche sera détaillée dans la section suivante.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La reconstruction 3D ne constitue pas une étape isolée. Dans un environnement industriel, sa valeur dépend de l’enchaînement entre l’acquisition, la comparaison géométrique, la revue collaborative et l’émission du rapport. Une erreur fréquente consiste à traiter le scan comme un simple fichier de maillage.
En réalité, le flux commence par une définition claire de la tolérance attendue — souvent exprimée en GD&T — et se termine par une décision documentée.
Le tableau ci-dessous résume la séquence type et les points de contrôle associés.
| Étape | Action concrète | Livrable attendu |
|---|---|---|
| Acquisition | Numérisation de la pièce ou de l’outillage | Nuage de points ou maillage exploitable |
| Alignement | Recalage sur le référentiel CAO ou sur un plan de référence | Écart de position initial quantifié |
| Comparaison | Analyse des écarts dimensionnels par rapport au nominal | Cartographie des déviations |
| Revue | Validation croisée avec le bureau d’études ou le service qualité | Décision de conformité ou de retouche |
| Rapport | Génération d’un document d’inspection traçable | Archive exploitable pour le suivi de lot |
Dans les faits, l’enchaînement comparaison-revue-rapport ne fonctionne correctement que si l’acquisition respecte les contraintes du contrôle envisagé. Une pièce souple, une surface réfléchissante ou un état de surface brut peuvent introduire des écarts qui n’ont rien à voir avec la géométrie réelle.
Le choix du maillage, la densité de points et la stratégie de recalage influencent directement la fiabilité de la comparaison.
C’est pourquoi les services qualité occidentaux intègrent la reconstruction 3D dans leurs gammes de contrôle au même titre qu’une opération d’usinage : avec des instructions, des critères d’acceptation et une traçabilité documentaire.
La revue n’est pas une simple visualisation. Elle engage plusieurs fonctions — ingénierie, production, qualité — autour d’un même référentiel numérique. Les écarts constatés sont discutés sur la base de seuils objectifs, pas d’appréciations visuelles.
Le rapport final reprend ces seuils, les mesures associées et la décision prise. Ce format évite les litiges fournisseurs et facilite les audits selon les référentiels en vigueur.
Des solutions comme celles proposées par INSVISION s’inscrivent dans ce flux, en mettant l’accent sur la continuité entre l’acquisition et l’exploitation des données. Le point déterminant reste toutefois l’organisation du processus : un scan précis mal intégré dans la revue qualité n’apporte aucun gain mesurable.
Points de validation avant déploiement
Points de validation avant déploiement
La reconstruction 3D ne se déploie pas de la même manière selon qu’il s’agit d’un contrôle dimensionnel sur ligne, d’une rétro-ingénierie de pièce orpheline ou d’un suivi d’usure sur outillage.
Avant d’engager un parc machine ou une campagne de mesure, il faut valider que le cas d’usage entre dans le périmètre où la numérisation optique apporte réellement un gain par rapport aux méthodes traditionnelles.
Les cas adaptés se reconnaissent à trois signaux. Premier signal : la géométrie comporte des surfaces gauches, des congés ou des zones internes difficiles à palper avec un bras ou une MMT. Deuxième signal : la pièce subit une déformation élastique sous contact, ce qui fausse la mesure tactile.
Troisième signal : le besoin exige une cartographie complète de défauts plutôt qu’un relevé ponctuel de cotes.
Sur site, certains éléments doivent être vérifiés avant le déploiement. Le tableau ci-dessous résume les points de contrôle prioritaires.
| Point de validation | Ce qu’il faut vérifier | Conséquence si non validé |
|---|---|---|
| Stabilité thermique | Écart de température entre étalonnage et mesure | Dérive dimensionnelle sur pièces aluminium ou polymères |
| État de surface | Brillance, rugosité, transparence | Données manquantes ou bruit sur surfaces spéculaires |
| Référentiel pièce | Présence de plans, alésages ou sphères de recalage | Alignement impossible entre nuage et modèle nominal |
| Encombrement et accessibilité | Distance minimale/maximale capteur-pièce, champs masqués | Zones non numérisées, nécessité de reprises manuelles |
| Critère d’acceptation | Tolérances GD&T, rugosité, gabarit de contrôle | Conformité non démontrable devant le client final |
La reconstruction 3D s’intègre correctement quand le flux de validation est défini en amont : qui réalise l’acquisition, quel logiciel traite le maillage, quel format de rapport est attendu.
Sans ce cadrage, le risque n’est pas technique mais organisationnel — des données 3D non exploitées s’accumulent sans devenir des décisions qualité.
Les solutions de numérisation comme celles proposées par INSVISION s’insèrent dans ce cadre, à condition que les points ci-dessus aient été tranchés avant la première acquisition.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.