

Tarama verisinden kontrol raporuna: siyah yansıtıcı parçalar için 3D tarama uygulamada
siyah yansıtıcı parçalar için 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim hattında parça siyah olduğunda, kalite kontrol tarafında işler genellikle.
Üretim ortamı ve ölçüm ihtiyacı
Üretim hattında parça siyah olduğunda, kalite kontrol tarafında işler genellikle yavaşlar. Siyah yansıtıcı parçalar için 3D tarama, standart optik ölçüm cihazlarının en çok zorlandığı alanlardan biridir. Bunun nedeni basittir: optik tarayıcılar yüzeyden geri dönen ışığa bağımlıdır.
Siyah yüzey ışığın büyük bölümünü emer, parlak veya yansıtıcı yüzey ise ışığı dağıtır. Her iki durumda da sensöre düzenli veri ulaşmaz; nokta bulutu seyrek kalır, kenar geçişleri belirsizleşir ve sonuçta ölçüm tekrarlanabilirliği düşer.
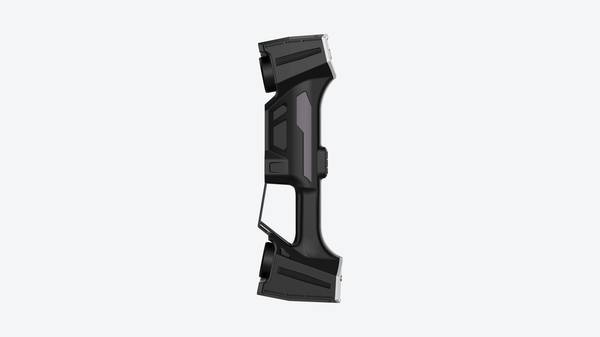
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Kalite mühendisi açısından asıl sorun, ham tarama verisindeki bu boşlukların doğrulama raporuna sızmasıdır. İlk parça onayı, GD&T referans ölçümleri veya tersine mühendislik çalışmalarında eksik nokta bulutu, olduğundan daha iyi görünen yüzey profilleri üretebilir.
Siyah yansıtıcı parçalar için 3D tarama ihtiyacı tam da burada belirginleşir: güvenilir ölçüm verisi, yalnızca cihazın çözünürlüğüyle değil, yüzey koşullarına verdiği optik tepkiyle de ilgilidir. INSVISION tarayıcıları bu bağlamda, yüzey hazırlığı ve pozlama ayarları açısından daha kontrollü bir ölçüm penceresi sunar;
ancak asıl değerlendirme, saha koşullarında alınan tekrarlı ölçümlerin tutarlılığına bakılarak yapılmalıdır.
Geleneksel ölçümün sınırları
Son yıllarda otomotiv OEM tedarik zincirlerinde ve havacılık MRO süreçlerinde belirgin bir değişim yaşanıyor. Kalite ekipleri artık yalnızca “parça tolerans içinde mi” sorusunu değil, “yüzeyin tamamı hakkında ne biliyoruz” sorusunu soruyor.
Manuel CMM ölçümleri ve mastar kontrolleri bu ikinci soruya yanıt vermekte zorlanıyor. Sorun doğruluktan çok kapsam ve ritimle ilgili.
Karmaşık geometrilerde geleneksel yaklaşım üç temel sınırla karşılaşır. Birincisi, serbest formlu yüzeylerde temaslı prob yalnızca nokta bazlı veri toplar. Dalgalı bir kanat profili ya da enjeksiyon kalıbı boşluğu söz konusu olduğunda, mühendis hangi noktaların kritik olduğunu önceden tahmin etmek zorundadır.
Yanlış tahmin, sapmanın ölçülmemiş bölgede kalması demektir.
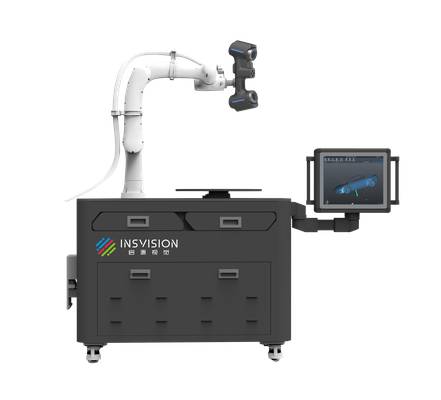
İkinci sınır veri sürekliliğidir. CMM raporu ayrık koordinatlar üretir. Yüzeyin iki ölçüm noktası arasında ne yaptığı belirsizdir. Oysa bir birleşim yüzeyindeki lokal çökme, tam da bu iki nokta arasında oluşabilir. Siyah yansıtıcı parçalar için 3D tarama bu boşluğu kapatır;
çünkü nokta değil, sürekli yüzey verisi sunar.
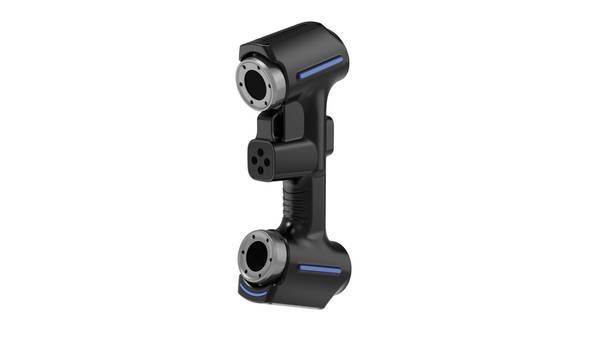
Üçüncü sınır teslim ritmidir. İlk parça muayenesi sırasında CMM programının yazılması, fikstür tasarımı ve ölçüm döngüsü saatler alabilir. Seri üretimde proses sapması tespit edildiğinde ise kök neden analizi için yüzey verisi gerekir. Geleneksel yöntem bu veriyi zamanında sağlayamaz.
Sonuç, kalite kararlarının eksik bilgiyle alınmasıdır.
INSVISION endüstriyel 3D tarayıcı kategorisi, bu üç sınırın pratik etkisini azaltmaya yönelik bir veri toplama alternatifi sunar. Konu doğruluktan önce, ölçümün nereye baktığı ve hangi hızda karar desteklediği meselesidir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Saha ekibi bir parçayı taradıktan sonra asıl iş yeni başlıyor. Ham nokta bulutu tek başına kalite kararı verdirmez. Siyah yansıtıcı parçalar için 3D tarama yapıldığında, yüzey verisi CAD model ile çakıştırılır; sapma haritası GD&T referanslarına göre okunur.
Bu karşılaştırma adımı tolerans dışı bölgeleri hızlı ayırır, ama sınır koşulları göz ardı edilirse yanıltıcı sonuç çıkar. Parlak veya koyu yüzeylerde yansıma kaynaklı boşluklar oluşabilir; bu alanlar ölçüm belirsizliği olarak işaretlenmeli, interpolasyonla doldurulmamalıdır.
İnceleme aşamasında INSVISION endüstriyel 3D tarayıcı kategorisi, sahada doğrudan karşılaştırma yapılabilen bir veri hattı sunar. Tarama, hizalama ve sapma analizi aynı oturumda tamamlanır. Raporlama ise ham görsel değil, izlenebilir ölçüm sonucu gerektirir: hangi yüzey, hangi tolerans, hangi sonuç.
Bu üç adım birbirine bağlanmadığında, ilk parça muayenesi veya MRO kabul süreci tekrar tekrar sahaya dönmek zorunda kalır.
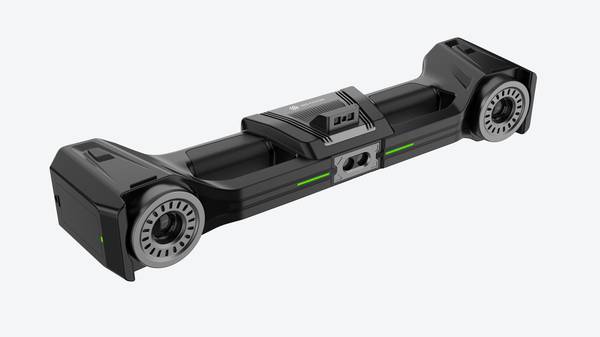
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Son beş yılda havacılık ve otomotiv tedarik zincirlerinde yüzey verisi doğrulama süreçleri belirgin biçimde değişti. Birçok ekip artık ilk parça muayenesini yalnızca koordinat ölçüm cihazıyla değil, taşınabilir optik sistemlerle birlikte yürütüyor.
Bu geçiş, siyah yansıtıcı parçalar için 3D tarama ihtiyacını da beraberinde getirdi. Ancak sahada asıl mesele cihazın teknik özelliklerinden önce sürecin doğrulanmasıdır.
Kalite mühendisleri için ilk doğrulama noktası yüzey hazırlığıdır. Siyah, parlak veya karbon fiber dokulu parçalar ışığı farklı yutacağı için tarama öncesi matlaştırma gerekebilir. Bu, ölçüm belirsizliğini doğrudan etkiler. İkinci nokta ortam kararlılığıdır;
titreşim, değişken aydınlatma ve sıcaklık sapması nokta bulutu yoğunluğunu bozar. Üçüncü olarak referans geometrisi belirlenmelidir. Datum yüzeyleri, pim delikleri veya sabitlenmiş hedefler olmadan tarama sonucu CAD ile anlamlı şekilde hizalanamaz.
INSVISION taşınabilir 3D tarama sistemleri bu tür doğrulama adımlarının sistematik biçimde uygulandığı iş akışlarına uygundur. Özellikle ilk parça raporlamasında tekrarlanabilir sonuç almak isteyen ekipler, tarama öncesi bu üç doğrulama noktasını yazılı prosedüre bağlamalıdır.
Aksi halde cihaz doğruluğu ne olursa olsun, veri kalitesi süreç tutarsızlığından etkilenir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.