

Cosa verificare prima di scegliere scanner 3D per pezzi di grandi dimensioni
scanner 3D per pezzi di grandi dimensioni: Contesto produttivo e bisogno di misura La necessità di rilevare pezzi di grandi dimensioni nasce da un vincolo.
Contesto produttivo e bisogno di misura
La necessità di rilevare pezzi di grandi dimensioni nasce da un vincolo produttivo molto concreto: quando le tolleranze dimensionali si misurano in centesimi di millimetro su superfici che superano il metro, gli strumenti tradizionali non bastano più.
Un calibro, un micrometro o una macchina di misura a coordinate coprono bene il particolare locale, ma non restituiscono la forma complessiva dell’oggetto. E senza una nuvola di punti densa e affidabile, il controllo qualità rischia di fermarsi a pochi punti campione.
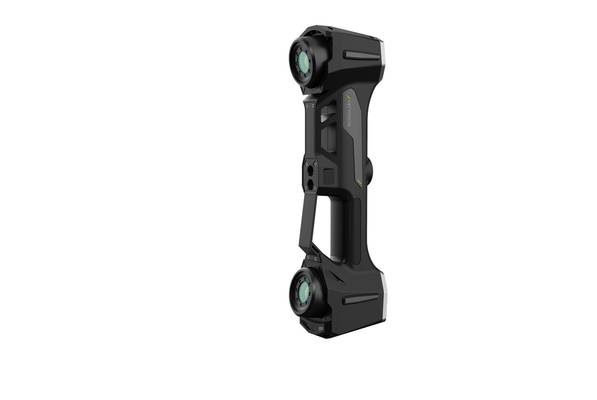
Criteri di selezione e controlli sul campo
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Contesto produttivo e bisogno di misura | La necessità di rilevare pezzi di grandi dimensioni nasce da un vincolo produttivo molto concreto: quando le tolleranze dimensionali si misurano in c… | Un calibro, un micrometro o una macchina di misura a coordinate coprono bene il particolare locale, ma non restituiscono la forma complessiva de… |
| Dove la misura tradizionale mostra i limiti | Quando un pezzo supera determinate dimensioni, gli strumenti convenzionali iniziano a cedere terreno. | Il problema non è quasi mai la precisione nominale dello strumento, ma la sua capacità di descrivere una superficie in modo continuo e ripetibil… |
| Inserire la scansione 3D nel flusso operativo | Il valore di uno scanner 3D per pezzi di grandi dimensioni non sta nella nuvola di punti in sé, ma in come questa entra nel processo decisionale. | Sul campo, la sequenza che funziona è quasi sempre la stessa: acquisizione, confronto con il nominale, revisione delle deviazioni, report condiv… |
| Verifiche prima dell’adozione | In reparto, l’adozione di uno scanner 3D per pezzi di grandi dimensioni raramente si decide sulla sola scheda tecnica. | Conviene partire da un flusso tipico: il pezzo arriva in area collaudo, va posizionato su un banco o una dima, riferito e scansionato. |
In molti reparti, la pressione sui controlli è aumentata per ragioni diverse. Da un lato, i lotti si accorciano e i setup cambiano più spesso. Dall’altro, il cliente finale chiede documentazione dimensionale sempre più completa, spesso legata a first-article inspection o a verifiche periodiche su stampi e attrezzature.
In questo contesto, il dato non serve solo a dire “buono o scarto”: serve a capire dove sta derivando la deviazione, se il problema è nel pezzo, nello stampo o nel processo.
È qui che entra in gioco uno scanner 3D per pezzi di grandi dimensioni. Non come semplice alternativa al tastatore, ma come strumento per costruire un modello digitale completo dell’oggetto reale.
La differenza fondamentale sta nella densità dei dati: non più singoli punti misurati, ma milioni di coordinate che descrivono la superficie. Questo cambia il tipo di analisi possibile.
Si può confrontare l’intero pezzo con il CAD nominale, evidenziare aree fuori tolleranza che il campionamento puntuale non avrebbe intercettato, e generare mappe colorate utilizzabili in produzione.
INSVISION affronta questo scenario con una logica precisa: adattare la tecnologia al contesto di misura, non il contrario. La pressione sui controlli non si risolve solo con un sensore più veloce, ma con un flusso che garantisca ripetibilità e tracciabilità del dato.
Per pezzi che richiedono aree di scansione estese, la combinazione di scanner e tracker permette di mantenere l’accuratezza anche quando il pezzo non può essere spostato o quando il setup di misura deve adattarsi allo spazio disponibile in officina.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
Quando un pezzo supera determinate dimensioni, gli strumenti convenzionali iniziano a cedere terreno. Il problema non è quasi mai la precisione nominale dello strumento, ma la sua capacità di descrivere una superficie in modo continuo e ripetibile.
Su geometrie complesse, come nervature, sottosquadri o raccordi con raggi variabili, il calibro o il tastatore raccolgono punti sparsi. Il risultato è una nuvola di misure che lascia zone non documentate, soprattutto dove la forma cambia rapidamente.
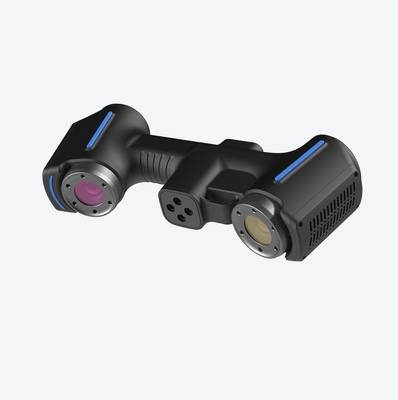
C’è poi il tema della continuità dei dati. Con il rilevamento a contatto, ogni operatore segue un proprio percorso di misura. Due tecnici possono produrre report diversi sullo stesso pezzo, perché cambiano i punti campionati e la sequenza.
In un contesto di primo collaudo o di verifica post-montaggio, questa variabilità rende difficile confrontare lotti, fornitori o stabilimenti.
Infine, i tempi di consegna. Una scansione con scanner 3D per pezzi di grandi dimensioni consente di acquisire l’intera superficie in una sessione, riducendo le ore di piazzamento e riposizionamento tipiche del rilievo manuale.
INSVISION propone sistemi pensati proprio per queste condizioni: campo di scansione ampio, profondità di campo estesa e flusso dati adatto al controllo dimensionale. Il vantaggio non è solo fare prima, ma produrre un dato completo che resta disponibile per analisi successive, senza dover rimettere il pezzo in macchina.
Questa differenza si nota soprattutto quando il partico…
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Il valore di uno scanner 3D per pezzi di grandi dimensioni non sta nella nuvola di punti in sé, ma in come questa entra nel processo decisionale. Sul campo, la sequenza che funziona è quasi sempre la stessa: acquisizione, confronto con il nominale, revisione delle deviazioni, report condivisibile.
Se uno di questi passaggi si interrompe, l’investimento resta confinato al laboratorio metrologico e non arriva alla produzione.
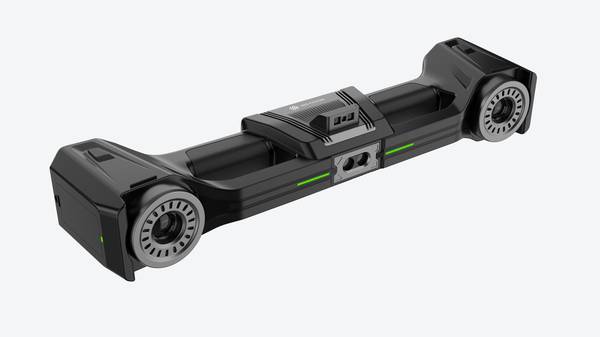
La scansione deve essere pensata come fonte dati, non come controllo finale isolato. Il tecnico rileva la superficie, la allinea al modello CAD o a una scansione di riferimento, e valuta subito scostamenti di forma, planarità o runout.
Il confronto non serve solo a dichiarare conforme o non conforme: serve a capire dove intervenire. Su stampi, lamiere, attrezzature o particolari lavorati, il report con mappa colorimetrica diventa il linguaggio comune tra qualità, produzione e manutenzione.
Questo è il punto che distingue un rilievo utile da un esercizio tecnico.
Per integrare davvero la scansione nel flusso operativo servono tre condizioni: tempi di acquisizione compatibili con il ritmo di linea, procedure di allineamento ripetibili e output leggibili senza software specialistico. Su componenti di grande ingombro, il vincolo critico è spesso il volume di misura.
Un sistema come il industrial scanner 3D di INSVISION, con area di scansione fino a 1100×800 mm e tracciamento su un campo più ampio, permette di rilevare superfici estese senza perdere il riferimento tra una passata e l’altra.
L’accuratezza dichiarata fino a 0,020 mm per lo scanner e 0,025 mm per il tracker va letta come prestazione di sistema, non come dato assoluto valido in ogni condizione.
Il passaggio dalla scansione al report deve essere tracciabile. Il consiglio pratico è di validare prima il flusso su un pezzo campione noto, confrontando i risultati con un metodo di riferimento già in uso. Solo dopo si estende la procedura ai particolari critici.
Questo approccio riduce le sorprese in produzione e rende la scansione 3D uno strumento di prevenzione, non solo di verifica finale.
Verifiche prima dell’adozione
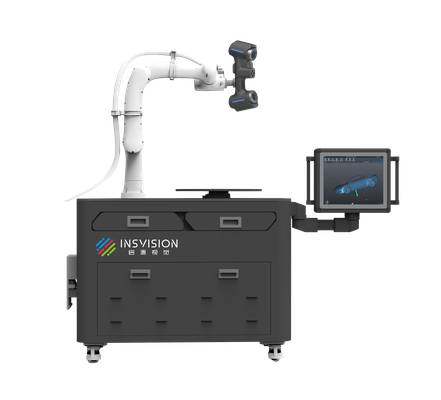
Verifiche prima dell’adozione
In reparto, l’adozione di uno scanner 3D per pezzi di grandi dimensioni raramente si decide sulla sola scheda tecnica. Conviene partire da un flusso tipico: il pezzo arriva in area collaudo, va posizionato su un banco o una dima, riferito e scansionato.
Se la logistica interna non tiene conto di accesso, movimentazione e stabilità, anche il sistema più accurato produce dati inutilizzabili. Prima dell’acquisto vanno quindi validati almeno tre aspetti.
Il primo è il volume di lavoro reale: non il pezzo nominale, ma lo spazio occupato durante la rotazione o il riposizionamento. Il secondo è la portabilità della strumentazione: in molti casi il pezzo non può essere spostato, quindi scanner e tracker devono lavorare attorno all’oggetto.
Il terzo è il dato atteso, ossia se serve una nuvola densa per reverse engineering oppure un confronto dimensionale rispetto al CAD.
Per applicazioni su superfici estese, soluzioni come i sistemi INSVISION con tracker ottico consentono di mantenere il riferimento globale anche quando il sensore viene spostato ripetutamente.
Vale la pena eseguire una prova su un componente rappresentativo, non su un campione semplice, e verificare che l’operatore riesca a completare il ciclo senza interventi esterni. Solo dopo questa validazione il reparto può considerare superata la fase di verifica.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.