

Dai dati di scansione al report di controllo: scanner 3D per componenti automotive in pratica
scanner 3D per componenti automotive: Criticità nel controllo qualità di componenti automotive tra postazione produzione e qualità Criticità nel controllo.
Criticità nel controllo qualità di componenti automotive tra postazione produzione e qualità
Il controllo qualità nell’automotive vive spesso una frattura operativa tra ciò che accade in linea e ciò che viene registrato a sistema. Un operatore misura un giunto di sterzo con calibri e tamponi, annota i valori su un foglio di viaggio, poi il tecnico qualità trascrive quei dati in un report.
Nel frattempo la produzione va avanti. Il risultato è un flusso informativo lento, soggetto a errori di trascrizione e poco utile per decidere in tempo reale se fermare una lavorazione o liberare un lotto.

Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Flusso operativo pratico
- Criticità nel controllo qualità di componenti automotive… — Il controllo qualità nell’automotive vive spesso una frattura operativa tra ciò che accade in linea e ciò che viene registrato a…
- Fase di preparazione postazione: allineamento tra team pe… — Prima ancora di accendere lo scanner, la differenza tra una misurazione utile e una da buttare si gioca sulla postazione.
- Esecuzione della scansione: condivisione in tempo reale d… — Vi è mai capitato di dover fermare una linea o una verifica dimensionale perché il referente di processo era in un altro stabilim…
- Elaborazione nuvole di punti e analisi deviazioni: revisi… — Il valore reale di uno scanner 3D per componenti automotive non si esaurisce nella fase di acquisizione.
Questa distanza si paga in tre modi. Primo, nei tempi: rilevare manualmente geometrie complesse come scatole del cambio o profilati di paraurti antinfortunistici richiede minuti per singolo pezzo, e il dato arriva alla qualità quando il lotto è già stato movimentato.
Secondo, nelle dispute: qualità e ingegneria di processo si confrontano su numeri scritti a mano, con interpretazioni divergenti degli stessi riferimenti dimensionali.
Terzo, nella tracciabilità: senza una nuvola di punti associata al pezzo, dimostrare la conformità ISO/TS 16949 diventa un esercizio documentale, non una verifica metrologica.
Un sistema di scanner 3D per componenti automotive come quelli sviluppati da INSVISION interviene esattamente su questo collo di bottiglia.
La scansione sostituisce la serie di misurazioni puntuali con una acquisizione completa della superficie: il giunto di sterzo, la flangia della scatola cambio o il profilo estruso del paraurti vengono digitalizzati nella loro interezza, generando una mappa di deviazioni rispetto al CAD di riferimento.
Il dato non è più un numero isolato trascritto a mano, ma un modello tridimensionale confrontabile e archiviabile.
Il disallineamento tra postazione produzione e ufficio qualità si riduce perché entrambi i team guardano lo stesso file, con la stessa scala cromatica di scostamento. Non serve interpretare un valore scritto in fretta: la mappa mostra dove il pezzo è fuori tolleranza, di quanto e con quale andamento superficiale.
Le non conformità emergono prima, quando il costo di intervento è ancora una regolazione utensile o un richiamo al fornitore, non uno scarto di lotto o una rilavorazione fuori ciclo.
Sul piano della tracciabilità, il vantaggio è strutturale. Archiviare la scansione di ogni lotto critico significa conservare la prova geometrica del pezzo, non solo la dichiarazione di conformità.
In ottica lean manufacturing, questo sposta il controllo qualità da attività di registrazione a strumento di prevenzione: meno tempo a compilare report, più tempo a capire perché una deriva sta nascendo.
I requisiti ISO/TS 16949 non vengono più gestiti come adempimento burocratico, ma come evidenza oggettiva collegata alla storia produttiva del componente.
Fase di preparazione postazione: allineamento tra team per scansioni ripetibili
Prima ancora di accendere lo scanner, la differenza tra una misurazione utile e una da buttare si gioca sulla postazione.
Nei reparti qualità automotive lo si vede ogni giorno: l’operatore posiziona il pezzo in un modo, il tecnico di produzione lo aveva pensato in un altro, e il report finale mostra scostamenti che non c’entrano nulla con il processo, ma solo con il setup.
Per questo la fase di preparazione va trattata come un’attività condivisa, non come un preambolo tecnico lasciato alla buona volontà del turno.
Il primo passo è mettere attorno allo stesso tavolo qualità e produzione per definire i criteri di controllo prima dell’avvio della scansione. Non serve un documento di dieci pagine: servono decisioni chiare.
Quali tolleranze GD&T applicare secondo ASME Y14.5, quali datum prendere come riferimento per l’allineamento al modello CAD, quali superfici escludere perché non funzionali o perché soggette a bava di lavorazione. Se queste scelte restano implicite, ogni operatore le interpreterà a modo suo e la ripetibilità crolla.
Il posizionamento del componente è il secondo punto critico. Un supporto stabile, ripetibile tra i turni, evita che la nuvola di punti venga compensata in modo diverso a ogni ciclo.
Vale la pena definire una sequenza di appoggio e bloccaggio identica per tutti gli operatori, magari con riferimenti visivi marcati sulla postazione.
In produzione in lotti, dove lo stesso codice torna in linea a distanza di giorni o settimane, questa standardizzazione è ciò che separa un controllo affidabile da una serie di misurazioni non confrontabili tra loro.
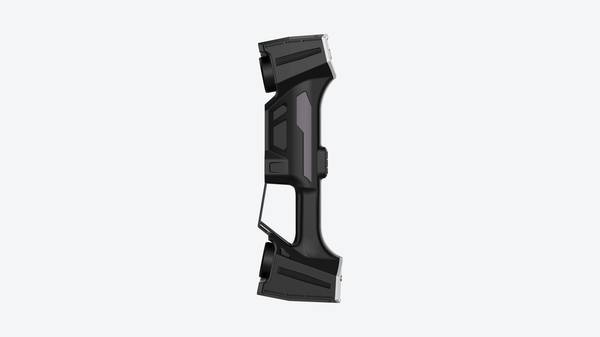
Anche le condizioni dell’area di lavoro contano più di quanto si pensi. Vibrazioni da macchine vicine, illuminazione instabile, polvere sulle superfici di riferimento: tutti fattori che introducono rumore nella scansione e allungano i tempi di post-elaborazione.
Una verifica rapida prima dell’avvio, condivisa tra qualità e produzione, riduce le eccezioni da gestire a valle.
Le soluzioni di scanner 3D per componenti automotive di INSVISION si integrano nelle postazioni esistenti proprio perché il setup non richiede di stravolgere il layout di linea.
Le procedure standardizzate riducono la variabilità tra turni di lavoro e permettono di mantenere il ritmo produttivo anche quando il controllo dimensionale si inserisce in un flusso a lotti.
Il vantaggio operativo non sta nella singola scansione più veloce, ma nel fatto che la scansione successiva parte da condizioni note: meno tempo speso a rincorrere anomalie, più tempo dedicato a decidere sul pezzo.
Esecuzione della scansione: condivisione in tempo reale del dato tra postazioni
Vi è mai capitato di dover fermare una linea o una verifica dimensionale perché il referente di processo era in un altro stabilimento e nessuno sapeva interpretare il rilievo appena eseguito? Nella componentistica automotive, questa situazione è più frequente di quanto si creda.
La routine di acquisizione parte dalla postazione qualità: l’operatore richiama il programma di scansione standardizzato, posiziona il particolare e avvia ciclo. Da qui in avanti, ciò che conta non è soltanto la nuvola di punti, ma la velocità con cui il dato diventa utilizzabile da chi deve prendere decisioni.
Con lo scanner 3D per componenti automotive INSVISION, la nuvola acquisita viene resa immediatamente disponibile anche ai team remoti di ingegneria di processo. Nessuna trascrizione manuale, nessun foglio di rilevazione cartaceo da scannerizzare e inviare via posta.
Il rilievo arriva a chi deve consultarlo mentre la scansione è ancora in corso o subito dopo. Questo cambia il flusso di lavoro: l’eccezione dimensionale può essere discussa in tempo reale, con lo stesso dato sotto gli occhi di tutti, senza dover ricostruire a posteriori cosa sia stato misurato e come.
Il punto critico, nelle forniture automotive, è la ripetibilità tra operatori diversi. Su particolari di cambio e giunti di sterzo, dove le tolleranze sono strette e le geometrie complesse, una routine di scansione standardizzata evita che il risultato dipenda dalla manualità o dall’esperienza di chi impugna lo scanner. L’operatore qualità avvia il programma predefinito, segue la sequenza guidata e ottiene un dato confrontabile con quello rilevato il turno precedente o in un altro reparto. Per componenti di medie dimensioni, come profilati di protezione e stampi per particolari stampati, la stessa logica si applica alla verifica periodica e al confronto con il modello nominale. Anche su elementi più grandi, come parti di telaio, la gestione per routine ripetibili riduce la dipendenza da personale specializzato: il sistema guida l’acquisizione, mentre la valutazione dimensionale può essere demandata a un team remoto che riceve il dato in tempo reale. Il vantaggio operativo non sta nel singolo rilievo, ma nella possibilità di distribuire la competenza senza spostare le persone.
Questa impostazione ha un impatto diretto sulla qualità del dato e sulla tracciabilità. Quando il flusso prevede passaggi cartacei, il rischio di errori di trascrizione o di versioni non allineate cresce con il numero di persone coinvolte.
Con la condivisione immediata, il dato acquisito in officina è lo stesso che l’ingegnere di processo apre nel proprio software di analisi. Le tolleranze severe del settore automotive richiedono esattamente questo: un’informazione dimensionale affidabile, non reinterpretata a valle.
Per chi gestisce forniture a cadenza elevata, la possibilità di verificare un primo pezzo, condividere il rilievo e ottenere un riscontro senza attendere il passaggio fisico del campione riduce i tempi morti tra produzione e validazione.
Non si tratta di eliminare il controllo umano, ma di concentrarlo dove serve: sulla lettura del dato e sulla decisione, non sulla sua raccolta e trascrizione.
Elaborazione nuvole di punti e analisi deviazioni: revisione congiunta delle non conformità
Il valore reale di uno scanner 3D per componenti automotive non si esaurisce nella fase di acquisizione. La parte che incide di più sui tempi di risoluzione è quella successiva: elaborazione della nuvola di punti, confronto con il modello CAD di riferimento e analisi delle deviazioni.
È qui che qualità e ingegneria di processo devono lavorare sullo stesso set di dati, senza rincorrersi tra report discordanti o rilievi manuali ripetuti.
Una volta acquisita la geometria, la nuvola di punti viene allineata al CAD nominale e mappata con colori di deviazione. Il team qualità individua le zone fuori tolleranza; l’ingegneria di processo riceve la stessa identica base dati per isolare la causa radice.
Non serve rifare la misura, non serve discutere se il rilievo sia attendibile. La non conformità è documentata su geometria reale, condivisa e richiamabile in ogni fase di revisione.
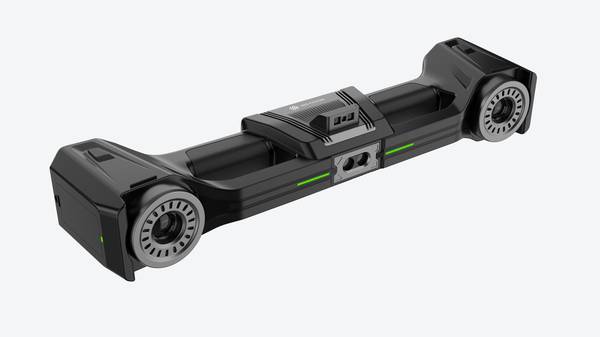
Per componenti aftermarket o ricambi di parti obsolete, questa stessa nuvola elaborata diventa il punto di partenza per la ricostruzione del modello 3D digitale. La progettazione non parte da zero: parte da una geometria già rilevata, riducendo i tempi di sviluppo e il costo complessivo del nuovo componente.
INSVISION supporta questo flusso con strumenti che mantengono la tracciabilità del dato dalla scansione alla verifica finale, evitando duplicazioni di lavoro tra reparti e accelerando le decisioni di accettazione o rilavorazione.
Consegna report e protocolli di ricontrollo: tracciabilità per miglioramento continuo
Il valore di uno scanner 3D per componenti automotive non si esaurisce nella fase di acquisizione. La parte che incide davvero sui costi della qualità è ciò che accade dopo: come i dati vengono trasformati in report, come le deviazioni vengono gestite e come il processo di ricontrollo viene governato.
Una consegna strutturata dei risultati evita che informazioni critiche restino bloccate in reparto qualità senza generare azioni correttive.
I report generati da una scansione INSVISION vengono esportati in formati standard, compatibili con i sistemi di gestione qualità già presenti in azienda.
Questo significa che ogni mappatura colorimetrica, ogni scostamento da CAD e ogni analisi di tolleranza può essere archiviata con la stessa logica documentale usata per il resto del QMS.
Per un responsabile qualità che deve rispondere a audit cliente o a requisiti normativi del settore automotive, avere dati di misurazione tracciabili e richiamabili senza ricostruzioni manuali riduce il tempo di preparazione documentale e il rischio di non conformità formali.
I modelli 3D derivanti dalla scansione servono anche all’ingegneria inversa: quando un componente modificato in produzione deve essere documentato o quando serve un riferimento geometrico aggiornato per attrezzature e maschere di controllo.
La disponibilità immediata del dato digitale elimina la necessità di rilievi manuali ripetuti.
I criteri di ricontrollo vanno definiti in modo condiviso tra team qualità e produzione, non imposti unilateralmente. La regola pratica è semplice: se la deviazione rientra nella tolleranza, il componente prosegue lungo la linea e la segnalazione resta registrata come dato statistico.
Se la deviazione supera i limiti, l’ingegneria di processo interviene sulla linea e programma una scansione di verifica sul lotto successivo.
Questo meccanismo evita due estremi entrambi costosi: il blocco ingiustificato della produzione per deviazioni minori e la sottovalutazione di scostamenti che, ripetuti nel tempo, generano derive dimensionali difficili da recuperare.
Le soluzioni INSVISION supportano la standardizzazione di questi flussi. Il vantaggio si vede nel medio periodo: meno rilavorazioni, meno fermate non pianificate, meno discussioni su chi ha misurato cosa e come.
I costi della qualità scendono perché il processo decisionale si basa su dati oggettivi e condivisi, non su interpretazioni soggettive di singoli operatori.
Il ritmo di consegna resta costante: la produzione non deve attendere verifiche lunghe e il controllo qualità non deve rincorrere informazioni sparse tra reparti diversi.
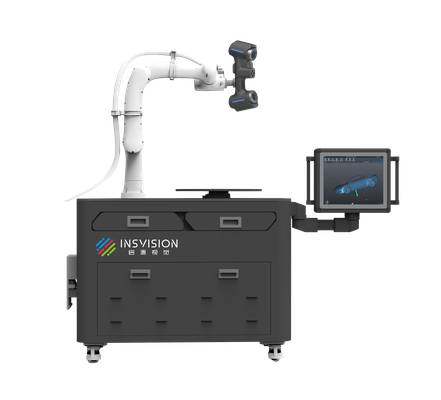
La tracciabilità diventa così uno strumento di miglioramento continuo, non un adempimento burocratico. Ogni scansione alimenta una base dati che permette di individuare tendenze, confrontare lotti e intervenire prima che una deviazione sistematica si trasformi in scarto o reso da cliente.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.