

Come valutare scanner 3D a luce blu nell’ispezione industriale
Categorie di attività per gli scanner 3D a luce blu nell’industria Categorie di attività per gli scanner 3D a luce blu nell’industria Quante volte un.
Categorie di attività per gli scanner 3D a luce blu nell’industria
Quante volte un responsabile qualità si è chiesto se il metodo di misura adottato restituisca davvero l’intera geometria del pezzo, e non solo i punti che ha scelto di controllare?
È una domanda che, in ambito Industria 4.0 e produzione snella, sta spingendo molte aziende occidentali a riconsiderare il ruolo della scansione 3D a luce blu. Non si tratta di sostituire in blocco calibri o macchine di misura a coordinate, ma di affiancarli dove servono velocità, completezza del dato e ripetibilità.
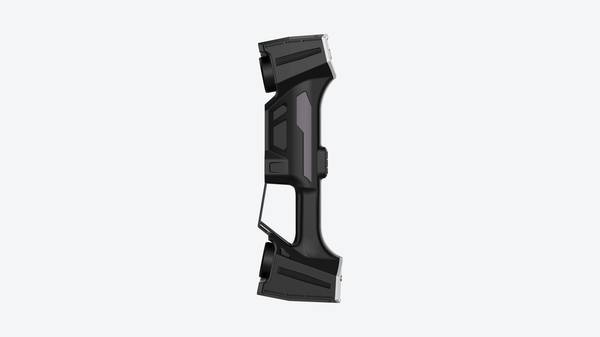
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Sintesi dello scenario
Un modo pratico per leggere l’articolo è partire da questo scenario:
- Categorie di attività per gli scanner 3D a luce blu…: Quante volte un responsabile qualità si è chiesto se il metodo di misura adottato restituisca davvero l’intera geo…
- Vincoli operativi che definiscono la scelta della s…: Prima di confrontare schede tecniche, un responsabile qualità o un ingegnere di produzione dovrebbe mappare i vinc…
- Tipologie di scanner 3D a luce blu per ogni esigenz…: Prima di valutare un sistema di scansione, conviene partire dal pezzo e dal vincolo operativo: dimensioni, libertà…
Nel controllo dimensionale in linea o in laboratorio, settori come automotive OEM e dispositivi medici usano gli scanner INSVISION per verificare tolleranze geometriche e conformità ai requisiti ISO e ASME.
Il vantaggio non è solo la rapidità, ma la possibilità di confrontare l’intero cloud di punti con il modello CAD, evidenziando scostamenti che un campionamento puntuale potrebbe non intercettare.
Nel reverse engineering, tipico dell’aerospaziale MRO e dell’energia, componenti obsoleti o privi di disegno CAD vengono digitalizzati per ricostruire modelli utilizzabili. Qui la luce blu offre un comportamento più stabile su superfici riflettenti o scure, riducendo la necessità di preparazione del pezzo.
La valutazione di usura e difetti su organi in manutenzione è un’altra applicazione concreta: acquisire lo stato reale di una girante, di una flangia o di un carter consente di pianificare interventi prima che il fermo macchina diventi critico.
Rispetto ai metodi tradizionali, la scansione restituisce una mappa completa delle deviazioni, non una serie di misure isolate. Per chi deve decidere, il criterio guida resta la tipologia di pezzo, i vincoli di ciclo e il livello di documentazione richiesto dal cliente finale.
Vincoli operativi che definiscono la scelta della soluzione
Prima di confrontare schede tecniche, un responsabile qualità o un ingegnere di produzione dovrebbe mappare i vincoli reali del proprio flusso di lavoro. La scelta di uno scanner 3D a luce blu raramente si riduce alla sola precisione nominale;
quasi sempre dipende da come lo strumento si inserisce in un contesto produttivo esistente.
Il primo discrimine è la dimensione dei pezzi. Un componente implantare medicale richiede un campo di misura ravvicinato e alta densità di punti, mentre un assemblaggio aerospaziale o una struttura per l’energia eolica impone volumi di scansione ampi e strategie di allineamento diverse.
In questi casi, soluzioni come la gamma industrial scanner 3D di INSVISION, con area di scansione fino a 1100×800 mm per lo scanner e fino a 2600×2200 mm per il tracker, diventano rilevanti non per il dato in sé, ma perché riducono il numero di setup e i tempi morti tra una postazione e l’altra.
Il secondo vincolo è il contesto di utilizzo. Un laboratorio metrologico climatizzato offre condizioni controllate, mentre un reparto di produzione o un sito esterno per attività MRO introducono vibrazioni, variazioni termiche e vincoli di accesso.
Qui conta la libertà di posizionamento: sistemi tracker-based consentono di mantenere l’allineamento anche quando lo scanner si muove attorno a un pezzo di grandi dimensioni, senza dover riallineare continuamente il riferimento.

La necessità di marcatori è un altro fattore spesso sottovalutato. Su superfici opache e geometrie regolari i target adesivi si applicano rapidamente.
Ma quando il pezzo non può essere alterato — componenti ottici, superfici lucide, parti già verniciate o destinate a controllo non distruttivo — bisogna valutare scanner che lavorino bene anche con pochi o nessun marcatore.
La tecnologia a luce blu aiuta, ma la verifica preliminare su un campione reale resta la pratica più affidabile.
Tempo ciclo e volumi di produzione chiudono il quadro. Lotti piccoli e personalizzati tollerano setup più lunghi, mentre una produzione seriale ad alto volume richiede ripetibilità batch-to-batch e integrazione con sistemi di automazione.
Infine, il tipo di output richiesto — report di ispezione conformi a normative ISO/ASME, file CAD per reverse engineering o integrazione con QMS esistenti — orienta la scelta del software tanto quanto quella dell’hardware. Un buon processo di selezione parte da questi vincoli, non dal listino.
Tipologie di scanner 3D a luce blu per ogni esigenza produttiva
Prima di valutare un sistema di scansione, conviene partire dal pezzo e dal vincolo operativo: dimensioni, libertà di movimento attorno al componente, presenza di riferimenti fotogrammetrici, cadenza richiesta e ripetibilità del lotto.
Un tecnico che oggi esegue un reverse engineering su una flangia in officina non ha le stesse necessità di chi controlla una fusione aerospaziale in sala metrologica o di chi integra un controllo in linea automotive.
Gli scanner portatili manuali rispondono alla necessità di flessibilità su pezzi medio-piccoli, lotti vari e interventi esterni. Sono la scelta più immediata quando il componente può essere movimentato e la superficie non richiede un setup fisso.
Per grandi assemblaggi, invece, i sistemi con tracking ottico mantengono il riferimento globale senza dover applicare marker su tutta la struttura: una soluzione che riduce i tempi di preparazione su fusoliere, telai e componenti per l’energia.
Dove il controllo dimensionale richiede tolleranze strette su piccoli e medi particolari, gli scanner stazionari ad alta precisione offrono ripetibilità e stabilità termica, adatti a dispositivi medici e componenti meccanici di precisione.
Nei flussi ad alto volume, infine, gli scanner automatizzati integrati in linea eseguono ispezioni in tempo reale senza intervento manuale, coerenti con logiche lean e Industria 4.0.
INSVISION propone scanner 3D a luce blu in tutte queste categorie, con soluzioni pensate per inserirsi nei processi esistenti senza stravolgere il flusso produttivo.
Verifica dell’adattabilità della soluzione al tuo contesto produttivo
Prima di introdurre uno scanner 3D a luce blu in linea, il passaggio che distingue un acquisto riuscito da uno problematico è la validazione pratica sul campo. Non basta confrontare schede tecniche: serve verificare come la soluzione si comporta con i pezzi reali che escono dalla tua produzione.
Si parte sempre da un set di campioni rappresentativi, scelti per dimensione, materiale, geometria e tolleranze richieste. Se lavori particolari con fori profondi o nervature complesse, il test deve includere proprio quelle criticità, non solo superfici piane facili da rilevare.
In parallelo, controlla che i file di output della scansione entrino senza attriti nei tuoi sistemi CAD, nel software di gestione qualità e nei flussi documentali già attivi. Un formato non compatibile può vanificare i benefici in termini di tempo.
Valuta poi i tempi di formazione: una soluzione intuitiva riduce il rischio che lo strumento resti sottoutilizzato dopo le prime settimane. L’integrazione con i processi esistenti, dalla produzione snella ai controlli già strutturati, va analizzata con attenzione per limitare i tempi di adattamento.
INSVISION affianca i clienti proprio in questa fase di test con campioni, così da verificare l’idoneità della soluzione alle necessità specifiche in condizioni reali.
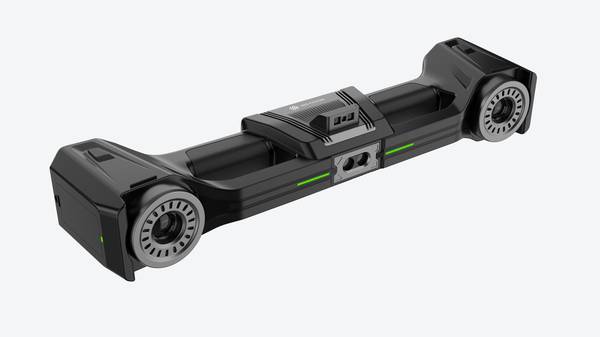
Checklist operativa per la scelta dello scanner 3D a luce blu
Il passaggio dal controllo a contatto alla digitalizzazione ottica non è più una scommessa, ma una decisione che va presa con metodo. Troppi impianti acquistano uno scanner 3D a luce blu sulla base di una demo riuscita, per poi scoprire che il sistema non regge il ritmo della produzione reale.
La valutazione deve partire dal pezzo, non dalla scheda tecnica.
Primo punto: allineamento con le attività di scansione principali. Se l’uso prevalente è il reverse engineering su fusioni o stampati, servono modalità di scansione rapida con più linee laser parallele.
Se invece il lavoro quotidiano include fori profondi, asole o sedi valvola, la soluzione deve offrire una singola linea laser blu dedicata. Chi salta questa verifica finisce per rallentare il lavoro su entrambe le tipologie di pezzo.
Secondo punto: rispetto dei vincoli operativi. Dimensione massima del componente, mobilità richiesta in reparto, tempo ciclo per scansione, volumi giornalieri, necessità di marcatori o target. Un sistema pensato per particolari da banco non regge su stampi da mezza tonnellata.
Allo stesso modo, una soluzione che richiede marcatori su ogni superficie lucida diventa insostenibile in una linea con cambio pezzo frequente.
Terzo punto: conformità normativa. Il report generato deve supportare le tolleranze richiamate a disegno e le normative applicabili, ISO o ASME. Non basta la nuvola di punti colorata: serve un flusso di dati che l’ufficio qualità possa archiviare senza rilavorazioni manuali.
Quarto punto: compatibilità con i sistemi esistenti. I dati di scansione devono entrare nei software CAD, nel QMS e nei flussi di produzione già attivi senza conversioni faticose. Un formato chiuso o un’integrazione fragile vanifica il risparmio di tempo ottenuto in acquisizione.
Quinto punto: supporto e formazione. Il team di collaudo non impara da solo. Servono percorsi di addestramento strutturati e un supporto tecnico che risponda nei tempi del reparto, non in quelli del calendario commerciale.
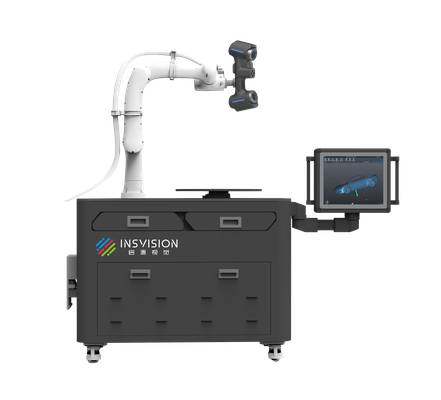
La scelta dello scanner 3D a luce blu più adatto dipende sempre dalle specifiche necessità del proprio contesto produttivo. Una valutazione mirata su questi cinque criteri, condotta con pezzi reali e non con campioni dimostrativi, permette di ottenere il massimo valore dall’investimento.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.