

Cómo evaluar escáner 3D en inspección industrial
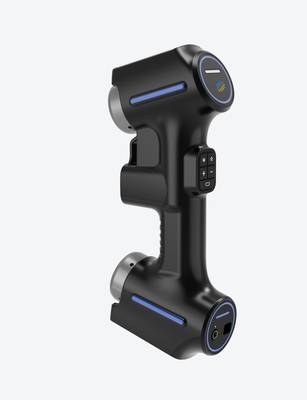
escáner 3D: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición La inspección dimensional en entornos de producción no.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
La inspección dimensional en entornos de producción no responde a un único método, sino a una exigencia concreta: obtener datos trazables sin detener el flujo de trabajo.
En plantas occidentales —automoción, aeroespacial, energía o fabricación médica— la presión sobre control de calidad se concentra en tres frentes: reducción de piezas no conformes, cumplimiento de tolerancias GD&T cada vez más ajustadas y documentación compatible con normas ISO/ASME.
Preguntas frecuentes
¿Qué conviene revisar en Contexto de planta y necesidad de medición?
La inspección dimensional en entornos de producción no responde a un único método, sino a una exigencia concreta: obtener datos trazables sin detener el flujo de trabajo.
¿Qué conviene revisar en Dónde se limita la medición tradicional?
La metrología por contacto —brazos articulados, máquinas de coordenadas y galgas— opera bajo un principio de muestreo puntual.
¿Qué conviene revisar en Cómo encaja el escaneo 3D en el flujo?
El escaneo 3D no sustituye a la metrología tradicional;
Cuando una pieza sale de mecanizado, fundición o conformado, el primer interrogante no es qué herramienta usar, sino qué geometría debe validarse.
Las superficies funcionales, los alojamientos de ajuste o las zonas con radios críticos exigen una densidad de puntos que los métodos de contacto no siempre alcanzan sin dañar la pieza.
Ahí es donde un escáner 3D compensa: captura nubes de puntos sobre la superficie real y permite comparar contra el modelo CAD de referencia.
Los criterios que definen la necesidad de medición en planta suelen resumirse así:
| Criterio | Implicación práctica |
|---|---|
| Ritmo de producción | La inspección no puede superar el takt time de la línea |
| Complejidad geométrica | Superficies no prismáticas, cavidades o radios pequeños |
| Requisito normativo | Informes de primera pieza, control estadístico de proceso (SPC) |
| Entorno físico | Vibración, temperatura, polvo o accesibilidad limitada |
La medición fiable no es un lujo de laboratorio. Es la condición previa para cerrar el bucle entre diseño, fabricación y control. Sin datos dimensionales consistentes, cualquier intento de mejora continua queda limitado a suposiciones.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La metrología por contacto —brazos articulados, máquinas de coordenadas y galgas— opera bajo un principio de muestreo puntual. El operador registra una serie discreta de coordenadas y asume que la superficie entre esos puntos se comporta de forma predecible.
Esa suposición falla cuando la pieza deja de ser un prisma o un cilindro simple.
Ante geometrías complejas, la medición tradicional se enfrenta a tres restricciones concretas:
| Limitación | Consecuencia práctica |
|---|---|
| Radios pequeños y cavidades profundas | La sonda física no accede a la zona sin colisión; el dato se estima o se omite |
| Superficies de forma libre | El muestreo puntual no captura la curvatura real entre puntos; el informe de calidad queda incompleto |
| Bordes, ranuras y transiciones | La interpolación entre puntos genera un modelo “idealizado” que no refleja el estado real de la pieza |
La continuidad de datos es otro frente débil. Una nube de 200 o 500 puntos no describe una superficie orgánica, una pala de turbina o un canal de refrigeración con suficiente resolución para validar desviaciones de forma según GD&T. El inspector termina tomando decisiones sobre zonas que nunca midió.
Los plazos también se resienten. Cada punto adicional implica tiempo de configuración, contacto y registro. En primeras piezas o lotes cortos, medir lo suficiente para un informe fiable puede consumir horas. Y aun así, el resultado sigue siendo una representación parcial.
Un escáner 3D cambia la lógica: captura la superficie completa como una malla densa, no como una serie de puntos sueltos. Para geometrías con superficies orgánicas, socavaduras o detalles finos, esa densidad de datos es lo que permite comparar la pieza real contra el CAD nominal sin extrapolaciones.
INSVISION desarrolla sistemas de digitalización orientados precisamente a estos casos donde el contacto físico resulta insuficiente.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo 3D no sustituye a la metrología tradicional; la complementa donde el contacto físico resulta lento o insuficiente. En un flujo de control dimensional, el escáner actúa como etapa de adquisición, no como veredicto final.
La cadena típica es: escaneo, alineación con el modelo de referencia, comparación de desviaciones, revisión dimensional y emisión del reporte.
| Etapa | Función | Criterio clave |
|---|---|---|
| Escaneo | Captura de nube de puntos o malla | Densidad suficiente para radios y zonas profundas |
| Comparación | Alineación con CAD nominal | Referencias de datum consistentes con GD&T |
| Revisión | Análisis de desviaciones y tolerancias | Límites según plano o norma aplicable |
| Reporte | Documentación para calidad o cliente | Trazabilidad del lote y del equipo usado |
La utilidad real aparece cuando el escaneo alimenta un sistema de revisión que conserva las tolerancias definidas en el plano. No basta con tener una nube densa; hay que saber contra qué se compara. En piezas de fundición o mecanizado, la alineación por datum funcionales evita falsos rechazos por deformación global.
En mantenimiento aeroespacial, el reporte dimensional sirve como evidencia objetiva para aceptación de componente reparado.
El error frecuente es tratar el escaneo como un fin en sí mismo. La malla sin contexto de tolerancias no decide nada. El valor está en la comparación contra la referencia correcta y en un reporte que el departamento de calidad pueda archivar sin ambigüedad.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
La validación previa no consiste en comparar hojas de especificaciones, sino en confirmar que la geometría real de las piezas, el entorno de medición y los flujos de datos existentes son compatibles con la captura óptica.
Un error frecuente en plantas occidentales es asumir que cualquier escáner 3D funcionará igual sobre acero mecanizado, aluminio fundido o composites con acabado oscuro. No es así. La reflectividad, la profundidad de cavidades y la estabilidad dimensional de la pieza durante la medición condicionan el resultado.
El equipo de planta debe comprobar tres frentes antes de aprobar la implantación:
| Frente de validación | Qué comprobar en planta | Riesgo si no se valida |
|---|---|---|
| Superficie y material | Piezas brillantes, oscuras o con textura variable | Datos incompletos o ruido por reflexión no controlada |
| Geometría y acceso | Cavidades profundas, nervios estrechos, radios pequeños | Zonas sin nube de puntos, necesidad de múltiples poses |
| Integración de datos | Exportación a software de inspección, alineación con CAD, tolerancias GD&T | Retrabajo manual, desviaciones no detectadas en control dimensional |
Los escenarios adecuados suelen ser piezas con formas orgánicas difíciles de medir por contacto, utillajes que requieren documentación geométrica rápida y componentes donde la inspección tradicional consume demasiado tiempo de máquina.
No toda pieza se beneficia de un escáner 3D: si la plantilla ya cubre la medición con calibre o MMC en segundos, añadir captura óptica puede ser innecesario.

Un criterio práctico es validar primero sobre una pieza patrón con defectos conocidos. Si el equipo de calidad puede identificar las desviaciones esperadas sin ambigüedad, la implantación tiene base sólida.
Este enfoque, alineado con prácticas de *first-article inspection* y control de proveedores en automoción o aeroespacial, evita descubrir limitaciones del sistema durante una auditoría real.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.