

Comment évaluer reconstruction 3D pour le contrôle industriel

reconstruction 3D: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier de production, la mesure ne constitue pas.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Dans un atelier de production, la mesure ne constitue pas une fin en soi. Elle sert à répondre à une contrainte : prouver qu’une pièce, un outillage ou un assemblage reste conforme aux exigences dimensionnelles définies en amont.
Cette pression de contrôle s’intensifie à mesure que les cadences augmentent, que les tolérances se resserrent et que les clients exigent des rapports traçables.
Notes de termes
Dans un atelier de production, la mesure ne constitue pas une fin en soi.
Limites des méthodes de mesure classiquesLa mesure dimensionnelle conventionnelle repose sur un principe simple : prélever des points discrets sur une surface, puis…
Intégration du scan 3D dans le flux de travailLa reconstruction 3D ne constitue pas une étape isolée ;
Points de validation avant déploiementLa reconstruction 3D n’est pas pertinente pour tous les contrôles dimensionnels.
Le besoin de données fiables découle directement de trois réalités de terrain. D’abord, les instruments traditionnels — pieds à coulisse, comparateurs, jauges — atteignent leurs limites sur des géométries complexes, des surfaces gauches ou des zones internes difficilement accessibles.
Ensuite, la fréquence de contrôle doit suivre le rythme de production sans mobiliser la métrologie pendant des heures. Enfin, les décisions d’acceptation ou de rebut reposent sur des mesures que l’on doit pouvoir justifier auprès d’un client ou d’un auditeur.
| Contrainte d’atelier | Conséquence métrologique | Exigence associée |
|---|---|---|
| Géométries complexes (formes libres, contre-dépouilles) | Instruments à contact limités | Numérisation dense de la surface |
| Pièces en série avec dérive d’outillage | Contrôles fréquents nécessaires | Acquisition rapide, sans gabarit dédié |
| Traçabilité client / normes ISO-ASME | Rapport dimensionnel exigé | Comparaison à un modèle nominal ou à une référence numérisée |
| Outillage usé ou sans CAO d’origine | Aucun fichier de référence disponible | Reconstruction 3D pour régénérer une base de comparaison |
La reconstruction 3D s’inscrit dans ce contexte comme une réponse directe au manque de données exploitables. Là où un plan papier ne permet plus de qualifier une surface d’usure, un nuage de points dense offre une base mesurable.
L’enjeu, pour un responsable qualité, n’est pas de numériser pour numériser : c’est d’obtenir une information dimensionnelle assez complète pour remplacer l’incertitude par une décision documentée.
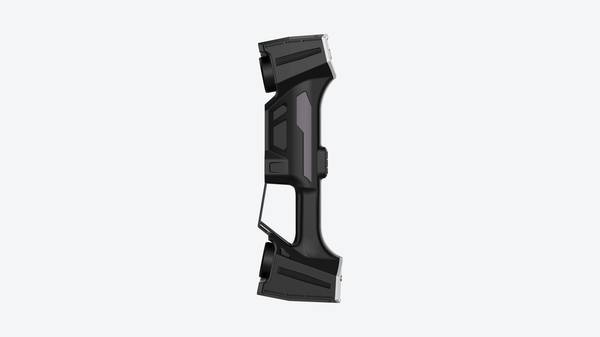
Dans cette perspective, les solutions de numérisation optique — telles que celles développées par INSVISION — viennent compléter les moyens de contrôle existants, sans prétendre remplacer l’ensemble de la chaîne métrologique.
Leur intérêt se mesure à la capacité de produire, en atelier, une donnée 3D exploitable dans les logiciels de contrôle déjà en place.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La mesure dimensionnelle conventionnelle repose sur un principe simple : prélever des points discrets sur une surface, puis les comparer à une référence — nominale CAO, plan coté ou gamme de contrôle. Cette logique fonctionne tant que la pièce se laisse appréhender par un accès direct.
Elle atteint ses limites dès que la géométrie se complexifie.
Le premier obstacle concerne les formes gauches et les zones internes. Un pied à coulisse, un micromètre ou même une MMT tactile ne saisissent qu’un nombre fini de points.
Sur une surface à double courbure, une nervure de refroidissement ou une cavité profonde, l’opérateur doit multiplier les palpages manuels sans jamais garantir la couverture complète de la zone. Les zones masquées, les contre-dépouilles et les fonds de poches restent souvent hors d’atteinte.
Le deuxième problème est la rupture de données. Avec un instrument de mesure ponctuel, chaque point existe isolément. Entre deux points mesurés, la surface réelle reste inconnue. Un défaut localisé — ondulation, creux, arrachement matière — peut se situer précisément dans l’intervalle non mesuré.
Pour les pièces critiques soumises à des tolérances géométriques serrées, cette discontinuité d’information constitue un risque réel.
Enfin, les délais pèsent lourd. Une campagne de mesure complète sur une pièce complexe peut mobiliser un technicien pendant plusieurs heures, voire plusieurs jours selon le nombre de sections à contrôler. Chaque réorientation de la pièce, chaque nouveau montage introduit en outre des incertitudes de référentiel.
| Contrainte | Méthode classique | Conséquence industrielle |
|---|---|---|
| Géométrie complexe | Palpage discret, accès limité | Zones non mesurées, non-conformités non détectées |
| Continuité des données | Points isolés, interpolation | Défauts locaux invisibles entre deux mesures |
| Délais | Répétition manuelle, temps de montage | Goulot d’étranglement au contrôle qualité |
| Répétabilité | Dépendante de l’opérateur | Dispersion des résultats, litiges fournisseur |
Dans un contexte aéronautique ou médical, où la traçabilité métrologique et la répétabilité conditionnent la certification, ces limites ne relèvent pas du simple inconfort opérationnel. Elles pèsent directement sur la capacité à qualifier une pièce selon les exigences ISO ou ASME.
La reconstruction 3D répond précisément à ces trois points : acquisition dense, couverture des zones complexes, réduction du temps d’intervention. INSVISION s’inscrit dans cette logique d’acquisition surfacique, sans pour autant remplacer la rigueur d’un plan de contrôle bien défini.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La reconstruction 3D ne constitue pas une étape isolée ; elle s’insère dans une chaîne de contrôle dont la logique reste identique d’un secteur à l’autre : acquisition, comparaison, revue, rapport.
Comprendre cet enchaînement évite les erreurs classiques, comme numériser sans référentiel nominal ou générer des rapports que personne ne consulte.
Le point d’entrée est la définition du référentiel. Sans modèle CAO de référence, la reconstruction 3D sert d’abord à créer un jumeau numérique à partir d’une pièce conforme. Avec un modèle nominal disponible, le scan alimente directement l’étape de comparaison géométrique.
Cette distinction détermine tout le reste du flux.
| Étape | Entrée requise | Sortie produite | Point de vigilance |
|---|---|---|---|
| Acquisition | Pièce physique, conditions de surface maîtrisées | Nuage de points, maillage | Stabilité du positionnement, résolution adaptée aux tolérances |
| Alignement | Maillage + référentiel (CAO ou scan de référence) | Modèle recalé dans un repère commun | Choix de la stratégie d’appariement (best-fit, RPS, GD&T) |
| Comparaison | Modèles alignés | Carte d’écarts, valeurs dimensionnelles | Cohérence entre tolérance recherchée et incertitude de mesure |
| Revue | Carte d’écarts, critères qualité | Décision d’acceptation ou de correction | Implication des parties prenantes dès la définition des seuils |
| Rapport | Données validées | Livrable documenté, traçable | Format exploitable par le service qualité et le client |
Dans un contexte industriel occidental, ce flux s’aligne naturellement sur les exigences de traçabilité des normes ISO 9001 ou AS9100, ainsi que sur les pratiques de première inspection d’article (FAI).
La reconstruction 3D apporte ici un avantage concret : au lieu de mesurer quelques cotes discrètes, l’ingénieur dispose d’une cartographie complète des écarts. Les zones hors tolérance deviennent visibles, y compris celles qu’un plan de prélèvement traditionnel aurait manquées.
Un écueil fréquent consiste à vouloir automatiser l’intégralité du flux sans valider chaque transition. La comparaison automatique ne dispense pas d’une revue humaine sur les zones ambiguës : artefacts de numérisation, bords mal définis, surfaces réfléchissantes.
Le rapport final n’a de valeur que si les données intermédiaires ont été vérifiées. Les solutions de scan industriel, comme celles proposées par INSVISION, intègrent ces étapes dans un environnement logiciel unique, ce qui réduit les ruptures de traçabilité entre acquisition et rapport.
Points de validation avant déploiement
Points de validation avant déploiement
La reconstruction 3D n’est pas pertinente pour tous les contrôles dimensionnels. Avant d’engager un déploiement, il faut distinguer les cas où la méthode apporte un gain mesurable de ceux où un instrument classique reste plus adapté.
La numérisation surfacique convient aux pièces présentant des formes libres, des zones difficilement accessibles au palpeur, des besoins de cartographie complète d’écarts ou des situations où le fichier CAO de référence est absent ou obsolète.
Les applications types couvrent notamment les moules d’extrusion, les composants de liaison automobile, les carters de transmission et les pièces de rechange sans définition numérique.
À l’inverse, un contrôle par coordonnées tridimensionnelles ou par jauges reste plus direct pour des cotes isolées, des tolérances serrées sur des arêtes simples ou des séries très cadencées ne nécessitant pas de nuage de points complet.
Les points de vérification sur site se résument en cinq critères.
| Critère | Élément à vérifier sur site |
|---|---|
| Environnement | Stabilité thermique, vibrations au sol, éclairage ambiant parasite |
| Surface des pièces | Fini mat ou nécessité d’un agent matifiant, réflectivité, salissures |
| Positionnement | Accès autour de la pièce, possibilité de retournement ou de montage sur table |
| Référentiel | Disponibilité du fichier CAO nominal, présence de référentiels GD&T exploitables |
| Compétences | Habitude de l’équipe à traiter des nuages de points et des rapports de comparaison |
Les solutions de reconstruction 3D proposées par INSVISION s’insèrent dans ces flux après validation de ces prérequis, sans remplacer l’analyse métrologique amont.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.