

Perché la scansione 3D di fusi a snodo automobilistici è complessa e come gestirla
scansione 3D di fusi a snodo automobilistici: Cosa richiede il controllo qualità dei fusi a snodo per case automobilistiche e fornitori Tier 1 Cosa richiede.
Cosa richiede il controllo qualità dei fusi a snodo per case automobilistiche e fornitori Tier 1
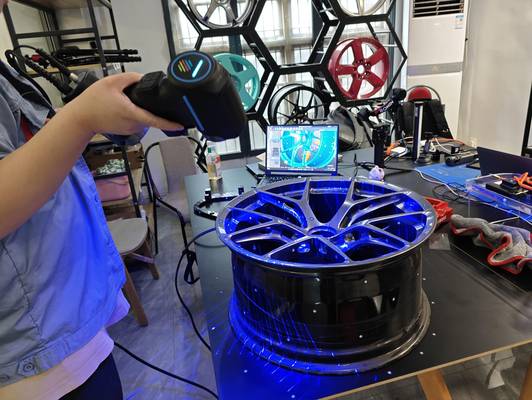
Il punto critico non è la singola misura
Il punto critico non è la singola misura, ma la correlazione tra più stati del componente. Un fuso a snodo nasce da una matrice di stampaggio che si usura in modo non uniforme; il grezzo presenta quindi scostamenti che si propagano alle superfici lavorate, alle sedi dei cuscinetti e ai fori per i bracci di sospensione.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Se il controllo qualità si limita a verificare il pezzo finito con calibri tradizionali, molte derive restano invisibili fino al montaggio in linea.
Flusso operativo pratico
- Il punto critico non è la singola misura — Il punto critico non è la singola misura, ma la correlazione tra più stati del componente.
- A questo si sommano i vincoli del contesto — A questo si sommano i vincoli del contesto produttivo reale.
- Le superfici metalliche lucide o parzialmente ossidate in… — Le superfici metalliche lucide o parzialmente ossidate introducono un’altra classe di distorsioni.
- Dal punto di vista applicativo la scansione 3D — Dal punto di vista applicativo, la scansione 3D di fusi a snodo con AlphaScan copre l’intera filiera: verifica dei grezzi di forg…
Il compito di ispezione completo richiede di tracciare la stessa geometria attraverso tre fasi: matrice, grezzo di stampaggio, componente lavorato.
Le tolleranze geometriche definite secondo le normative ISO per concentricità, planarità delle facce di appoggio e posizione dei fori devono essere verificate su ogni stato, non solo sul finale.
Le interfacce di montaggio verso portamozzo, pinza freno e braccio oscillante sono i punti dove piccoli scostamenti angolari generano carichi anomali sulla sospensione.
In ottica lean manufacturing, ogni non conformità va ricondotta alla sua origine: deriva termica della matrice, usura localizzata dell’utensile, deformazione da serraggio.
La scansione 3D con sistemi come AlphaScan di INSVISION entra qui come strumento di tracciabilità metrologica: acquisisce la nuvola di punti su grezzi, superfici lavorate e fori, restituendo mappe di scostamento confrontabili tra lotti diversi.
Il dato numerico alimenta i flussi Industry 4.0 senza passare attraverso interpretazioni soggettive dell’operatore.
Per un fornitore Tier 1 occidentale, questo significa poter rispondere a una richiesta di deroga con dati completi sulla distribuzione degli scostamenti, non con un singolo valore puntuale.
Vincoli di oggetto e di sito che influenzano la scansione 3D di fusi a snodo
Molti tecnici partono da un presupposto sbagliato: che il problema della scansione 3D di un fuso a snodo automobilistico sia principalmente la precisione dello scanner. In realtà, la sfida vera è quasi sempre l’accesso.
Il fuso è un componente forgiato e lavorato con una geometria ostile all’acquisizione ottica: superfici curve che si piegano su sé stesse, cavità concave, fori ciechi e raccordi che restano in ombra rispetto a qualsiasi angolo di ripresa.
Se aggiungiamo le superfici metalliche fresate, con riflessi speculari che disturbano la ricostruzione della nuvola di punti, il quadro si complica ulteriormente.
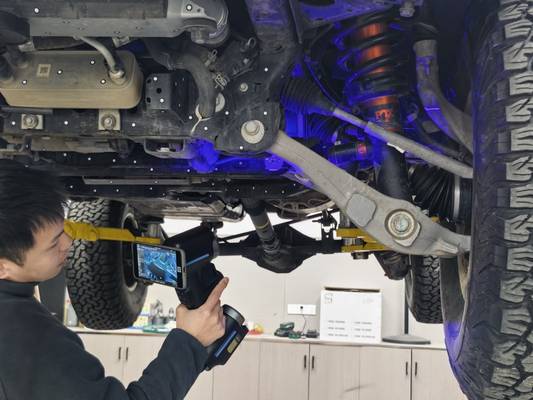
A questo si sommano i vincoli del contesto
A questo si sommano i vincoli del contesto produttivo reale. Raramente è possibile portare il pezzo in una sala metrologica dedicata: spesso bisogna operare direttamente in linea o nel reparto qualità, senza movimentare i fusi già assestati sulle attrezzature.
Gli spazi sono stretti, l’illuminazione non è controllata e i tempi di ispezione devono restare compatibili con il ritmo della produzione. La variabilità dei lotti, con piccole differenze tra fornitori o serie di forgiatura, impone strategie di allineamento e validazione ripetibili.
Per questo, un sistema come AlphaScan di INSVISION va valutato non solo per la risoluzione dichiarata, ma per come gestisce l’acquisizione da più posizioni, il riallineamento delle scansioni parziali e la verifica dimensionale su geometrie che non si lasciano catturare in un’unica passata.
Rischi di acquisizione e errori comuni da evitare nelle ispezioni di componenti meccanici ad alta precisione
Quanto può fidarsi un responsabile qualità di una nuvola di punti che sembra perfetta a schermo, ma nasconde errori di allineamento tra una ripresa e l’altra?
Nel lavoro quotidiano con fusi a snodo automobilistici, la differenza tra un dato affidabile e uno fuorviante si gioca spesso su dettagli operativi che nessun software segnala automaticamente.
Il primo rischio concreto è l’allineamento impreciso tra più scansioni. Un fuso a snodo combina superfici lavorate, zone grezze di forgiatura, fori e piani di accoppiamento.
Se l’operatore forza la registrazione tra nuvole di punti senza verificare i vincoli geometrici reali, il modello finale può risultare visivamente coerente ma metricamente falsato.
In pratica, un errore di pochi centesimi di millimetro sulla rotazione tra due riprese si propaga su tutto il pezzo, compromettendo la valutazione di tolleranze GD&T come posizione dei fori o perpendicolarità delle facce.
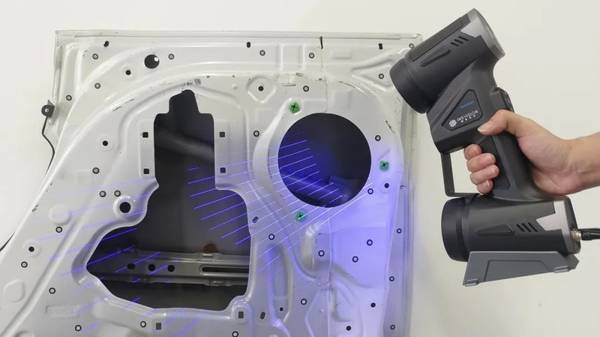
Un secondo problema frequente è la perdita di dettagli nelle zone poco accessibili. Nei fusi a snodo, le aree critiche sono quasi sempre quelle interne: sedi per cuscinetti, gole di scarico, raccordi tra bracci e corpo centrale.
Se la scansione 3D di fusi a snodo automobilistici non copre queste regioni con un numero sufficiente di punti, il software tende a interpolare superfici laddove non ha dati reali. Il risultato è un modello che appare completo ma non documenta affatto la geometria effettiva.
Per un ingegnere di soluzioni, questo è il tipo di errore che emerge solo quando il pezzo arriva in sala metrologica o, peggio, durante l’assemblaggio.
Le superfici metalliche lucide o parzialmente ossidate introducono
Le superfici metalliche lucide o parzialmente ossidate introducono un’altra classe di distorsioni. Il riflesso speculare su una faccia lavorata di fresco può generare punti spuri, che il software interpreta come superficie reale.
Su un fuso a snodo, dove convivono zone tornite, fresate e grezze di forgiatura, la risposta del sistema di scansione cambia da una regione all’altra.
Senza una strategia di acquisizione che preveda angoli di incidenza controllati e, dove necessario, un trattamento opacizzante temporaneo, la nuvola di punti mescola dati validi e artefatti.
Infine, la ripetibilità tra operatori diversi resta un nodo critico. Due tecnici che scansionano lo stesso fuso a snodo con posture, distanze e sequenze differenti possono produrre nuvole di punti con scostamenti sistematici.
Questo non dipende solo dallo strumento, ma dalla mancanza di una procedura di acquisizione vincolata: stessi punti di presa, stesso ordine di scansione, stessi riferimenti di allineamento iniziale. Quando la procedura non è codificata, il dato diventa opinione personale, non evidenza metrologica.
L’impatto di questi errori sulle decisioni di controllo qualità è diretto. Un modello con allineamento forzato può far passare un pezzo fuori tolleranza o, al contrario, scartare componenti conformi. Una superficie interpolata dove non c’erano dati può nascondere una non conformità reale.
E quando i dati di scansione alimentano un processo di approvazione first-article o un’analisi di capability, ogni distorsione locale si traduce in conclusioni statistiche errate.
Per chi utilizza sistemi come AlphaScan di INSVISION, la mitigazione parte dalla definizione di una sequenza di acquisizione ripetibile e dalla verifica dei vincoli di allineamento prima di accettare il modello. Non si tratta di eliminare ogni errore, ma di renderlo visibile e controllabile.
Un dato di scansione è utile solo quando l’ingegnere sa dove può fidarsi e dove deve tornare a misurare.
Perché lo scanner 3D portatile AlphaScan di INSVISION si adatta alle esigenze di ispezione dei fusi a snodo
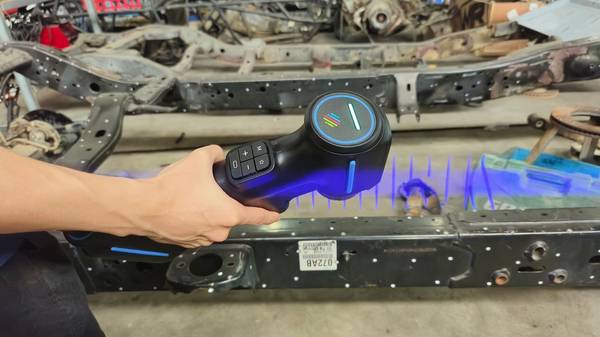
Molti pensano che la scansione 3D in produzione serva solo per il reverse engineering o per controlli in sala metrologica.
Nel caso dei fusi a snodo automobilistici, invece, il valore maggiore sta nella possibilità di portare lo strumento direttamente alla linea, senza movimentare pezzi che spesso superano diversi chilogrammi e presentano geometrie scomode da bloccare.
Lo scanner portatile AlphaScan di INSVISION risponde a questo vincolo: opera accanto alla postazione di forgiatura o di lavorazione meccanica, riducendo i tempi morti legati al trasporto del componente verso una CMM fissa.
Dal punto di vista applicativo la scansione 3D
Dal punto di vista applicativo, la scansione 3D di fusi a snodo con AlphaScan copre l’intera filiera: verifica dei grezzi di forgiatura, controllo delle superfici lavorate, posizione dei fori e conformità delle interfacce di montaggio.
Questo approccio consente di risalire alle deviazioni introdotte dalla matrice o dalle fasi di asportazione truciolo, mantenendo la tracciabilità richiesta dai costruttori automotive.
La portabilità non sacrifica la capacità di acquisire geometrie complesse: le aree con raccordi stretti e piani di riscontro restano leggibili, purché il tecnico pianifichi correttamente le passate di scansione e i riferimenti di allineamento.
Checklist di validazione per valutare una soluzione di scansione 3D per fusi a snodo
Molti pensano che la scansione 3D di un fuso a snodo automobilistico fallisca soprattutto per la precisione dello strumento. In realtà, il limite più frequente è un altro: la capacità di acquisire geometrie interne, sottosquadri e zone d’ombra senza perdere riferimento tra le nuvole di punti.
Quando si valuta una soluzione per il controllo di fusi a snodo, il primo punto da verificare è quindi la copertura effettiva nelle aree difficili da raggiungere, non solo la risoluzione nominale dichiarata.
Una checklist pratica dovrebbe includere: capacità di acquisire dettagli in zone difficili da raggiungere, compatibilità con i software di metrologia già utilizzati in azienda, adattabilità ai diversi luoghi di ispezione (linea di produzione, reparto qualità, laboratorio), possibilità di tracciare i dati di ispezione lungo tutta la filiera e facilità di utilizzo per il personale tecnico interno.
Il sistema AlphaScan di INSVISION è progettato per affrontare esattamente questo tipo di controllo: la scansione 3D di fusi a snodo automobilistici richiede uno strumento che possa passare rapidamente dalla rilevazione del grezzo di forgia alla verifica delle superfici lavorate, dei fori e degli attacchi di montaggio, mantenendo la tracciabilità dal dato di scansione alla reportistica dimensionale.
In un contesto produttivo occidentale, questo significa poter collegare i risultati della scansione ai callout GD&T già definiti a disegno, senza dover ricostruire ogni volta un flusso di misura parallelo.
Contesti in cui sono più adatte soluzioni complementari di ispezione
Quando conviene affiancare alla scansione 3D portatile un sistema di misura diverso? È una domanda che emerge spesso nelle discussioni tra ingegneri di processo e responsabili qualità, soprattutto quando si parla di fusi a snodo automobilistici e componenti di sicurezza.
La risposta non sta nella superiorità assoluta di una tecnica sull’altra, ma nella corrispondenza tra capacità metrologica, vincolo di ciclo e contesto produttivo.
La scansione 3D di fusi a snodo automobilistici
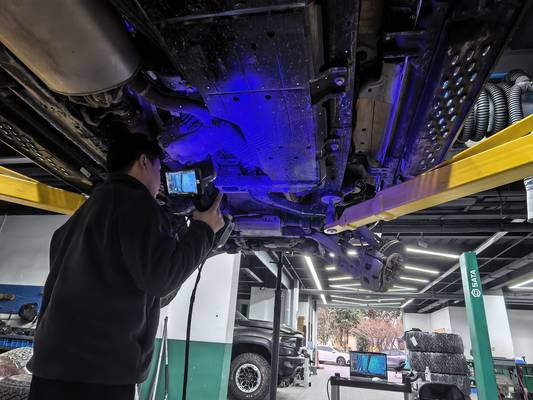
La scansione 3D di fusi a snodo automobilistici con strumenti portatili come AlphaScan di INSVISION porta un vantaggio chiaro: densità di punti, lettura completa di superfici complesse, confronto rapido con il CAD e utilizzo diretto in officina o presso il fornitore.
Ma ci sono situazioni in cui questa flessibilità non è la priorità. Se una linea stampa migliaia di pezzi al giorno e il controllo deve avvenire in pochi secondi per ogni fusione, una soluzione automatizzata integrata nella cella di produzione diventa la scelta più razionale.
Il robot esegue il percorso di scansione, il software confronta le nuvole di punti con il modello nominale e il pezzo viene accettato o scartato senza intervento manuale. In questo scenario, la portatilità non aggiunge valore: serve ripetibilità assoluta del posizionamento e integrazione con il sistema MES.
All’estremo opposto, quando il laboratorio metrologico deve validare tolleranze geometriche estremamente stringenti su un lotto campione, un sistema di misura a coordinate fisso resta il riferimento.
La CMM a ponte o a portale offre un’incertezza di misura controllata in ambiente termicamente stabile, con procedure di allineamento e compensazione consolidate secondo le norme ISO 10360 o ASME B89.
Per una verifica di runout su una sede cuscinetto o per la posizione di un foro con tolleranza di pochi micron, il dato puntuale della CMM è spesso quello richiesto dal capitolato cliente.
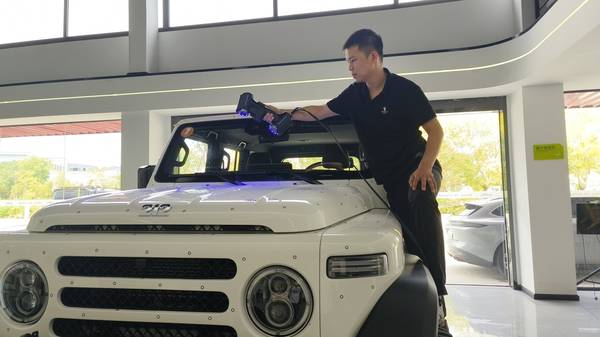
La scansione portatile si colloca in mezzo: copre il vuoto tra il controllo statistico di processo e la verifica dimensionale da laboratorio.
È la soluzione giusta quando serve acquisire la forma completa del fuso a snodo per analizzare deviazioni locali, confrontare la geometria del grezzo di forgia con il pezzo finito, oppure documentare il comportamento di un’attrezzatura di bloccaggio.
La nuvola di punti non sostituisce la singola quota misurata con tastatore, ma aggiunge una visione d’insieme che il tastatore non può dare.
La scelta tra scansione portatile, sistema automatizzato e CMM fissa dipende quindi da tre fattori: volume produttivo, tolleranze richieste e contesto di misura.
Un’azienda che produce fusi a snodo per un primo equipaggiamento automotive avrà probabilmente bisogno di tutte e tre le soluzioni, ciascuna collocata in una fase diversa del flusso qualità.
La scansione 3D portatile di INSVISION entra nel processo quando serve flessibilità e completezza d’informazione, non quando il vincolo dominante è il tempo ciclo o l’incertezza metrologica certificata in laboratorio.
Vale la pena ricordare che queste tecniche non competono tra loro: si completano. Il dato della CMM può validare la correlazione con la scansione ottica. Il sistema automatico può usare parametri di allineamento definiti durante le prove con lo scanner portatile.
La gestione completa della qualità su un componente critico come il fuso a snodo richiede esattamente questa combinazione di strumenti, ciascuno con il proprio ruolo e i propri limiti operativi.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.