

scanner 3D per ispezione industriale: criteri pratici per i team di produzione
Il compito dei responsabili qualità nella scelta dello scanner 3D per ispezione industriale Il compito dei responsabili qualità nella scelta dello scanner 3D.
Il compito dei responsabili qualità nella scelta dello scanner 3D per ispezione industriale
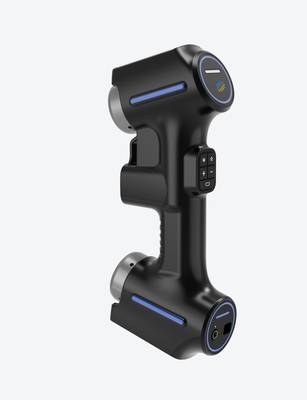
Ti stai chiedendo perché due scanner con la stessa precisione dichiarata producano risultati così diversi in reparto? Non è un caso.
È il sintomo di un errore di valutazione che vedo ripetersi da anni: scegliere lo scanner 3D per ispezione industriale guardando solo la scheda tecnica, senza verificare come lo strumento si comporta sui tuoi pezzi, nella tua officina, con i tuoi vincoli normativi.
Chi si occupa di qualità in ambito automotive OEM, aerospaziale MRO, medicale o energetico sa bene che il compito non è “comprare uno scanner preciso”.
Il compito è garantire che ogni scansione produca dati dimensionali affidabili, ripetibili e integrabili nel flusso produttivo esistente — senza rallentare la linea, senza introdurre variabilità operatore-dipendente, senza conflitti con i requisiti ISO o ASME applicabili.
La precisione nominale dichiarata dal fornitore è solo un punto di partenza. Su un particolare stampato con superfici lucide, in un ambiente con vibrazioni o sbalzi termici, quel valore può perdere significato.
La domanda corretta non è “quanto è preciso lo scanner”, ma “quanto è affidabile la misura sul mio ciclo di lavoro, nelle mie condizioni reali”.
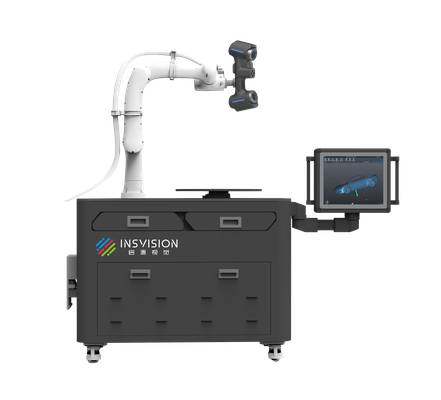
Questo articolo non ti darà classifiche né confronti tra marchi. Ti darà un metodo di verifica: cosa controllare prima di validare una soluzione di scansione 3D, quali fattori portano a scartare strumenti apparentemente adeguati, e come evitare l’errore più costoso — scoprire i limiti dello scanner dopo che è entrato in produzione.
Precisione dichiarata e precisione reale: perché il divario esiste
Un fornitore può dichiarare un’accuratezza fino a 0,020 mm, e su questo dato costruire una proposta commerciale convincente. Ma quel valore è stato ottenuto in condizioni controllate: temperatura stabile, pezzo opacizzato, percorso di scansione ottimale, operatore esperto.
Sintesi dello scenario
Un modo pratico per leggere l’articolo è partire da questo scenario:
- Precisione dichiarata e precisione reale: perché il…: Un fornitore può dichiarare un’accuratezza fino a 0,020 mm, e su questo dato costruire una proposta commerciale co…
- Non esiste lo scanner “migliore”: esiste quello ada…: Un errore ricorrente nella selezione è partire dalla macchina e poi cercare di adattare i pezzi.
- Ambiente di lavoro: il fattore che i capitolati dim…: Le schede tecniche raramente raccontano cosa succede quando lo scanner esce dalla sala metrologica.
Nel tuo reparto le condizioni cambiano. Un componente in alluminio fresato riflette la luce in modo irregolare. Una zona vicino al forno di trattamento termico altera la stabilità dimensionale del pezzo. Un operatore che esegue la scansione al termine del turno introduce micro-variazioni nel percorso.
Il punto non è diffidare delle schede tecniche. È capire che la precisione nominale risponde a una sola domanda: “quanto è accurato lo strumento in condizioni ideali”. La domanda che ti interessa è un’altra: “quanto è accurata la misura che ottengo sul mio pezzo, nel mio ambiente, con il mio personale”.
Per questo la verifica sul campo è irrinunciabile. Chiedi al fornitore di scansionare un tuo componente reale, non un provino standard. Un pezzo con geometrie complesse, sottosquadri, superfici lucide o texture irregolari. Osserva il risultato non sul report del fornitore, ma sul software che userai tu.
Controlla la nuvola di punti, le aree mancanti, la ripetibilità su tre acquisizioni consecutive.
Solo questo ti dice se lo scanner 3D per ispezione industriale che stai valutando è uno strumento di misura o un costoso oggetto da laboratorio.
Non esiste lo scanner “migliore”: esiste quello adatto al tuo pezzo
Un errore ricorrente nella selezione è partire dalla macchina e poi cercare di adattare i pezzi. Il percorso corretto è l’inverso: parti dal componente, dal suo ciclo di lavorazione, dai punti critici da controllare, e solo dopo valuti quale tecnologia di scansione risponde meglio.
Pensa a un tipico flusso di ispezione dimensionale. Devi rilevare scostamenti su quote critiche, verificare tolleranze geometriche, confrontare il pezzo reale con il CAD nominale, generare un report di conformità. Alcune superfici richiedono alta densità di punti;
altre zone, come fori profondi o cavità interne, sono difficili da raggiungere con qualsiasi sistema ottico.
La domanda da porti è: questo scanner copre l’intero campo di misura senza riposizionare il pezzo più volte? La profondità di campo è sufficiente per acquisire geometrie con dislivelli marcati?
Il software gestisce automaticamente l’allineamento tra nuvole di punti o richiede interventi manuali che rallentano il flusso?
Ogni risposta va verificata sul tuo componente. Non sul pezzo dimostrativo del fornitore, non su un parallelepipedo di riferimento: sul pezzo che esce dalla tua linea, con le sue imperfezioni, i suoi residui di lavorazione, le sue zone critiche.
Ambiente di lavoro: il fattore che i capitolati dimenticano
Le schede tecniche raramente raccontano cosa succede quando lo scanner esce dalla sala metrologica. Eppure è lì che si gioca gran parte dell’affidabilità di un sistema di misura.
In una fonderia, la polvere sottile si deposita sulle ottiche. In un’officina meccanica, le vibrazioni delle presse alterano la stabilità dell’acquisizione. In un reparto di assemblaggio, la temperatura può variare di dieci gradi tra mattina e pomeriggio.
Ogni scanner ha un intervallo di temperatura operativa dichiarato: alcuni modelli lavorano da -10°C a 40°C, altri da 0°C a 50°C. Ma il dato tecnico da solo non basta.
Devi chiederti: nel tuo ambiente specifico, lo strumento mantiene la ripetibilità necessaria? La calibrazione regge tra un turno e l’altro? L’operatore può eseguire la scansione senza interrompere il flusso produttivo per spostare il pezzo in una zona controllata?
Un metodo pratico: esegui la stessa scansione in tre momenti diversi della giornata, senza modificare setup. Se i risultati divergono oltre la tolleranza accettabile, il problema non è lo scanner in sé, ma la sua compatibilità con l’ambiente. E questo nessun datasheet può prevederlo.
Requisiti normativi: quando la scansione deve produrre evidenza documentale
Nei settori regolamentati — aerospaziale, medicale, energetico — la misura non è fine a se stessa. È un’evidenza che deve resistere a audit, verifiche ispettive, riesami di conformità. Il report di scansione non è un semplice output: è un documento che può essere contestato, richiesto, archiviato per anni.
Questo cambia i criteri di valutazione. Non basta che lo scanner produca una nuvola di punti accurata. Serve che il software generi report confrontabili con i disegni quotati, che le tolleranze GD&T siano interpretate correttamente, che il formato di esportazione sia compatibile con i tuoi sistemi di gestione qualità.
Chiedi al fornitore: come gestisce il software le tolleranze geometriche? Il confronto con il CAD avviene in automatico o richiede post-elaborazione? Il report è tracciabile, con data, operatore, numero di serie del pezzo e versione del software?
Se la risposta è vaga, considera un campanello d’allarme. Uno scanner 3D per ispezione industriale in un contesto normato non è solo uno strumento di misura: è parte del sistema qualità. E come tale va validato.
Integrazione con i flussi produttivi: il criterio che separa il prototipo dallo strumento di reparto
Un responsabile qualità non compra uno scanner per usarlo una volta alla settimana. Lo compra perché diventi parte del ciclo di controllo: primo articolo, ispezione in linea, verifica post-lavorazione, collaudo finale.
Se lo strumento richiede setup complessi ogni volta, rallenta il flusso e genera colli di bottiglia, il suo valore reale crolla.
Pensa al primo articolo di una nuova commessa. Il tempo di setup è critico quanto il tempo di scansione. Se l’operatore deve riallineare manualmente il pezzo, ripetere l’acquisizione per zone mancanti, correggere errori di tracciamento, il vantaggio rispetto a un sistema di misura tradizionale si riduce drasticamente.
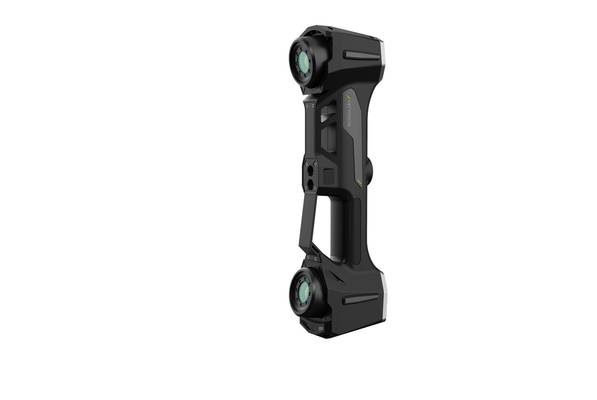
Verifica quindi non solo la velocità di scansione, ma l’intero ciclo: preparazione, acquisizione, elaborazione, report. Quanto tempo passa tra il momento in cui il pezzo arriva alla postazione e quello in cui il report è disponibile per la decisione?
Questo è il dato che interessa alla produzione, non i millimetri al secondo dichiarati.
I prodotti INSVISION sono progettati con questa logica: coprire superfici ampie in una singola acquisizione, ridurre i passaggi di riallineamento, produrre dati immediatamente utilizzabili nel confronto con il CAD. Ma non fidarti della dichiarazione: misura il ciclo completo sul tuo pezzo.
La checklist di verifica prima della scelta
Per aiutarti a strutturare la valutazione, ecco una sintesi dei criteri da verificare prima di validare una soluzione:
| Criterio | Domanda chiave | Cosa osservare |
|---|---|---|
| Precisione reale | Il valore dichiarato regge sul tuo pezzo reale? | Ripetibilità su 3 acquisizioni consecutive |
| Copertura geometrica | Lo scanner acquisisce tutte le zone critiche senza setup aggiuntivi? | Aree mancanti, sottosquadri, fori profondi |
| Compatibilità ambientale | Lo strumento mantiene stabilità nelle condizioni del tuo reparto? | Deriva tra scansioni in momenti diversi della giornata |
| Tracciabilità documentale | Il report è utilizzabile come evidenza in audit? | Interpretazione GD&T, esportazione, metadati |
| Integrazione di flusso | Il ciclo completo è compatibile con i tempi di produzione? | Tempo da arrivo pezzo a report disponibile |
Usala come traccia per le prove sul campo. Non sostituisce il tuo giudizio, ma ti aiuta a non trascurare nessun fattore critico.
Domande frequenti
La precisione dichiarata dal fornitore è sufficiente per validare uno scanner 3D per ispezione industriale?
No. La precisione nominale è misurata in condizioni controllate. Devi verificare la ripetibilità sul tuo pezzo reale, nel tuo ambiente, con i tuoi operatori. Solo la prova sul campo conferma che la precisione dichiarata si traduce in risultati utilizzabili.
Come valuto l’affidabilità di uno scanner in un ambiente con polvere o vibrazioni?
Esegui la stessa scansione in momenti diversi della giornata, senza modificare il setup. Se i risultati divergono oltre la tolleranza accettabile, lo strumento non è adatto a quell’ambiente, indipendentemente dalle specifiche tecniche.
Cosa devo chiedere al fornitore prima di una prova sul campo?
Chiedi di scansionare un tuo componente reale, non un provino standard. Osserva il risultato sul software che userai tu. Verifica la copertura delle zone critiche, la ripetibilità su acquisizioni consecutive, la qualità del report generato.
I prodotti INSVISION sono adatti a ispezioni in settori regolamentati?
La risposta va costruita sulla base delle tue esigenze specifiche. Verifica che il software generi report tracciabili, interpreti correttamente le tolleranze geometriche e produca output compatibili con i tuoi sistemi di gestione qualità. La prova sul campo è l’unico metodo affidabile.
Quanto tempo richiede un ciclo completo di ispezione con uno scanner 3D?
Dipende dal pezzo, dal setup e dall’ambiente. Misura il tempo totale dal momento in cui il pezzo arriva alla postazione a quello in cui il report è disponibile. Questo dato — non la velocità di scansione dichiarata — determina l’impatto reale sul flusso produttivo.
La scelta di uno scanner 3D per ispezione industriale non si risolve in un confronto di schede tecniche. Si risolve in officina, con il pezzo in mano, osservando come lo strumento si comporta nelle tue condizioni reali. La precisione nominale è un punto di partenza, non una garanzia.
La compatibilità con l’ambiente, la copertura delle geometrie critiche, la qualità del report e l’integrazione nel flusso produttivo sono i fattori che determinano il successo o il fallimento dell’investimento. Verifica prima, valida poi, e non lasciare che un dato di catalogo sostituisca la prova sul campo.
I problemi più frequenti dopo un acquisto non valutato di scanner 3D per ispezioni
La conseguenza più costosa di un acquisto non valutato non è il prezzo dello strumento, ma la distanza tra quanto dichiarato a catalogo e quanto realmente ottenibile in officina.
Chi lavora su particolari meccanici con tolleranze strette lo sa bene: un sistema che in laboratorio sembra impeccabile può diventare inaffidabile accanto a una pressa che vibra o in un reparto con escursioni termiche giornaliere.
I problemi emergono quasi sempre nelle prime settimane di utilizzo produttivo, quando il fornitore ha già consegnato e la formazione è stata liquidata in una giornata.
Il primo punto dolente riguarda la precisione reale sul pezzo. Molti scanner raggiungono buoni risultati su geometrie semplici e superfici opache, ma mostrano derive significative su parti lucide, stampati o componenti con nervature profonde.
In un contesto di primo articolo o di verifica dimensionale su lotti ripetitivi, una deviazione non rilevata si traduce in rilavorazioni, fermi linea e contestazioni cliente.
Il secondo problema è l’integrazione software: se l’output non dialoga nativamente con i software di metrologia già in uso o con i sistemi MES e MOM aziendali, l’operatore è costretto a passaggi manuali di conversione che aumentano il rischio di errore e rallentano il flusso.
La formazione è un altro fronte spesso sottovalutato. Scanner con interfacce complesse richiedono settimane prima che gli operatori raggiungano autonomia operativa. Nel frattempo la produzione rallenta e il ritorno dell’investimento si allontana.
Infine, la conformità normativa: senza una verifica preliminare rispetto a ISO 10360 o ASME Y14.5, l’azienda rischia di adottare uno strumento non adeguato alle proprie audit di qualità, con costi di non conformità che superano ampiamente il prezzo dello scanner.
Criteri di valutazione pratici per verificare l’idoneità di uno scanner 3D per ispezione industriale
Quando un responsabile qualità esamina uno scanner 3D per ispezione industriale, il rischio più concreto è fermarsi alla scheda tecnica. Il dato che conta davvero è come il sistema si comporta sul pezzo che dovete controllare ogni giorno, non su un provino ideale in laboratorio.
Partite quindi dalla geometria reale: nervature sottili, fori profondi, superfici lucide o opache, dimensioni che vanno da pochi centimetri a lamiere di grandi dimensioni. Chiedete una prova su un vostro componente, non su un campione fornito dal venditore.
Valutate poi le prestazioni nell’ambiente produttivo reale. Vibrazioni, variazioni termiche, polvere e luce ambiente cambiano la ripetibilità. Verificate il range di temperatura operativa dichiarato e confrontatelo con la vostra linea, non con l’ufficio metrologico.
Per esempio, la gamma di scanner industriali INSVISION copre intervalli che vanno da meno dieci a quaranta gradi centigradi su diversi modelli, un dettaglio utile quando la misura avviene vicino a forni, presse o reparti di stampaggio.
Un altro criterio spesso trascurato è la compatibilità con i software di metrologia già in uso. Se il flusso prevede allineamento su CAD, confronto GD&T e reporting automatico, lo scanner deve generare mesh pulite senza richiedere ore di post-elaborazione manuale.
Chiedete di vedere l’intero flusso: acquisizione, allineamento, analisi tolleranze, export del report. Non accontentatevi di una nuvola di punti ben colorata.
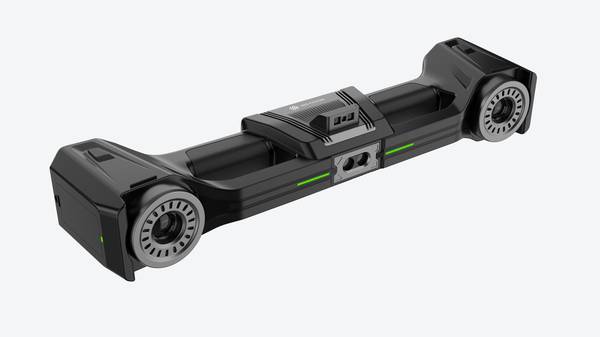
Verificate anche la semplicità d’uso per operatori con esperienza eterogenea. In molti stabilimenti occidentali, la misura non è più appannaggio esclusivo del laboratorio metrologico: tecnici di linea devono poter ripetere un controllo senza dipendere da un esperto.
Tempi di apprendimento, procedure guidate e stabilità del tracking sono elementi da testare sul campo.
Infine, controllate la conformità alle normative di riferimento per le misurazioni dimensionali. Non si tratta di un dettaglio burocratico: se dovete qualificare un processo di controllo, la tracciabilità e la documentazione della precisione contano quanto la precisione stessa.
Come abbinare lo scanner 3D ai propri flussi di ispezione industriale
Il passaggio dal controllo a campione con calibri e dime alla verifica digitale sta cambiando il modo in cui i reparti qualità affrontano i lotti complessi. La spinta non arriva solo dalla necessità di ridurre i tempi: è la natura dei pezzi a richiederlo.
Superfici free-form, profili estrusi, zone con accesso ottico limitato. In questi casi il dato numerico di uno scanner 3D per ispezione industriale serve a costruire un confronto diretto con il CAD, senza ambiguità interpretative.
Il punto critico è collegare ogni criterio di valutazione al contesto produttivo reale. Per l’automotive OEM, ispezioni su lotti di stampati o profilati richiedono strategie di allineamento rapide e report ripetibili, così da intervenire prima che il trend di scostamento superi la tolleranza.
Nell’aerospaziale MRO, il controllo di conformità su componenti motore o strutture aeronautiche sposta l’attenzione sulla tracciabilità della misura e sulla documentazione richiesta per la sicurezza del volo.
Nel medicale, le verifiche su dispositivi soggetti a normative severe impongono procedure convalidate e gestione dei dati coerente con il sistema qualità.
INSVISION propone soluzioni pensate per adattarsi a questi scenari senza imporre un unico modello operativo. La scelta dello strumento diventa quindi parte di un ragionamento più ampio su frequenza di campionamento, competenze disponibili in linea e formato del dato da archiviare.
Chi valuta l’integrazione dovrebbe partire dal tipo di difetto che vuole intercettare, non dalla scheda tecnica. Solo dopo ha senso definire risoluzione, campo di scansione e strategia di allineamento.
Come validare le prestazioni di uno scanner 3D prima dell’adozione
Come validare le prestazioni di uno scanner 3D per ispezione industriale prima dell’adozione
Il modo più concreto per evitare errori di valutazione non è confrontare schede tecniche, ma portare i propri pezzi in scansione. La prova su componenti reali, eseguita in ambiente produttivo o in condizioni che lo simulano fedelmente, dice molto più di qualsiasi dichiarazione generica sulla precisione.
Il metodo è semplice: si selezionano due o tre particolari rappresentativi del proprio processo, possibilmente con geometrie critiche, superfici difficili o tolleranze strette. Si esegue la scansione nelle stesse condizioni di luce, temperatura e posizionamento che si incontrerebbero in linea.
Poi si confrontano i dati ottenuti con i requisiti reali: scostamenti dimensionali, completezza della nuvola di punti, tempo per singola acquisizione e facilità di allineamento.
Un aspetto spesso trascurato è la ripetibilità. Conviene eseguire la stessa scansione più volte, magari da operatori diversi, per verificare quanto il risultato dipenda dall’abilità manuale e quanto invece sia stabile. Se il sistema richiede continui aggiustamenti, il tempo ciclo dichiarato perde significato.
INSVISION supporta le aziende proprio in questa fase, mettendo a disposizione le proprie soluzioni per prove su casi d’uso specifici. L’obiettivo è valutare le prestazioni su dati misurati direttamente sul campo, non su numeri estratti da un catalogo.
Chi adotta uno scanner 3D per ispezione industriale dovrebbe pretendere questa verifica prima di firmare qualsiasi ordine.
Domande frequenti e checklist di validazione per l’acquisto
Scambiare velocità di scansione con accuratezza metrologica è l’errore più frequente quando si valuta uno scanner 3D per ispezione industriale. Un responsabile qualità non compra un sensore, compra la ripetibilità di un giudizio dimensionale su pezzi reali.
Prima di confrontare le soluzioni, definite il peggiore caso reale: superficie lucida, geometria con sottosquadri, tolleranze strette su fori e accoppiamenti. Poi chiedete dati, non demo patinate.
Quattro verifiche riducono il rischio di implementazione. La conformità normativa si valuta chiedendo il riferimento a standard come ISO 10360 o linee guida VDI/VDE 2634 per l’accuratezza dichiarata.
Per l’integrazione servono formato mesh, allineamento con il CAD nominale e compatibilità con il vostro software di reportistica. La formazione è spesso sottostimata: verificate se il flusso di misura è guidato e se l’operatore può lavorare senza dipendere da un metrologo esperto.
Infine, un test su vostri pezzi con report di deviazione colorimetrica è irrinunciabile.
Checklist sintetica di validazione:
| Area di verifica | Cosa controllare |
|---|---|
| Metrologia | Accuratezza verificata su geometria reale, non solo su piastrina |
| Normativa | Riferimenti a ISO 10360 o VDI/VDE 2634 |
| Integrazione | Export mesh neutro, confronto CAD, compatibilità report |
| Operatività | Tempo di formazione e autonomia dell’operatore |
| Validazione | Test gratuito su pezzi propri con report di deviazione |
INSVISION propone scanner 3D per ispezione industriale pensati per inserirsi in un flusso di controllo qualità esistente, non per sostituirlo. L’accuratezza dichiarata va sempre convalidata sul vostro caso applicativo.
Domande frequenti:
Come verificare la conformità normativa di uno scanner 3D per ispezioni dimensionali?
Chiedete al fornitore quali standard segue la dichiarazione di accuratezza. ISO 10360 e VDI/VDE 2634 sono i riferimenti più solidi. Diffidate di valori senza protocollo di verifica.
Quali dati servono per valutare l’integrazione con i propri sistemi di qualità?
Formato del dato mesh, allineamento con il CAD nominale, esportazione dei report nel formato usato dal vostro sistema documentale.
Quanto tempo serve per formare gli operatori all’uso di uno scanner 3D per ispezioni?
Dipende dalla complessità del flusso. Un sistema guidato riduce la curva di apprendimento; chiedete una sessione su vostri pezzi per misurarlo.
È possibile testare lo scanner su pezzi propri prima dell’acquisto?
Sì. Un test su geometrie reali con report di deviazione è la prova più affidabile. INSVISION supporta la validazione su casi applicativi concreti.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.