

Tersine Mühendislik 3D Taramada Tek Özelliğe Güvenmek Neden Yanlıştır
tersine mühendislik 3d tarama: Yaygın Varsayım: Yüksek Çözünürlük Tek Başına Tersine Mühendislik Başarısı Garanti Eder Yaygın Varsayım: Yüksek Çözünürlük Tek.
Yaygın Varsayım: Yüksek Çözünürlük Tek Başına Tersine Mühendislik Başarısı Garanti Eder
Kalite yöneticileri ve üretim mühendisleri, tersine mühendislik projelerinde cihaz seçerken sıklıkla tek bir parametreye odaklanır: 3D tarayıcının nokta bulutu çözünürlüğü. Yaklaşım tanıdıktır;
satın alma sürecinde karşılaştırma tablosu açılır, çözünürlük değeri en yüksek olan cihaz işaretlenir ve kararın teknik olarak gerekçelendirildiği varsayılır. Bu, Batı imalat sektöründe yaygın ama eksik bir değerlendirmedir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Otomotiv OEM yedek parça üretiminde, havacılık MRO parça yeniden imalatında veya tıbbi cihaz özel parça üretiminde, yalnızca nokta yoğunluğuna bakarak cihaz seçmek, doğrulama aşamasında ciddi sapmalara yol açabilir.
ISO ve ASME geometrik tolerans standartları, yüzey profilinden konum toleransına kadar birçok doğrulama adımını zorunlu kılar. Tek başına çözünürlük, bir parçanın GD&T çağrılarına uygunluğunu kanıtlamaz.
Bu bölümde, yüksek çözünürlük varsayımının neden yetersiz kaldığını ve tersine mühendislik başarısının hangi ek doğrulama katmanlarına bağlı olduğunu ele alıyoruz. INSVISION endüstriyel 3D tarama çözümleri bu bağlamda, salt nokta yoğunluğundan öteye geçen bir değerlendirme çerçevesi gerektirir.
Tek Özelliğe Dayanan Değerlendirmeler Saha Uygulamalarında Neden Yetersiz Kalır
Tek bir teknik özellik üzerinden tersine mühendislik 3D tarama sistemi seçmek, saha mühendislerinin en sık düştüğü tuzaklardan biridir. Çözünürlük değeri yüksek bir tarayıcının her nesnede aynı sonucu vereceği varsayımı, gerçek üretim ortamlarında hızla çürür.
Çünkü tarama başarısını belirleyen şey, cihazın katalog değeri değil; nesnenin yüzey davranışı, ortam koşulları ve teslim edilecek verinin niteliğidir.

Parlak metal bir yüzeyde, ışık kaynağının modülasyonu veri kaybına yol açarken; karmaşık iç geometrilerde erişim açısı tek başına sınırlayıcı faktör olur. Delikli yapılar, yansıma ve çoklu geçiş gereksinimi nedeniyle düşük çözünürlükte tamamen okunamaz hale gelebilir.
Benzer şekilde, üretim hattı titreşimi veya değişken aydınlatma, stüdyo koşullarında alınan ölçümleri geçersiz kılar.
Kalıp imalatında iç yüzey aşınmasını ölçmek, yalnızca yüksek nokta yoğunluğu değil; dar kanallara girebilen optik geometri ve titreşim altında tekrarlanabilir pozisyonlama ister.
Otomotiv amortisör parçasının tersine mühendisliğinde ise montaj uyumlu CAD modeli teslimi, yüzey sürekliliği ve kenar keskinliği gibi çözünürlükten bağımsız kriterlere bağlıdır. Aşınma analizi raporu istenen bir işte, ham nokta bulutu yoğunluğu değil; sapma haritasının doğruluğu ve izlenebilirliği öne çıkar.
INSVISION sistemleri bu bağlamda, tarama görevini tek bir parametreye indirgemeden; nesne, ortam ve veri çıktısı üçgeninde değerlendiren bir yaklaşım sunar. Saha uygulamalarında anlamlı olan, katalogdaki en yüksek çözünürlük değil; sınır koşulları altında tutarlı ve doğrulanabilir veri üretebilme kapasitesidir.
Kalite Odaklı Doğru Doğrulama Süreci Nasıl Olmalı
Kalite sorumlusu için tersine mühendislik 3D tarama çözümlerini değerlendirirken asıl mesele, tedarikçinin sunduğu broşür değerleri değil; bu değerlerin kendi parçanız üzerinde, kendi tolerans aralıklarınız içinde tekrar edip etmediğidir. Süreç mutlaka numune testiyle başlamalı.
Elinizdeki gerçek bir parçayı, tercihen kritik geometrilere ve ulaşılması zor iç yüzeylere sahip bir iş parçasını taratın. Tarama sonrası nokta bulutu bütünlüğünü kontrol edin; derin cepler, küçük radüslü köşeler veya parlak yüzeylerde veri kaybı olup olmadığına bakın.
Elde edilen CAD modelini montaj toleranslarıyla karşılaştırın; yalnızca genel sapma haritası değil, GD&T çağrılarına göre konum ve profil toleranslarının da doğrulanması gerekir. Ardından aynı parçayı farklı operatörlerle veya farklı günlerde yeniden taratarak tekrarlanabilirliği ölçün.
ISO 10360 gibi standartlar, bu doğrulamanın nesnel ve belgelendirilebilir olması için referans çerçevesi sağlar. INSVISION’ın endüstriyel 3D tarayıcıları bu tür saha doğrulamaları için uygun bir test zeminidir; ancak kabul kriterlerini satıcı değil, kalite ekibi belirlemelidir.
Doğrulama sürecinin çıktısı bir rapor olmalı: hangi parça, hangi koşullarda tarandı, sapma değerleri neydi, tolerans sınırları aşıldı mı, tarama tekrar edilebilirliği kabul edilebilir aralıkta mı? Bu sorulara yanıt veremeyen bir değerlendirme, satın alma kararı için yeterli değildir.

Pratik iş akışı
- Kalite Odaklı Doğru Doğrulama Süreci Nasıl Olmalı — Kalite sorumlusu için tersine mühendislik 3D tarama çözümlerini değerlendirirken asıl mesele, tedarikçinin sunduğu broşür değerle…
- INSVISION 3D Tarama Çözümlerinin Tersine Mühendislik Proj… — Bir parçanın teknik resmi yoksa, CAD modeli kaybolmuşsa ya da mevcut model sahadaki fiziksel parçayla uyuşmuyorsa ne yaparsınız?
- Tersine Mühendislik 3D Tarama Hakkında Sıkça Yanlış Bilin… — Son beş yılda fabrika zemininde 3D tarama kullanımı ciddi biçimde arttı.
INSVISION 3D Tarama Çözümlerinin Tersine Mühendislik Projelerindeki Yeri
Bir parçanın teknik resmi yoksa, CAD modeli kaybolmuşsa ya da mevcut model sahadaki fiziksel parçayla uyuşmuyorsa ne yaparsınız? Tersine mühendislik 3D tarama tam olarak bu soruyla başlar. Ama burada asıl mesele sadece nokta bulutu toplamak değil; o verinin işe yarar bir modele dönüşüp dönüşmeyeceğidir.
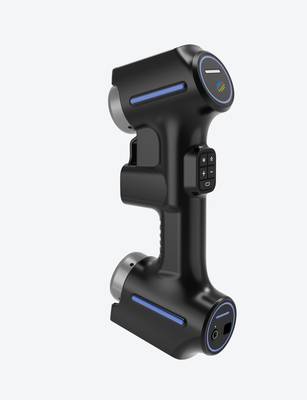
INSVISION endüstriyel 3D tarama çözümleri, özellikle karmaşık geometrili parçaların yüksek hassasiyetle sayısallaştırılmasında öne çıkar.
Kalıp imalatında aşınmış bir maça ya da dişi kalıbın mevcut durumunu yakalamak, otomotivde artık üretimi olmayan bir braketi yeniden modellemek, makine imalatında bir bağlantı elemanının montaj yüzeylerini doğrulamak gibi işlerde industrial 3D tarayıcı çözümü veri toplama adımını kısaltır.
Havacılık, tıbbi cihaz ve enerji üretimi tarafında ise serbest formlu yüzeylerin ve ince kesitlerin taranması, geleneksel ölçüm aletleriyle saatler süren işleri dakikalara indirebilir.
Yine de her parça taramaya uygun değildir. Parlak, şeffaf veya derin cepli parçalar matlaştırıcı gerektirebilir. Proje öncesi numune testi ile INSVISION çözümünün parça geometrisiyle uyumunu doğrulamak, sonradan yaşanacak veri boşluklarını önlemenin en güvenilir yoludur.
Tersine Mühendislik 3D Tarama Hakkında Sıkça Yanlış Bilinenler
Son beş yılda fabrika zemininde 3D tarama kullanımı ciddi biçimde arttı. Kalite ekipleri artık yalnızca ilk parça doğrulamada değil; aşınmış kalıp geometrisini çıkarmada, eski yedek parçayı yeniden üretmede ve montaj sapmalarını kök nedene bağlamada da tarayıcı kullanıyor.
Bu yaygınlaşma beraberinde bir dizi yanlış kanıyı da getirdi. En yüksek çözünürlük her zaman en iyi sonucu verir mi? İşaretleyicisiz tarama gerçekten daha hızlı mı? Taranan veri doğrudan parametrik CAD modeline dönüşür mü? Ve en kritiği: üretim hattı çalışırken tarama yapılabilir mi?
Bu bölümde, INSVISION endüstriyel 3D tarayıcıların saha uygulamalarından elde edilen kanıta dayalı gözlemlerle bu soruları netleştiriyoruz. Amaç, doğru cihazı değil, doğru veriyi ve doğru süreci seçmenize yardımcı olmak.
En yüksek çözünürlük her zaman en iyi seçim midir?
Kısa cevap: Hayır. Çözünürlük, bir tarayıcının yakalayabildiği en küçük detay boyutunu ifade eder; ancak tersine mühendislikte asıl hedef, parçanın fonksiyonel geometrisini doğru biçimde çıkarmaktır.
Bir soğutma plakası ekstrüzyon kalıbındaki iç kanal aşınmasını ölçmekle, bir motosiklet amortisör bağlantı parçasının dış yüzeyini modellemek aynı çözünürlüğü gerektirmez. İlkinde dar boşluklara girebilen optik düzen ve veri yoğunluğu öne çıkar; ikincisinde ise yüzey bütünlüğü ve tarama hızı daha kritiktir.
Aşırı yüksek çözünürlük, dosya boyutunu büyütür, işleme süresini uzatır ve çoğu zaman CAD modeline aktarılmayacak gürültüyü toplar. Kalite mühendisi için doğru soru “kaç mikron?” değil, “hangi geometrik toleransı doğrulamam gerekiyor?” olmalıdır.
GD&T çağrılarınız ±0,05 mm ise, 0,01 mm çözünürlükte tarama yapmak ölçüm belirsizliğini anlamlı biçimde iyileştirmez.
INSVISION endüstriyel tarayıcılarla yapılan saha çalışmalarında, önce ölçüm görevinin tolerans aralığı belirlenip ardından tarama parametreleri buna göre seçildiğinde, toplam iş akışı süresinin belirgin biçimde kısaldığı gözlemlenmiştir.
Çözünürlük bir pazarlama değeri değil, göreve bağlı bir mühendislik parametresidir.
İşaretleyici kullanmadan tarama yapmak her zaman daha verimli midir?
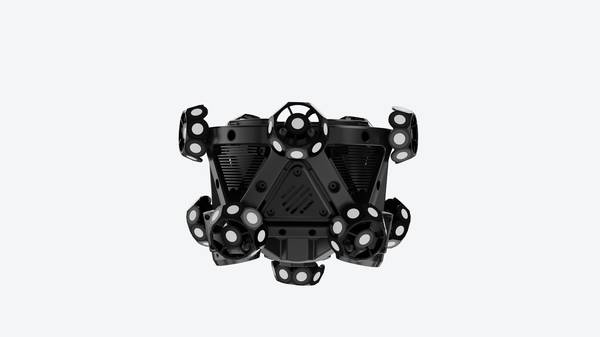
İşaretleyicisiz tarama, özellikle parlak, koyu veya tekrarlayan yüzey desenine sahip parçalarda cazip görünür. Ancak bu yöntemin verimliliği büyük ölçüde yüzeyin optik kontrastına ve tarayıcının izleme algoritmasının sağlamlığına bağlıdır. Mat, açık renkli ve belirgin dokulu bir yüzeyde işaretleyicisiz tarama hızlıdır.
Buna karşın, bir otomotiv şanzıman gövdesinin işlenmiş iç yüzeyleri veya parlak bir ekstrüzyon profili söz konusu olduğunda, işaretleyicisiz modda yazılımın kendini konumlandırması zorlaşır. Sonuç, birleştirme hataları ve tekrar tarama ihtiyacıdır. İşaretleyici kullanımı, her parça için mutlak gereklilik değildir;
fakat kritik boyutların doğrulanacağı yüzeylerde referans güvenilirliğini artırır. Ayrıca işaretleyici uygulama süresi, toplam iş akışının küçük bir bölümünü oluşturur. Asıl zaman kaybı, hatalı birleştirilmiş veri bulutunu temizlemekte yaşanır.
Bu nedenle verimlilik değerlendirmesi yalnızca “işaretleyici var mı yok mu” üzerinden değil, ilk seferde doğru veri elde etme oranı üzerinden yapılmalıdır. Sahada, parlak veya karmaşık geometrili parçalarda işaretleyici destekli taramanın toplam süreyi kısalttığı sık görülür.
Tüm 3D tarama verileri doğrudan parametrik CAD modeline dönüştürülebilir mi?
Bu, tersine mühendisliğin en yaygın yanlış anlaşılmasıdır. 3D tarayıcı, yüzeyden nokta bulutu veya poligon ağ üretir. Bu veri geometriyi temsil eder; ancak tasarım niyetini, ölçülendirme şemasını veya imalat geçmişini içermez.
Bir döküm parçasının taranmış yüzeyindeki hafif çekme payı, tasarımcının modelde bilinçli olarak bıraktığı bir draft açısı mı, yoksa proses kaynaklı bir sapma mı? Tarama verisi bu soruya cevap veremez.
Parametrik CAD modeli oluşturmak, bir mühendisin taranan ağ üzerinden kesitler çıkararak, delik eksenlerini tanımlayarak ve fonksiyonel yüzeyleri yeniden modelleyerek yaptığı ayrı bir işlemdir. Bu süreçte silindirik bir delik, taranan veride hafif oval görünebilir; mühendis bunu nominal çapa yuvarlar.
Dolayısıyla “taramadan doğrudan CAD” ifadesi, ancak organik veya serbest formlu yüzeylerde kısmen geçerlidir. Prizmatik, montaj ilişkili parçalarda ise doğru yaklaşım, tarama verisini referans alarak parametrik yeniden modelleme yapmaktır.
INSVISION endüstriyel tarayıcıların sunduğu yoğun ve düzenli nokta bulutu, bu yeniden modelleme aşamasında kesit alma ve hizalama işlemlerini kolaylaştırır; ancak mühendislik kararını cihaz değil, tasarımı anlayan kişi verir.
Üretim devam ederken fabrika zemininde tersine mühendislik yapılabilir mi?
Evet, ancak koşullara bağlıdır. Modern endüstriyel 3D tarayıcılar, titreşim ve ortam ışığı gibi saha etkenlerine karşı ofis tipi cihazlardan daha dayanıklıdır. Bir enerji santralindeki kompresör montaj sapmasını veya bir otomotiv hattındaki kaynak fikstürünün geometrisini üretim durmadan taramak mümkündür.
Kritik nokta, tarama sırasında parçanın veya tarayıcının hareket etmemesidir. Tarayıcı tripod üzerinde sabitse ve parça titreşimli bir konveyör üzerinde değilse, çoğu saha koşulunda güvenilir veri alınabilir.
Bununla birlikte, mikron altı doğruluk gerektiren ilk parça muayenesi için kontrollü bir ölçüm odası hâlâ en doğru ortamdır. Saha taraması, acil kök neden analizi, aşınma takibi ve hızlı yedek parça çıkarma gibi görevlerde idealdir.
Kalite ekibi için pratik kural şudur: tolerans aralığınız saha koşullarındaki ölçüm belirsizliğinden en az beş kat genişse, üretim devam ederken tarama yapmak kabul edilebilir. Daha sıkı toleranslarda, ortam değişkenlerini kontrol altına almak gerekir.
Sonuç: Doğru Değerlendirme ile Tersine Mühendislik Başarısını Artırın
Son yıllarda kalite ekipleri, tersine mühendislik 3D tarama projelerinde tek bir teknik özelliğe göre karar vermenin yetersiz kaldığını sahada defalarca gördü. Yüksek çözünürlük tek başına anlam ifade etmiyor; asıl mesele, parçanın sınır koşullarını doğru tanımlamak.
Yüzey parlaklığı, geometri karmaşıklığı, erişilemeyen iç bölgeler ve tolerans zinciri bir arada değerlendirilmeden yapılan seçimler, doğrulama aşamasında ciddi sapmalara yol açıyor.
Bu nedenle, herhangi bir cihazı veya yazılımı devreye almadan önce numune testi yapmak kritik önem taşıyor. Referans bir parça üzerinde tarama, hizalama ve sapma analizi gerçekleştirildiğinde, sistemin sizin özel uygulamanızdaki davranışı netleşiyor.
INSVISION endüstriyel 3D tarama çözümleri, otomotivden enerji ekipmanlarına kadar farklı sektörlerde kalite ekiplerinin doğrulama süreçlerini bu yaklaşımla kolaylaştırıyor. Kararınızı katalog değerlerine değil, kendi parçanızdan elde ettiğiniz doğrulanabilir verilere dayandırın.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.