

Comment évaluer scanner une pièce pour le contrôle industriel
scanner une piece: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier d’usinage, une ligne d’assemblage ou une.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Dans un atelier d’usinage, une ligne d’assemblage ou une cellule de contrôle, la mesure n’est plus une simple vérification de fin de ligne. Elle conditionne la capacité à corriger un process avant que les rebuts ne s’accumulent.
La pression vient de plusieurs côtés à la fois : délais de mise en production raccourcis, tolérances géométriques plus serrées, pièces plus complexes, et une traçabilité désormais exigée par les donneurs d’ordres.
Résultat, les équipes qualité ne peuvent plus s’appuyer uniquement sur des gabarits, des pieds à coulisse ou des machines à mesurer tridimensionnelles saturées.
Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | Dans un atelier d’usinage, une ligne d’assemblage ou une cellule de contrôle, la mesure n’est plus une simple vérification de fin de ligne. | Elle conditionne la capacité à corriger un process avant que les rebuts ne s’accumulent. |
| Limites des méthodes de mesure classiques | Sur une ligne de production, la mesure dimensionnelle repose encore souvent sur une combinaison de pieds à coulisse, micromètres, colonnes de mesure… | Ces outils fonctionnent bien lorsque les pièces sont simples : un alésage, une face plane, une cote linéaire entre deux surfaces accessibles. |
| Intégration du scan 3D dans le flux de travail | Une question revient souvent chez les responsables qualité qui évaluent un scanner 3D industriel : comment l’appareil s’insère-t-il réellement dans u… | Le risque n’est pas tant la précision métrologique que la rupture de flux. |
| Points de validation avant déploiement | Combien de fois avez-vous vu un scanner 3D être livré, déballé, puis rester inutilisé pendant des semaines parce que le site n’avait pas été préparé ? | La question mérite d’être posée avant l’achat, pas après. |
Le besoin central est simple à formuler : obtenir des données fiables, comparables à un référentiel CAO ou à une exigence de plan, et cela dans un temps compatible avec la cadence réelle de l’atelier. C’est là que le scan 3D industriel change la donne.
Scanner une pièce permet de capturer une géométrie complète, y compris des formes organiques ou des zones difficiles d’accès pour un palpeur. Les données issues du scan alimentent ensuite des rapports d’inspection, des analyses d’usure, ou servent de base à une rétroconception.
INSVISION intervient précisément sur ce registre : proposer des équipements de numérisation adaptés aux conditions d’atelier, sans basculer dans une salle de métrologie climatisée.
L’enjeu n’est pas de multiplier les points de mesure pour le principe, mais de donner aux techniciens une lecture exploitable de la réalité de la pièce. Pour cela, la stabilité de la mesure, la répétabilité et la capacité à travailler dans un environnement imparfait comptent autant que la finesse du nuage de points.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Sur une ligne de production, la mesure dimensionnelle repose encore souvent sur une combinaison de pieds à coulisse, micromètres, colonnes de mesure, machines à mesurer tridimensionnelles et gabarits dédiés.
Ces outils fonctionnent bien lorsque les pièces sont simples : un alésage, une face plane, une cote linéaire entre deux surfaces accessibles. Mais dès que la géométrie se complique, les limites apparaissent vite.
Le premier point de blocage concerne les formes gauches et les zones peu accessibles. Un carter de turbocompresseur, une aube de turbine, un support moulé avec nervures internes ou une pièce de tôle emboutie avec congés variables ne se laissent pas décrire proprement par quelques cotes ponctuelles.
La MMT peut relever des points précis, mais elle impose une stratégie de palpage qui dépend de l’accessibilité du stylet. Les surfaces en contre-dépouille, les fonds de rainure étroits ou les arêtes vives obligent souvent à multiplier les orientations de pièce, voire à renoncer à certaines mesures.
Il y a ensuite la question de la continuité des données. Une MMT produit un nuage de points espacés, pas une enveloppe complète de la surface. Entre deux points palpés, le défaut réel reste invisible.
Pour du contrôle d’aspect, de la rétroconception ou de l’analyse d’usure, cette rupture d’information est problématique. On peut densifier le maillage de palpage, mais le temps de cycle augmente en proportion, parfois de manière rédhibitoire.

Les délais constituent le troisième facteur limitant. Préparer un programme de mesure sur MMT, le valider, puis traiter les données peut prendre plusieurs heures pour une pièce unitaire ou une petite série. En phase de premier article ou lors d’un dérive de process, ce délai retarde la prise de décision.
Les méthodes classiques obligent aussi à figer la pièce dans un montage stable, ce qui complique le contrôle de pièces souples, déformables ou simplement volumineuses.
Enfin, la traçabilité du contrôle reste souvent partielle. Un rapport de mesure classique indique des écarts sur des cotes choisies, mais il ne conserve pas l’état géométrique complet de la pièce au moment du contrôle.
Si un problème apparaît plus tard en assemblage, il est difficile de revenir sur la donnée brute pour comprendre ce qui s’est passé.
Ces contraintes ne signifient pas que la métrologie traditionnelle est obsolète. Elles indiquent plutôt que certaines tâches appellent une autre approche. Le scanner une pièce, notamment par triangulation laser ou lumière structurée, répond à ce besoin en capturant une surface dense et continue sans contact mécanique.
L’intérêt n’est pas seulement la vitesse : c’est aussi la capacité à documenter des géométries que les outils classiques ne savent pas décrire correctement.
Les solutions de numérisation 3D comme celles développées par INSVISION s’inscrivent dans cette logique, en complément des moyens de mesure traditionnels plutôt qu’en remplacement systématique.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Une question revient souvent chez les responsables qualité qui évaluent un scanner 3D industriel : comment l’appareil s’insère-t-il réellement dans une journée de production, au-delà de la démonstration initiale ? Le risque n’est pas tant la précision métrologique que la rupture de flux.
Un scan qui produit un nuage de points sans continuité avec la comparaison, la revue de conformité et le rapport final crée plus de travail qu’il n’en élimine.
Le flux pertinent commence par la pièce, pas par la machine. L’opérateur scanne la zone fonctionnelle ou l’ensemble de la surface, selon ce que le plan de contrôle exige.
Le nuage de points obtenu doit ensuite être aligné sur le modèle de référence, comparé aux tolérances géométriques, puis traduit en une décision claire : conforme, non conforme ou à revoir. Chaque étape doit conserver la traçabilité des données, sans export manuel hasardeux.
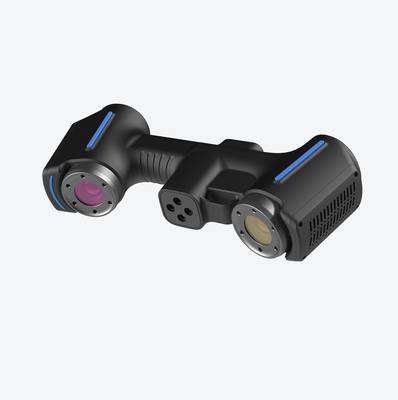
Avec un scanner INSVISION de catégorie industrielle, l’enchaînement scan, comparaison, revue et rapport se fait dans une continuité logicielle. L’opérateur ne passe pas par trois outils différents.
La comparaison colorimétrique des écarts apparaît immédiatement après l’alignement, ce qui permet de repérer une dérive dimensionnelle avant la fin de la série. Le rapport généré reprend les écarts critiques et les vues annotées, directement exploitable pour une revue qualité ou une action corrective.
Ce type d’intégration change la nature du contrôle. Il ne s’agit plus uniquement de mesurer une pièce isolée, mais de créer un historique numérique de la production : les écarts deviennent comparables d’un lot à l’autre, d’une machine à l’autre, d’un site à l’autre.
Pour les acheteurs occidentaux habitués aux exigences ISO et ASME, c’est ce lien entre scan, comparaison et rapport qui détermine si le scanner restera un outil de laboratoire ou deviendra un instrument de production.
Points de validation avant déploiement
Points de validation avant déploiement
Combien de fois avez-vous vu un scanner 3D être livré, déballé, puis rester inutilisé pendant des semaines parce que le site n’avait pas été préparé ? La question mérite d’être posée avant l’achat, pas après.
Un scanner industriel ne fonctionne pas comme un outil portatif qu’on branche et qu’on utilise immédiatement sur n’importe quelle surface. Les conditions de site, la préparation des pièces et la définition du livrable conditionnent directement la qualité du maillage et la précision finale.
Avant de déployer un scanner une pièce sur un poste de contrôle ou en bord de ligne, il faut valider quelques points simples mais souvent négligés. La stabilité du support, la température ambiante, l’éclairage parasite et la fixation de la pièce influencent les résultats.
Un environnement vibrant, par exemple, dégrade les mesures sur les systèmes optiques. De même, une pièce brillante ou noire non préparée renverra un nuage de points incomplet.
Pour un système comme le industrial scanner 3D d’INSVISION, dont la précision atteint 0,020 mm pour le scanner et 0,025 mm pour le tracker, ces vérifications ne sont pas optionnelles. La profondeur de champ de 650 mm côté scanner et de 2300 mm côté tracker impose aussi de respecter les distances de travail.
Si l’opérateur se place hors de cette plage, la donnée devient inexploitable sans qu’aucun message d’erreur ne s’affiche forcément.
La surface de numérisation jusqu’à 1100 mm × 800 mm pour le scanner et 2600 mm × 2200 mm pour le tracker couvre des pièces larges, mais cela suppose un espace dégagé autour de la zone. Un poste encombré réduit mécaniquement l’amplitude des mouvements et crée des zones d’ombre.
Vérifier le dégagement réel, pas seulement la surface théorique de la pièce, fait partie des points de validation avant déploiement.

Enfin, la nature du livrable compte. S’agit-il d’un maillage STL pour de la rétroconception, d’un rapport d’inspection avec comparaison au modèle nominal, ou d’un simple relevé dimensionnel ? Chaque cas ne se prépare pas de la même façon.
Un gabarit de fixation adapté, un étalonnage régulier et une procédure de contrôle écrite éviteront la plupart des écarts constatés en production. Ces éléments relèvent moins du matériel que de la méthode, mais ils conditionnent le retour sur investissement réel d’un scanner une pièce.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.