

Del escaneo al informe de inspección: escáner 3D para ingeniería inversa en la práctica
escáner 3d para ingeniería inversa: Contexto de planta y necesidad de medición Existe la creencia de que un escáner 3D para ingeniería inversa solo se.
Contexto de planta y necesidad de medición
Existe la creencia de que un escáner 3D para ingeniería inversa solo se justifica cuando falla la documentación CAD de una pieza. En planta, la realidad es distinta.
La presión aparece antes: lotes urgentes, utillajes modificados a mano, componentes de recambio sin plano o desviaciones que el calibre no termina de explicar. El problema no es únicamente “no tener el modelo”, sino no poder cuantificar con datos fiables lo que ya está fabricado.

Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Puntos clave
- Existe la creencia de que un escáner 3D para ingeniería inversa solo se justifica cuando falla la documentación CAD de una pieza.
- Existe una creencia bastante extendida en talleres y departamentos de calidad: si la pieza se puede tocar, se puede medir.
- ¿Qué ocurre realmente entre la captura de una pieza y el informe de inspección que firma calidad?
- Antes de que un equipo de calidad apruebe la compra de un escáner 3D para ingeniería inversa, conviene recorrer la planta y comprobar algunas co…
En entornos de producción ajustada, el control dimensional convive con plazos cortos y células saturadas.
Una inspección que depende de plantillas, galgas o máquinas de medición por coordenadas puede volverse un cuello de botella cuando la pieza tiene geometrías orgánicas, superficies de fundición o nervaduras internas. Ahí es donde cambia el criterio: ya no basta con validar unas pocas cotas;
hace falta capturar la forma completa y compararla contra la referencia.
Esa necesidad de datos fiables tiene tres aristas. Primero, trazabilidad: saber qué se midió, con qué alineación y con qué desviación. Segundo, repetibilidad: que otro turno u otro operario obtenga resultados coherentes.
Tercero, aprovechamiento del dato: que la nube de puntos o la malla sirva tanto para control dimensional como para reconstruir CAD, simular ajustes o documentar una desviación frente al cliente.
INSVISION aborda este contexto con equipos de luz azul orientados a capturar geometrías complejas sin depender de entornos de laboratorio. La lógica no es sustituir todos los métodos de medición, sino cubrir el tramo donde la pieza no puede describirse bien con un número reducido de puntos.
En ese escenario, el escáner 3D para ingeniería inversa no es una herramienta de archivo técnico: es un recurso de planta para responder rápido cuando la geometría real manda sobre el plano.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
Existe una creencia bastante extendida en talleres y departamentos de calidad: si la pieza se puede tocar, se puede medir. En la práctica, esa lógica falla justo donde la ingeniería inversa se vuelve necesaria.
Los métodos de metrología por contacto —brazos articulados, MMC, galgas y plantillas— siguen siendo sólidos para verificar planos, cotas lineales y tolerancias geométricas definidas con GD&T.
El problema aparece cuando el objetivo no es verificar una cota, sino reconstruir una superficie completa, capturar una forma orgánica o documentar un componente del que no existe dibujo.
Un escáner 3D para ingeniería inversa no compite con la MMC en su terreno. Cubre lo que la medición tradicional deja fuera: geometrías de forma libre, transiciones de curvatura, paredes finas, zonas de difícil acceso y la continuidad de datos entre regiones adyacentes.
Cuando un ingeniero necesita una malla densa y fiel al componente real, el muestreo punto a punto se queda corto. No es una cuestión de precisión nominal, sino de densidad de información y de tiempo.
Hay tres límites concretos que conviene entender. El primero es la geometría compleja. Una sonda esférica tiene un radio físico; no puede entrar en radios internos pequeños, ranuras profundas o nervaduras estrechas sin colisión. Además, cada toque devuelve un punto.
Para caracterizar una superficie con curvatura variable se necesitarían cientos de toques, y aun así quedarían zonas sin cubrir. El segundo límite es la continuidad de datos. La medición por contacto produce nubes de puntos dispersas.
Para ingeniería inversa, eso obliga a interpolar y suavizar, lo que introduce desviaciones no siempre controladas. El tercer límite es el plazo. Una primera inspección completa de una pieza de fundición o un componente de turbina puede llevar días con métodos táctiles.
Y durante ese tiempo, el proyecto de rediseño o control dimensional queda bloqueado.
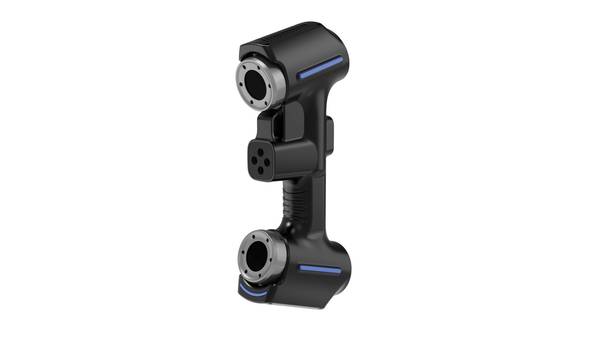
INSVISION aborda este problema desde la captura óptica estructurada. Sus escáneres industriales proyectan patrones de luz azul y reconstruyen la superficie mediante triangulación, generando mallas densas sin contacto físico.
Para zonas de difícil acceso, algunos modelos incorporan un modo de escaneo de agujeros profundos con una sola línea láser azul, mientras que el modo de precisión utiliza siete líneas paralelas.
En configuraciones de alta velocidad, se alcanzan hasta cincuenta líneas láser cruzadas, lo que permite documentar piezas completas en una fracción del tiempo que exigiría un muestreo táctil equivalente.
La diferencia clave no es solo la rapidez: es que los datos llegan como una superficie continua, lista para comparar contra el CAD o para reconstruir el modelo paramétrico.
Cómo encaja el escaneo 3D en el flujo
¿Qué ocurre realmente entre la captura de una pieza y el informe de inspección que firma calidad? Esa es la pregunta que define si un escáner 3D para ingeniería inversa se integra bien en planta o queda como una herramienta aislada. El valor no está solo en la nube de puntos.
Está en cómo esa nube se convierte en comparación dimensional, revisión de desviaciones y reporte trazable sin romper el flujo de trabajo.
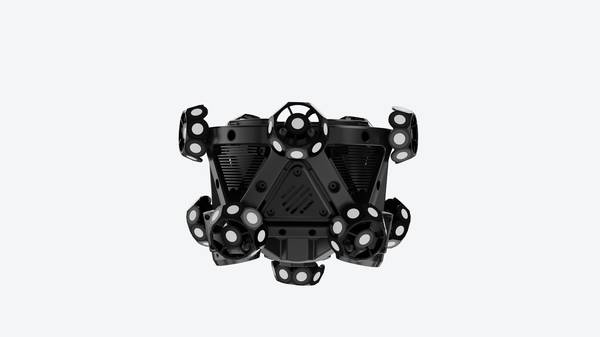
El primer paso es la captura. Aquí la dificultad no es únicamente geométrica: piezas con brillos, zonas profundas, agujeros o bordes finos obligan a decidir cuántas líneas láser usar y cuándo reescanear. La alineación entre capturas debe ser estable, porque cualquier error temprano se propaga al resto del proceso.
Después viene la comparación contra el CAD nominal o contra una pieza de referencia. Este paso convierte la malla escaneada en desviaciones medibles. Ahí es donde ingeniería y calidad necesitan ver mapas de color, secciones y tolerancias GD&T, no solo una nube bonita.
La revisión determina si las desviaciones son aceptables o si hay que reescanear zonas concretas. Un buen flujo permite reescanear solo el área problemática sin repetir toda la pieza. Finalmente, el reporte debe quedar documentado para trazabilidad, auditorías o liberación de lote.
INSVISION encaja en este flujo con escáneres que combinan modos de captura según la geometría: líneas azules paralelas para precisión, línea única para agujeros profundos y modos de alta velocidad para superficies amplias.
Esa flexibilidad reduce la fricción entre escaneo, comparación y reporte, porque evita cambiar de herramienta a mitad de la inspección.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de que un equipo de calidad apruebe la compra de un escáner 3D para ingeniería inversa, conviene recorrer la planta y comprobar algunas cosas que luego evitan discusiones innecesarias.
El error más frecuente no está en el equipo, sino en esperar que el escáner resuelva por sí solo piezas mal preparadas, entornos inestables o flujos de datos que nadie definió.
El primer punto de validación es la geometría real de las piezas que se van a digitalizar.
Si el trabajo habitual incluye cajeras profundas, taladros pequeños o nervios ocultos, hay que verificar si el sistema puede alternar entre un modo de líneas múltiples para superficies amplias y un modo de una sola línea azul para cavidades.
En los equipos INSVISION, esa combinación de modos permite cubrir tanto zonas abiertas como detalles de difícil acceso, pero la validación debe hacerse sobre las piezas concretas del catálogo de la planta, no sobre una muestra genérica.
El segundo punto es la preparación de superficies. Muchas piezas de fundición, plásticos negros o superficies mecanizadas brillantes requieren un revelador mate temporal. El equipo de planta debe confirmar si existe un área habilitada para aplicar y retirar ese material sin contaminar otras estaciones.
No es un detalle menor: una línea de producción no siempre tolera polvo de revelador cerca de montajes limpios o zonas de pintura.
El tercer punto, y quizá el más olvidado, es la entrega de datos. Hay que definir antes qué se espera obtener: una malla STL para reconstruir una pieza obsoleta, un modelo CAD con superficies paramétricas o un informe dimensional comparado contra el nominal. Cada salida exige un posproceso distinto.
Si el equipo de ingeniería no tiene claro ese entregable, el escáner puede estar generando información que nadie utiliza.

Por último, conviene validar la integración con el sistema de gestión de fabricación. En plantas que ya trabajan con MES o bases de datos de terceros, un equipo como el industrial escáner 3D de INSVISION admite el desarrollo de interacciones con esos sistemas, lo que evita transferencias manuales de archivos y reduce la posibilidad de trabajar con revisiones desactualizadas. La comprobación en planta debe centrarse en saber si el flujo actual tolera una conexión directa o si se prefiere una exportación controlada por el departamento de calidad.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.