

Comment évaluer scanner en 3D pour le contrôle industriel
scanner en 3d: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Avant l’arrivée d’un scanner en 3D, le contrôle dimensionnel.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Avant l’arrivée d’un scanner en 3D, le contrôle dimensionnel en atelier reposait souvent sur une alternance d’instruments de mesure traditionnels, de gabarits dédiés et d’allers-retours vers la métrologie centralisée.
Une pièce complexe pouvait attendre plusieurs heures, voire une journée, avant qu’un rapport de conformité soit disponible. Aujourd’hui, les lignes de production intègrent des exigences de traçabilité, de répétabilité et de réactivité qui changent la donne.
Il ne suffit plus de constater un écart : il faut le caractériser, le localiser et le documenter en quelques minutes.
Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | Avant l’arrivée d’un scanner en 3D, le contrôle dimensionnel en atelier reposait souvent sur une alternance d’instruments de mesure traditionnels, de… | Une pièce complexe pouvait attendre plusieurs heures, voire une journée, avant qu’un rapport de conformité soit disponible. |
| Limites des méthodes de mesure classiques | Beaucoup d’industriels pensent encore qu’un bras de mesure ou une machine à mesurer tridimensionnelle suffit pour caractériser une pièce. | C’est vrai tant que la géométrie reste simple et accessible. |
| Intégration du scan 3D dans le flux de travail | Beaucoup d’ateliers pensent encore qu’un scanner en 3D sert uniquement à copier une pièce. | En réalité, dans un flux de contrôle qualité moderne, la numérisation ne représente que la première étape d’une chaîne bien plus structurée. |
| Points de validation avant déploiement | Avant d’intégrer un scanner en 3D dans une ligne de contrôle ou un atelier de rétro-ingénierie, il faut distinguer ce qui relève du besoin réel de ce… | Un scanner n’apporte de valeur que si la pièce, l’environnement et le flux de travail s’y prêtent. |
Dans ce contexte, le besoin de données fiables devient central. Les mesures doivent être exploitables par les équipes qualité, comparables entre postes et suffisamment denses pour couvrir des formes libres, des zones d’usure ou des assemblages complexes.
C’est précisément ce que permet un scanner en 3D industriel comme ceux proposés par INSVISION. L’enjeu n’est pas seulement de numériser une surface, mais de produire un nuage de points exploitable dans des logiciels de contrôle, de rétro-ingénierie ou de suivi de production.
La pression du contrôle s’exerce à trois niveaux : conformité au plan, capabilité du procédé et documentation pour le client final.
Les besoins varient selon la taille des pièces, la liberté de mouvement autour de l’objet, les conditions d’éclairage ou de fixation, et le temps de cycle disponible.
Un atelier de maintenance aéronautique ne pose pas les mêmes contraintes qu’une ligne d’emboutissage automobile ou un poste de contrôle de dispositifs médicaux. C’est pourquoi la réflexion ne doit pas partir du capteur, mais de la tâche de mesure elle-même.
Limites des méthodes de mesure classiques
Beaucoup d’industriels pensent encore qu’un bras de mesure ou une machine à mesurer tridimensionnelle suffit pour caractériser une pièce. C’est vrai tant que la géométrie reste simple et accessible.
Dès que la surface se complexifie, la méthode classique montre ses limites : zones masquées, rayons internes, nervures profondes, congés de raccordement. Le palpeur ne peut physiquement pas atteindre certaines zones, et chaque point relevé reste une donnée isolée.
Résultat : des nuages de points trop pauvres, des sections interpolées, des écarts qui passent inaperçus.
S’ajoute le problème des ruptures de données. Avec un relevé point par point, on perd la continuité de surface. Les zones entre deux points palpés sont reconstruites par hypothèse, pas mesurées. Pour une pièce de fonderie, une tôle emboutie ou une coque plastique, cette perte d’information est critique.
Enfin, les délais s’allongent vite : préparation, programmation des trajectoires, reprises manuelles. Le scanner en 3D répond précisément à ces contraintes en capturant des millions de points en une seule acquisition, sans contact, avec une densité homogène.
INSVISION propose des solutions adaptées à ces besoins, notamment pour les pièces de taille moyenne et les surfaces difficiles d’accès.
Intégration du scan 3D dans le flux de travail
Beaucoup d’ateliers pensent encore qu’un scanner en 3D sert uniquement à copier une pièce. En réalité, dans un flux de contrôle qualité moderne, la numérisation ne représente que la première étape d’une chaîne bien plus structurée.
Ce qui fait la valeur d’un équipement comme ceux proposés par INSVISION, c’est la manière dont le nuage de points se transforme en décision d’ingénierie exploitable.
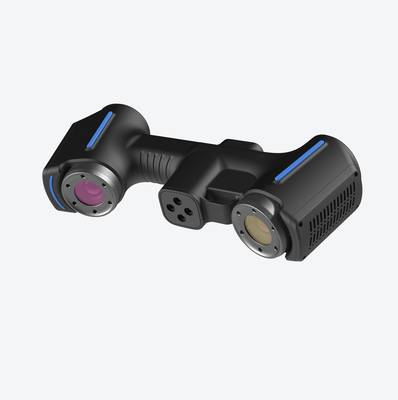
Concrètement, l’enchaînement commence par l’acquisition. L’opérateur scanne la pièce ou la zone d’intérêt, souvent directement sur le poste de travail ou en salle de métrologie. Vient ensuite la comparaison : le logiciel superpose le maillage obtenu au modèle CAO de référence ou à une pièce étalon.
Les écarts géométriques apparaissent immédiatement sous forme de cartographies colorées, ce qui permet de repérer une dérive de forme, une zone d’usure ou un défaut d’assemblage sans multiplier les mesures manuelles au pied à coulisse ou au micromètre.
La revue intervient alors comme un filtre critique. L’ingénieur qualité examine les zones hors tolérance, croise les résultats avec les GD&T callouts du plan, et valide ou écarte chaque écart selon son impact fonctionnel.
Ce n’est pas le logiciel qui tranche : c’est l’équipe qui interprète les données dans le contexte de la pièce et de son usage final. Enfin, le rapport généré reprend les vues annotées, les tableaux de mesures et les conclusions de la revue.
Ce livrable devient la trace documentaire exigée pour la traçabilité, la qualification fournisseur ou le dossier de contrôle en production.
L’intérêt de ce flux, c’est sa répétabilité. Une fois le gabarit de rapport défini, chaque nouvelle pièce scannée suit le même cheminement : acquisition, comparaison, revue, validation, rapport.
Pour des contrôles de premier article ou des réceptions de lots, cela réduit considérablement le temps passé à refaire les alignements et à recalculer les écarts. L’opérateur ne mesure plus point par point ; il documente l’état complet de la pièce en une seule opération.
INSVISION s’inscrit dans cette logique en proposant des solutions adaptées à différents volumes de pièces et environnements de travail. Selon la taille de l’objet, la liberté de mouvement autour du poste et les contraintes de cadence, le choix de l’équipement et du logiciel d’exploitation varie.
L’essentiel est de penser le scan 3D non pas comme un outil isolé, mais comme le point d’entrée d’un processus documenté, du nuage de points jusqu’à la décision qualité finale.
Points de validation avant déploiement
Points de validation avant déploiement
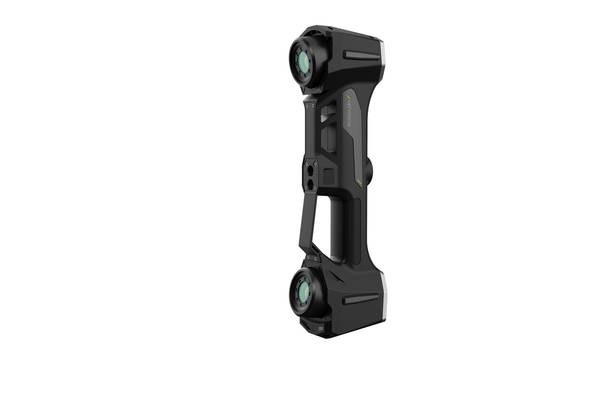
Avant d’intégrer un scanner en 3D dans une ligne de contrôle ou un atelier de rétro-ingénierie, il faut distinguer ce qui relève du besoin réel de ce qui relève de l’attrait technologique. Un scanner n’apporte de valeur que si la pièce, l’environnement et le flux de travail s’y prêtent.
Inversement, un mauvais cadrage initial conduit souvent à un équipement sous-utilisé, voire remisé après quelques semaines.
Le premier point à trancher concerne la taille et la complexité géométrique des pièces. Les systèmes optiques comme ceux d’INSVISION fonctionnent bien sur des surfaces aux formes libres, des zones difficiles d’accès ou des pièces que les outils de métrologie traditionnels ne peuvent pas mesurer correctement.
Une pièce massive avec de grandes surfaces planes et des tolérances larges ne justifie pas toujours un scanner ; un bras de mesure ou un palpeur peut suffire. En revanche, dès qu’il faut capturer des centaines de milliers de points pour comparer un profil réel à un modèle nominal, la numérisation devient pertinente.
Les éléments à vérifier sur site sont souvent plus déterminants que la fiche technique du matériel. L’état de surface arrive en tête : une pièce brillante, transparente ou très sombre peut nécessiter un matifiant, ce qui allonge le temps de cycle et complique la répétabilité.
La stabilité thermique de la zone de mesure compte aussi, surtout lorsque les tolérances visées descendent sous quelques centièmes de millimètre.
Un atelier soumis à des courants d’air, des vibrations de presse ou des variations de température de plusieurs degrés dans la journée peut dégrader les résultats, quel que soit le scanner utilisé.
La question du repère et du positionnement mérite une attention particulière. Certaines pièces se prêtent bien au collage de cibles ou à l’utilisation d’un plateau rotatif ; d’autres, notamment les pièces de grande taille ou les assemblages déjà montés, imposent un suivi optique plus flexible.
C’est ici que la distinction entre scanner fixe, scanner portable et système avec tracker prend tout son sens. INSVISION propose des configurations adaptées à ces différents cas, mais le choix doit découler de l’analyse de la pièce et du poste de travail, pas l’inverse.
Il faut aussi valider la sortie attendue : nuage de points brut, maillage STL, rapport de comparaison avec cartographie de déviations, ou intégration directe dans un logiciel de CAO.
Si l’objectif est le contrôle dimensionnel, le livrable sera un rapport d’inspection avec des écarts mesurés par rapport au modèle nominal. Si l’objectif est la rétro-ingénierie, il faudra un maillage propre, refermé, exploitable pour reconstruire des surfaces.
Ces deux usages n’imposent pas les mêmes contraintes de résolution ni le même post-traitement.

Enfin, la cadence et la répétabilité batch après batch doivent être simulées avant déploiement. Un scanner peut être rapide sur une pièce unique mais ralentir fortement lorsqu’il faut traiter une série de vingt pièces avec des opérateurs différents.
Les gabarits de fixation, l’ordre de numérisation, le stockage des données et la traçabilité des fichiers font partie des points à verrouiller pendant la phase pilote.
Une validation sur un petit lot représentatif, avec les opérateurs qui utiliseront l’équipement au quotidien, reste la meilleure façon d’éviter les mauvaises surprises après l’installation.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.