

Del escaneo al informe de inspección: escáner de piezas mecánicas en la práctica
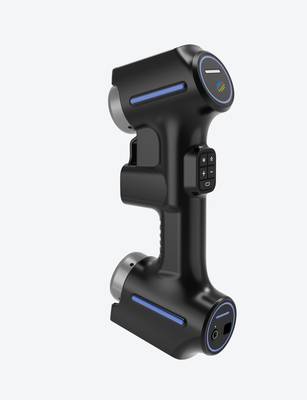
escaner de piezas mecanicas: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición La inspección dimensional en planta no es.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
La inspección dimensional en planta no es un ejercicio académico. Ocurre entre paradas de línea, sobre utillajes que aún conservan calor de proceso y con planificadores que preguntan cada quince minutos si la pieza está liberada. Quien ha trabajado en control de calidad sabe que el problema rara vez es “medir”;
el problema es medir con trazabilidad, repetibilidad y velocidad suficientes para no convertirse en el cuello de botella.
Resumen del escenario
Una forma práctica de leer el artículo es partir de este escenario:
- Contexto de planta y necesidad de medición: La inspección dimensional en planta no es un ejercicio académico.
- Dónde se limita la medición tradicional: La metrología dimensional por contacto sigue teniendo sentido en piezas prismáticas simples, donde una cota lineal…
- Cómo encaja el escaneo 3D en el flujo: El escaneo 3D de piezas mecánicas no es una operación aislada.
En entornos de producción bajo presión, la necesidad de datos fiables se manifiesta en tres frentes concretos. Primero, la validación de primeras piezas: un proveedor de mecanizado no puede liberar un lote si no demuestra que el primer componente cumple las tolerancias geométricas indicadas en plano.
Segundo, el control de desgaste en utillajes y moldes: una desviación de centésimas en una cavidad se traduce en rechazos aguas abajo.
Tercero, la documentación para cliente final, especialmente en sectores como automoción, aeroespacial o energía, donde la ausencia de un informe dimensional puede bloquear una entrega completa.
La presión de inspección tiene consecuencias directas sobre los métodos elegidos. Instrumentos manuales como calibres, micrómetros o galgas de espesor resuelven cotas individuales, pero fallan cuando se necesita caracterizar superficies completas, radios de acuerdo, desgaste distribuido o geometrías de difícil acceso.
El resultado habitual es un muestreo insuficiente que obliga a tomar decisiones de conformidad con información parcial.
| Fuente de presión en planta | Consecuencia típica para inspección | Dato que se pierde |
|---|---|---|
| Paradas de línea programadas | Tiempo de medición limitado | Cobertura superficial completa |
| Utillajes con desgaste progresivo | Comparación contra estado nominal | Magnitud y localización del desgaste |
| Requisitos documentales de cliente | Informes dimensionales exigidos | Trazabilidad de cada cota crítica |
| Geometrías de difícil acceso | Medición manual poco fiable | Forma real en cavidades o zonas ocultas |
Un escáner de piezas mecánicas cambia esta ecuación porque desplaza el objetivo: de verificar una docena de cotas aisladas a capturar la geometría real de la pieza como una nube de puntos densa.
Ese dato, una vez alineado con el modelo nominal o con una pieza de referencia, permite evaluar desviaciones en toda la superficie, no solo en los puntos que el operario decidió medir.
Para un responsable de calidad, la diferencia práctica es inmediata: dispone de evidencia geométrica completa para aceptar, rechazar o documentar una desviación, sin depender de un criterio de muestreo que deja zonas sin verificar.
La necesidad de datos fiables no es, por tanto, una preferencia técnica. Es un requisito operativo cuando las decisiones de conformidad afectan seguridad funcional, montaje posterior o responsabilidad contractual.
En ese contexto, la digitalización dimensional con equipos como los que ofrece INSVISION responde a una lógica de trazabilidad y cobertura que los métodos manuales no pueden sostener bajo presión de planta.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La metrología dimensional por contacto sigue teniendo sentido en piezas prismáticas simples, donde una cota lineal o un diámetro definen la conformidad. El problema aparece cuando la geometría deja de ser descriptible con unos pocos puntos de referencia.
En superficies de forma libre, radios de transición, cavidades internas o regiones con acceso restringido, el palpador físico solo captura una muestra discreta de coordenadas. Lo que queda entre punto y punto se asume, no se mide.
Esa limitación tiene consecuencias directas. Un inspector puede verificar que un alabe de turbina cumple en cinco secciones radiales y aun así perder una desviación localizada entre la cuarta y la quinta.
La continuidad de datos no es un refinamiento académico: es la diferencia entre detectar un defecto y certificarlo como ausente. La medición tradicional tampoco escapa a la dependencia del utillaje.
Fijar una pieza flexible o de gran tamaño para que el palpador alcance todas las referencias consume tiempo, introduce deformación y obliga a repetir alineaciones.
El tercer límite es el plazo. Los flujos de inspección por contacto para geometrías complejas requieren programación de trayectorias, verificación de colisiones y ejecución secuencial. En entornos con entregas ajustadas, ese modelo ralentiza la liberación de lotes y condiciona la frecuencia de muestreo.
| Límite | Síntoma típico | Consecuencia práctica |
|---|---|---|
| Geometría compleja | Zonas inaccesibles al palpador | Inspección parcial o destructiva |
| Datos discretos | Perfil definido por pocos puntos | Desviaciones locales no detectadas |
| Utillaje y fijación | Deformación por amarre | Errores sistemáticos en la referencia |
| Plazo de entrega | Programación y ejecución lentas | Reducción del muestreo o cuellos de botella |
Los escáneres de piezas mecánicas abordan estos tres frentes desde un principio distinto: capturan nubes de puntos densas sin contacto, reducen la dependencia del utillaje y acortan el ciclo de adquisición.
INSVISION, como fabricante de soluciones de digitalización 3D, trabaja sobre esa lógica de captura masiva de geometría para inspección dimensional y control de procesos.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo 3D de piezas mecánicas no es una operación aislada. Su valor real aparece cuando se integra en una secuencia de trabajo que conecta adquisición, comparación, revisión y reporte. Entender esa cadena evita comprar un equipo que luego queda subutilizado o genera datos que nadie sabe interpretar.
La secuencia lógica del flujo
El proceso típico sigue cuatro etapas. Cada una tiene un entregable concreto que alimenta la siguiente:
| Etapa | Actividad principal | Entregable típico | Herramienta o método habitual |
|---|---|---|---|
| Adquisición | Captura de geometría real de la pieza | Nube de puntos o malla STL | Escáner 3D estructurado o láser |
| Comparación | Alineación contra CAD nominal o pieza de referencia | Mapa de desviaciones colorimétrico | Software de inspección con ajuste best-fit |
| Revisión | Análisis dimensional, GD&T y tolerancias | Cotas verificadas, secciones, perfiles | Módulo de análisis geométrico |
| Reporte | Documentación para calidad, cliente o trazabilidad | Informe PDF, CSV o archivo QIF | Plantillas de reporte automatizadas |
Puntos de integración en el proceso real
En un entorno de fabricación occidental, el escaneo suele conectarse con tres momentos del flujo productivo:
Inspección de primera pieza (FAI). El escáner reemplaza o complementa la máquina de medición por coordenadas cuando la pieza tiene superficies orgánicas, nervaduras o geometrías difíciles de sondear. La comparación contra el CAD nominal produce el mapa de desviaciones que exige la documentación AS9102 o ISO 9001.
Control de desgaste y mantenimiento. En activos como rodillos de laminación, álabes de turbina o ruedas ferroviarias, el escaneo periódico permite cuantificar pérdida de material sin desmontar el componente por completo. El dato de comparación entre escaneos sucesivos es más útil que la medida absoluta.
Retroingeniería y rediseño. Cuando no existe modelo CAD o el original está obsoleto, la malla escaneada sirve como base para reconstrucción paramétrica. El flujo aquí invierte el orden: primero se adquiere, luego se modela, y finalmente se valida contra la pieza física.
Errores frecuentes en la implementación
El fallo más común es tratar el escáner como un instrumento de medición independiente y no como un nodo dentro del sistema de calidad. Si los datos no se exportan al software de inspección que ya usa el departamento, o si el reporte no sigue el formato que exige el cliente, el equipo termina arrinconado.
Otro error es ignorar la trazabilidad metrológica. Un escáner sin verificación periódica contra artefactos calibrados produce nubes de puntos visualmente atractivas pero dimensionalmente dudosas. La comparación contra CAD solo tiene sentido si el sistema de referencia está controlado.
Criterios de selección según el flujo
La elección del equipo debe partir del tipo de pieza y del entregable requerido, no de especificaciones de catálogo. Para piezas pequeñas con tolerancias estrechas, la resolución y la precisión volumétrica mandan.
Para componentes grandes con superficies reflectantes, la facilidad de preparación y la velocidad de captura pesan más.
INSVISION ofrece soluciones de escaneo orientadas a estos flujos de inspección dimensional, aunque la decisión final debe basarse en pruebas sobre piezas reales del propio proceso productivo, no en demostraciones genéricas.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
La decisión de incorporar un escáner de piezas mecánicas no debería cerrarse únicamente con la comparación de especificaciones técnicas. El factor que determina si el equipo aporta valor real en planta es la coincidencia entre el tipo de geometría a inspeccionar y el flujo de trabajo existente.
Antes de validar la adquisición, conviene revisar tres escenarios concretos.
El primero es la inspección dimensional de piezas con superficies complejas, donde los instrumentos de contacto resultan lentos o directamente inadecuados. En este grupo entran álabes de motor, carcasas de válvulas, moldes con cavidades internas o componentes de chapa con retorno elástico.
El segundo escenario es la ingeniería inversa sobre piezas sin plano o con modificaciones no documentadas. El tercero es el control de desgaste en elementos sometidos a fricción o carga cíclica, como rodillos de laminación o ruedas ferroviarias.
El equipo de planta debe comprobar, antes de la implantación, los siguientes puntos:
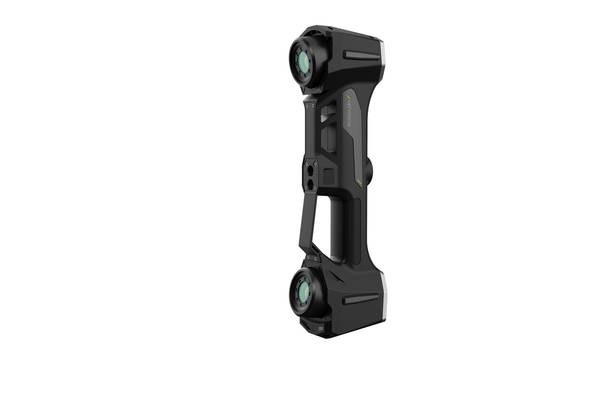
| Punto de validación | Qué verificar en planta |
|---|---|
| Accesibilidad geométrica | Que el sensor pueda capturar cavidades, fondos ciegos y zonas con oclusión sin desmontar la pieza |
| Condiciones ambientales | Temperatura, vibración e iluminación del área de medición |
| Preparación de superficies | Si las piezas brillantes, oscuras o mecanizadas requieren recubrimiento mate |
| Integración con software existente | Compatibilidad con el flujo CAD, GD&T y generación de informes |
| Repetibilidad del proceso | Que un operario distinto obtenga resultados coherentes con el mismo procedimiento |
En entornos de producción ajustada, la validación debe hacerse con una pieza representativa del lote real, no con una geometría de demostración. Si la superficie no puede prepararse o el acceso al punto de medición exige desmontajes prolongados, el escáner no resolverá el cuello de botella, lo desplazará.
INSVISION, como proveedor de soluciones de digitalización industrial, trabaja con esta lógica de validación previa: primero el criterio de aplicación, después la herramienta.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.